

آیا تا به حال فکر کرده اید که چه چیزی باعث ایجاد سوراخ های کاملاً حفر شده در قطعات فلزی می شود؟ بیایید در مورد تمرینات U صحبت کنیم! دریل U یک ابزار برش تخصصی با طراحی فلوت U شکل منحصر به فرد و قابل تعویض است درج کاربید، برای عملیات سوراخ سازی کارآمد و دقیق در تولید ایجاد شده است.
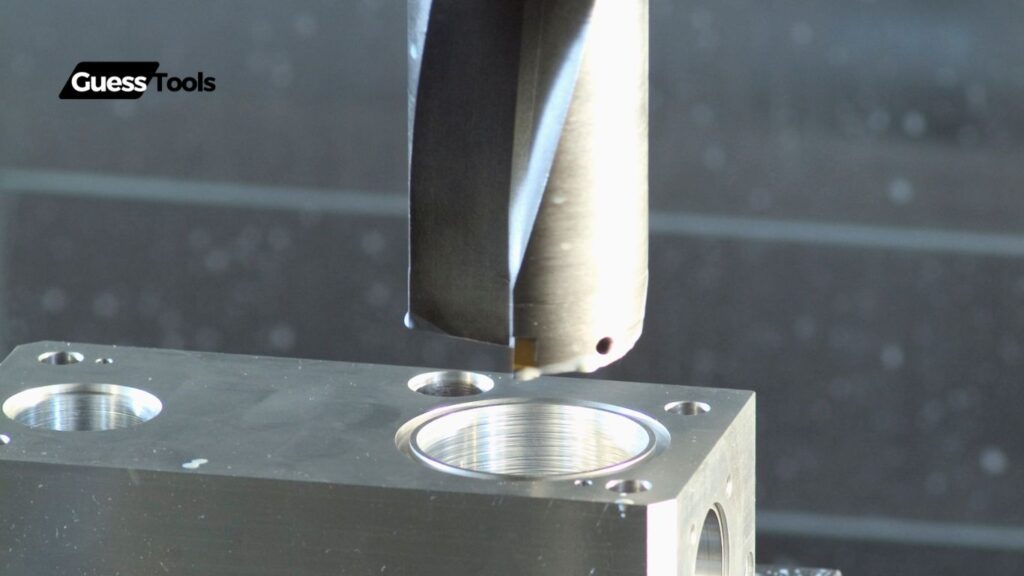
این ابزارهای هوشمند برای اولین بار توسط ساندویک در دهه 1970 ساخته شد و از آن زمان تاکنون بازی حفاری را تغییر داده است. برخلاف متههای پیچشی سنتی، دریلهای U دارای درجهای کاربید قابل تعویض هستند که میتوان آنها را در صورت فرسودگی تعویض کرد و باعث میشود که برای کاربردهای صنعتی هم مقرونبهصرفه و هم دوام بیشتری داشته باشند.
ما دریافتیم که مته های U در مراکز ماشینکاری CNC و کاربردهای با سرعت بالا برتری دارند، به ویژه زمانی که سوراخ های حفاری با نسبت عمق به قطر بین 1.5 و 3.0. طراحی آنها امکان تخلیه بهتر تراشه و بهبود عملکرد برش را فراهم می کند، به همین دلیل است که آنها در صنعت مکانیک برای حفاری سوراخ های کم عمق بسیار محبوب شده اند.
درک U Drills: تعریف و فناوری هسته
متههای U ابزارهای برشی تخصصی هستند که عملیات سوراخسازی را در صنعت تولید متحول کردهاند. این مته های نوآورانه کارایی را با دقت ترکیب می کنند و در فرآیندهای ماشینکاری مدرن ضروری شده اند.
چه چیزی دریل های U را از مته های معمولی متفاوت می کند
مته های U از مته های معمولی عمدتاً به دلیل پیکربندی تیغه منحصر به فردشان متمایز هستند. برخلاف مته های استاندارد که از یک لبه برش استفاده می کنند، دریل های U دارای تیغه های محیطی و تیغه های مرکزی هستند که با هم کار می کنند. این طرح برای اولین بار توسط Sandvik در دهه 1970 در سوئد توسعه یافت.
تفاوت های اصلی عبارتند از:
- قابلیت عمق: مته های U معمولاً نسبت عمق به قطر 1.5-3.0 را کنترل می کنند.
- سیستم خنک کننده: استفاده می کنند تکنولوژی خنک کننده از طریق، به روان کننده اجازه می دهد تا به عمق سوراخ برسد
- راندمان برش: درج های قابل نمایه سازی را می توان بدون تعویض کل ابزار جایگزین کرد
U مته گاهی اوقات نامیده می شود “مته های سوراخ کم عمق” زیرا آنها در ایجاد حفره های دقیق با عمق متوسط عالی هستند. طراحی آنها پایداری بهتر و کاهش لرزش در طول عملیات ماشینکاری را فراهم می کند.
اهمیت طراحی فلوت U شکل
در فلوت U شکل طراحی چیزی است که به این مته ها نام و عملکرد برتر آنها می دهد. این شکل منحصر به فرد چندین مزیت دارد:
- تخلیه تراشه بهبود یافته: شیار U شکل یک مسیر صاف برای خروج تراشه ها ایجاد می کند
- خنک کننده بهتر: شکل اجازه می دهد تا مایع خنک کننده به آن برسد لبه های برش به طور موثر
- سفتی افزایش یافته: طراحی به بدنه ابزار استحکام ساختاری می بخشد
این مزایا به ویژه در کاربردهای ماشینکاری با سرعت بالا بسیار مهم است. طراحی فلوت تجمع گرما را در لبه برش کاهش می دهد، که یک مشکل رایج در مته های معمولی است.
هنگامی که مایع خنک کننده از طریق کانال های U شکل جریان می یابد، به حفظ دمای بهینه برش کمک می کند و تراشه های فلزی را از بین می برد. این از گرفتگی تراشه که می تواند به قطعه کار و ابزار آسیب برساند، جلوگیری می کند.
اجزای اساسی و ساختار
یک مته معمولی U شامل چندین جزء کلیدی است که با هم کار می کنند:
- بدنه ابزار: معمولا از فولاد سخت شده برای استحکام ساخته می شود
- درج های غیر قابل نمایه سازی: لبه های برش قابل تعویض، معمولاً از کاربید ساخته می شوند
- مکانیزم بستن: درج ها را روی بدنه ابزار محکم می کند
- داخلی کانال های خنک کننده: اجازه دهید تا از طریق ابزار خنک شود
درج ها در درجه ها و هندسه های مختلف برای مطابقت با مواد و کاربردهای مختلف وجود دارند. بیشتر دریل های U از دو درج استفاده می کنند:
| درج نوع | تابع | موقعیت |
|---|---|---|
| درج مرکز | را ایجاد می کند سوراخ اولیه | مرکز مته |
| درج جانبی | سوراخ را بزرگ و تکمیل می کند | لبه بیرونی |
این طراحی مدولار باعث می شود مته های U هم اقتصادی و هم همه کاره باشند. هنگامی که درجها فرسوده میشوند، میتوانیم بهجای خرید یک ابزار کاملاً جدید، آنها را جایگزین کنیم و در زمان و هزینه عملیات ماشینکاری CNC صرفهجویی کنیم.
مزایای کلیدی U Drills در تولید مدرن

مته های U مزایای قابل توجهی ارائه می دهند که عملیات حفاری را در محیط تولید امروزی متحول کرده است. این ابزارهای تخصصی طراحی نوآورانه را با ویژگی های عملی ترکیب می کنند که باعث افزایش بهره وری و کاهش هزینه ها می شود.
قابلیت های برتر تخلیه تراشه
آیا تا به حال با براده برداری در حین عملیات حفاری مشکل داشته اید؟ مته های U این مشکل رایج را با طراحی منحصر به فرد خود حل می کنند. هندسه فلوت ویژه کانال هایی را ایجاد می کند که به طور موثر تراشه ها را از لبه برش دور کرده و از سوراخ خارج می کند.
ما دریافتیم که تخلیه صحیح تراشه از یکی از ناامیدکننده ترین مسائل در حفاری جلوگیری می کند: برش تراشه. وقتی تراشه ها به آرامی از ناحیه برش دور می شوند، ابزارها بیشتر دوام می آورند و پوشش سطح به طور چشمگیری بهبود می یابد.
بسیاری از مته های U دارای کانال های خنک کننده داخلی هستند که در حین خنک کردن لبه برش، تراشه ها را پاک می کند. این ترکیب طراحی فیزیکی و تحویل مایع خنککننده، آنها را برای حفرههای عمیقی که تخلیه تراشه معمولاً چالش برانگیز است، ایدهآل میکند.
در محیط های تولیدی با حجم بالا، این کنترل تراشه بهبود یافته به معنای تغییرات کمتر ابزار و زمان خرابی کمتر برای تمیز کردن مته های مسدود شده است.
دقت و بهره وری بالاتر (با معیارهای خاص)
دریلهای U نسبت به متههای HSS سنتی پیشرفتهایی با دقت چشمگیر دارند. در کاربردهای معمولی، دقت تحمل بهبود می یابد 30-50٪ در مقایسه با مته های استاندارد
طراحی سفت و سخت بدنه لرزش و انحراف را کاهش می دهد و به موارد زیر اجازه می دهد:
- راستی سوراخ در 0.001-0.003 اینچ در هر اینچ از عمق
- تحمل قطر ± 0.0005 اینچ در بسیاری از مواد
- بهبود سطح 50٪ یا بهتر
وقتی صحبت از کارایی می شود، اعداد و ارقام خودشان صحبت می کنند. مته های U با سرعت برش کار می کنند 2-5 برابر بیشتر نسبت به معادل های HSS یک مته معمولی U می تواند با سرعت 300-500 SFM در فولاد کار کند، در حالی که برای HSS فقط 60-100 SFM است.
زمانی که مغازهها برای عملیات سوراخسازی خود به متههای U روی میآورند، زمان چرخه ماشینکاری تا 70 درصد کاهش یافته است.
مقرون به صرفه بودن از طریق سیستم درج قابل تعویض
مزایای اقتصادی دریل های U زمانی مشخص می شود که سیستم درج را در نظر بگیرید. اپراتورها به جای جایگزینی کل مته ها در صورت کسل کننده بودن، به سادگی درج ها را تعویض می کنند.
یک تغییر معمولی درج فقط 1-2 دقیقه طول می کشد، در مقایسه با 10-15 دقیقه برای تغییر و راه اندازی کامل ابزار. این به کاهش قابل توجه در زمان خرابی ترجمه می شود.
در حالی که سرمایه گذاری اولیه در تمرینات U ممکن است بیشتر باشد، پس انداز طولانی مدت قابل توجه است. تجزیه و تحلیل ما یک دوره ROI معمولی فقط 2-3 ماه در عملیات با حجم بالا را نشان می دهد.
هزینه درج به طور متوسط 20-30٪ کمتر از جایگزینی است مته های کاربید جامد در طول عمر بدنه ابزار بعلاوه، درج های کاربید زمانی که با پارامترهای توصیه شده اجرا می شوند، 3 تا 5 برابر بیشتر از معادل های HSS دوام می آورند.
توانایی جایگزینی فقط لبه های برش فرسوده به جای کل ابزار، مزایای اقتصادی و زیست محیطی ایجاد می کند که تولید کنندگان مدرن نمی توانند نادیده بگیرند.
اجزای مته U و مشخصات فنی
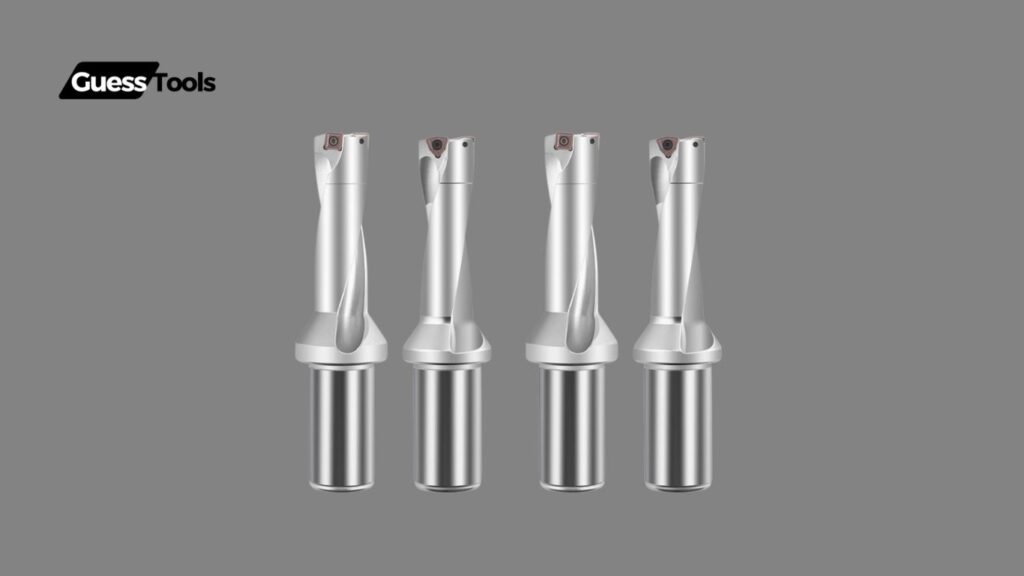
مته های U دارای اجزای تخصصی هستند که با هم کار می کنند تا حفره های دقیق را به طور موثر ایجاد کنند. طراحی منحصر به فرد این ابزار شامل درج های قابل نمایش، بدنه محکم و سیستم های استراتژیک تحویل مایع خنک کننده است که عملکرد را در عملیات ماشینکاری به حداکثر می رساند.
فناوری درج غیرقابل نمایش توضیح داده شد
قلب هر دریل U آن است قابل نمایه سازی فناوری درج. برخلاف متههای جامد، دریلهای U از درجهای کاربید قابل تعویض استفاده میکنند که میتوان آنها را چرخانده یا در هنگام فرسودگی تغییر داد. این طراحی باعث صرفه جویی در هزینه و کاهش زمان خرابی می شود.
بیشتر دریل های U از درج هایی مانند SPMG050204، SPMG060204وت SPMG090408 بسته به اندازه مته این درج ها معمولاً از موارد زیر ساخته می شوند:
- کاربید (متداول ترین)
- سرمت (برای تکمیل با سرعت بالا)
- انواع پوشش داده شده برای مواد خاص
درج ها از طریق به بدنه مته متصل می شوند جیب های مهندسی دقیق و مکانیسم های بستن هنگامی که به درستی نصب شوند، آنها را ایجاد می کنند هندسه برش برای سوراخ های تمیز مورد نیاز است.
هر درج دارای لبه های برش و زوایای خاصی است که برای تشکیل تراشه بهینه طراحی شده است. ما متوجه شدیم که انتخاب درج مناسب می تواند بهبود یابد پایان سطح تا 40 درصد در مقایسه با استفاده از درج های نادرست.
تنظیمات درج مرکز و محیطی
دریل های U از ترکیبی هوشمندانه استفاده می کنند درج های مرکزی و محیطی با هم کار کردن این طراحی با درج دوگانه چیزی است که به دریل های U عملکرد استثنایی می دهد.
در درج مرکزی سوراخ اولیه را ایجاد می کند و نیروها را در مرکز ابزار مدیریت می کند. با سرعت سطحی کمتر از درج محیطی کار می کند. در همین حال، درج محیطی سوراخ را تا اندازه نهایی بزرگ می کند و سطح تمام شده را ایجاد می کند.
این پیکربندی چندین مزیت دارد:
- نیروهای برش متعادل
- بهبود گردی سوراخ
- بهتر زبری سطح
- تخلیه تراشه کارآمدتر
رابطه ارتفاع بین درج ها بسیار مهم است. را ارتفاع مرکز باید دقیقا کالیبره شود – معمولاً درج مرکزی 0.1-0.2 میلی متر فراتر از درج محیطی گسترش می یابد. این تفاوت کوچک ترتیب مناسب برش را تضمین می کند و از سایش زودرس جلوگیری می کند.
هنگام تعویض درج، ما همیشه هر دو موقعیت را بررسی می کنیم تا توانایی خود محوری مته را حفظ کنیم.
مکانیسم های خود محوری و اهمیت آنها
دریل های U دارای ویژگی داخلی هستند مکانیسم های خود محوری که نیاز به سوراخ های پایلوت را در بسیاری از کاربردها از بین می برد. این یک صرفه جویی عمده در زمان در محیط های تولید است.
توانایی خود محوری ناشی از:
- طراحی زاویه نقطه درج مرکزی
- رابطه بین درج های مرکزی و محیطی
- در هندسه برش دقیق از بدنه ابزار
سوراخ های مایع خنک کننده همچنین نقش مهمی در تمرکز دارند. اکثر مته های U دارای کانال های خنک کننده داخلی هستند که مایع را مستقیماً به لبه های برش هدایت می کند. این به حفظ دما و شستشوی تراشه ها در حین کار کمک می کند.
U مته طراحی بدنه بر اساس نیازهای برنامه متفاوت است. مشترک انواع ساقه شامل:
- ساقه برای دارندگان ابزار استاندارد
- ساقه مخروطی مورس برای نصب مستقیم دستگاه
- ساقه مدولار برای برنامه های کاربردی انعطاف پذیر
دقت این مولفهها هممرکزی را در 0.01 میلیمتر در ابزارهای با کیفیت تضمین میکند و حفرههایی با عالی ایجاد میکند. پرداخت های سطحی به طور مداوم هنگامی که همه عناصر با هم کار می کنند، مته های U می توانند به دقت موقعیت یابی قابل مقایسه با عملیات خسته کننده اما با بهره وری بسیار بالاتر دست پیدا کنند.
سازگاری مواد و برنامه های کاربردی

مته های U تطبیق پذیری چشمگیر در مواد و صنایع مختلف ارائه می دهند. طراحی آنها امکان حفاری کارآمد و ماشینکاری سوراخ دقیق را در چندین کاربرد فراهم می کند و آنها را به ابزاری ارزشمند برای ماشینکارانی که با انواع مختلف فلزات کار می کنند تبدیل می کند.
کاربردهای خاص صنعت (هوا فضا، خودرو، ساخت و ساز)
در صنعت هوافضا، دریل های U نقش مهمی در ایجاد دارند سوراخ های دقیق برای اجزای هواپیما این ابزارها به مهندسان کمک میکنند تا به تلورانسهای سخت مورد نیاز برای قطعات حیاتی ایمنی در مجموعههای بدنه و بال دست یابند.
ما شاهد استفاده گسترده در بخش خودرو همچنین، جایی که دریل های U ایجاد می کنند بلوک موتور سوراخ ها، محفظه های گیربکس و اجزای سیستم ترمز. توانایی آنها در ماشینکاری سوراخ های چند مرحله ای در یک عملیات واحد باعث صرفه جویی قابل توجهی در زمان تولید می شود.
در صنعت ساخت و ساز برای کارهای فولادی سازه و ساخت تجهیزات سنگین به مته های U متکی است. آنها در ایجاد سوراخ های نصب و نقاط اتصال در سازه های فلزی بزرگ عالی هستند.
کاربردهای مهندسی عمومی شامل بدنه سوپاپ، محفظه پمپ و سیستم های هیدرولیک است که در آن ابعاد دقیق سوراخ برای عملکرد مناسب ضروری است.
عملکرد در مواد مختلف (فولاد، آلومینیوم، چدن)
دریل های U عملکرد قابل توجهی را هنگام کار با آن نشان می دهند فولاد. درج کاربید آنها می تواند رسیدگی کند فولادهای سخت شده تا 45 HRC در حالی که خوب است زندگی ابزاری و کیفیت پرداخت سطح
برای آلومینیوم و سایر مواد نرم تر، هندسه های درج خاصی را توصیه می کنیم که از گرفتگی تراشه و تشکیل لبه های ساخته شده جلوگیری می کند. مته های U می توانند به سرعت برش چشمگیر در آلومینیوم دست پیدا کنند – اغلب 2-3 برابر سریعتر از فولاد است.
هنگام حفاری چدن، مته های U ماهیت ساینده این ماده را به خوبی مدیریت می کنند. درج های قابل تعویض به این معنی است که شما نیازی به تیز کردن مجدد کل ابزار در هنگام سایش ندارید و آنها را برای این ماده چالش برانگیز مقرون به صرفه می کند.
نکته: همیشه درجه درج و پوشش خود را با مواد قطعه کار خود برای بهترین نتیجه مطابقت دهید!
نمونه های موردی از پیاده سازی های موفق
یک تولید کننده خودرو در دیترویت پس از تغییر به مته های U برای تولید بلوک موتور، زمان چرخه سوراخ کردن خود را تا 68 درصد کاهش داد. فرآیند قبلی آنها به سه ابزار جداگانه نیاز داشت، اما مته های U عملیات را در یک گذر کامل کردند.
ما یک تامین کننده هوافضا را مشاهده کردیم که مته های U را برای ماشینکاری اجزای تیتانیوم اجرا کرد. آنها 40٪ عمر ابزار بیشتر در مقایسه با مته های کاربید جامد و کیفیت سوراخ را به طور قابل توجهی بهبود بخشیدند.
یک سازنده تجهیزات سنگین با موفقیت از مته های U برای ایجاد 2.5 استفاده کرد″ سوراخ های قطری در قاب های فولادی سخت شده. فرآیندی که قبلاً برای هر سوراخ 4 دقیقه طول میکشید، اکنون تنها به 1.2 دقیقه زمان نیاز دارد.
این مطالعات موردی نشان میدهد که چگونه استفاده صحیح از متههای U با درجهای مناسب میتواند به طور چشمگیری بهرهوری را در صنایع و مواد مختلف بهبود بخشد.
بهینه سازی عملکرد U Drill: بهترین روش ها

دستیابی به اوج عملکرد با مته U نیاز به توجه به چندین عامل مهم دارد. راه اندازی و عملکرد مناسب می تواند به طور چشمگیری عمر ابزار را افزایش دهد و در عین حال کیفیت سوراخ و راندمان تولید را بهبود بخشد.
دستورالعمل های انتخاب را بر اساس مواد درج کنید
انتخاب درج مناسب برای دریل U برای موفقیت بسیار مهم است. مواد مختلف برای دستیابی به نتایج بهینه نیاز به درجه بندی و هندسه درج خاصی دارند.
برای پردازش فولاد، توصیه می کنیم از درج های کاربید با روکش PVD با زاویه چنگک مثبت استفاده کنید. اینها مقاومت در برابر سایش عالی را ارائه می کنند و در عین حال نیروهای برشی را کاهش می دهند.
هنگام ماشینکاری چدن، درج هایی با لبه های برش قوی تر و احتمالاً پوشش های سرامیکی انتخاب کنید تا در برابر ماهیت ساینده مواد مقاومت کنند.
برای فولاد ضد زنگاز درج هایی با پوشش های تخصصی مانند TiAlN استفاده کنید که در برابر دمای بالا مقاومت می کنند و روان کنندگی می کنند. آماده سازی لبه باید شامل یک خراش سبک باشد تا از خرد شدن زودرس جلوگیری شود.
الومینیوم و سایر مواد نرم با درج های بسیار صیقلی و تیز با زوایای چنگک بزرگ و پوشش های تخصصی برای جلوگیری از تشکیل لبه های ساخته شده بهترین کار را دارند.
به یاد داشته باشید که به طور مرتب قطعات را از نظر سایش و آسیب بررسی کنید. حتی تراشه های جزئی نیز می توانند کیفیت سوراخ را به خطر بیندازند و منجر به خرابی ابزار شوند.
بهینه سازی پارامترهای برش (سرعت، نرخ تغذیه)
پیدا کردن نقطه شیرین برای پارامترهای برش می تواند عملیات حفاری U شما را خراب یا خراب کند. تعادل کلیدی برای دستیابی به بهره وری و عمر ابزار است.
سرعت برش توصیه ها بر اساس مواد متفاوت است:
- فولاد ملایم: 80-120 متر در دقیقه
- فولاد ضد زنگ: 50-70 متر در دقیقه
- چدن: 60-100 متر در دقیقه
- آلیاژهای آلومینیوم: 150-250 متر در دقیقه
نرخ خوراک باید بر اساس قطر سوراخ و سختی مواد تنظیم شود. به عنوان نقطه شروع:
- سوراخ های کوچک (زیر 20 میلی متر): 0.05-0.10 میلی متر / دور
- سوراخ های متوسط (20-30 میلی متر): 0.10-0.15 میلی متر / دور
- سوراخ های بزرگ (بیش از 30 میلی متر): 0.15-0.25 میلی متر / دور
هنگام سوراخ کردن سوراخ های عمیق تر، یک را در نظر بگیرید نرخ خوراک متغیر رویکرد برای ایجاد سوراخ با تغذیه کمتر شروع کنید، سپس پس از تثبیت به مقدار توصیه شده افزایش دهید.
نظارت کنید نیروهای برش during operation. Excessive force indicates potential problems with insert selection or cutting parameters. Modern CNC machines can provide load value feedback to help optimize your process.
Coolant Considerations And Setup Recommendations
Proper coolant application dramatically affects U drill performance and tool life. Internal coolant delivery is essential for efficient chip evacuation and temperature control.
We recommend using خنک کننده با فشار بالا (minimum 20 bar) directed through the tool’s internal channels. This ensures coolant reaches the cutting zone effectively, particularly in deeper holes.
برای coolant type selection:
- Water-soluble emulsions (5-10%): Good for most general applications
- Synthetic coolants: Excellent for high-speed operations
- Oil-based coolants: Better for difficult-to-machine materials
Coolant supply در کل چرخه حفاری باید پیوسته و بدون وقفه باشد. هر گونه وقفه می تواند باعث آسیب فوری درج به دلیل شوک حرارتی شود.
برای حفاری عمیق، یک را اجرا کنید چرخه حفاری پک با جمع شدن کامل برای پاک کردن تراشه ها به صورت دوره ای. این از بسته بندی تراشه ها جلوگیری می کند و دمای برش را کاهش می دهد.
به یاد داشته باشید که سیستم خنک کننده خود را به طور منظم نگهداری کنید. فیلترها را تمیز کنید، سطوح غلظت را بررسی کنید و از رشد باکتری ها جلوگیری کنید تا از عملکرد ثابت اطمینان حاصل کنید و عمر ابزار را افزایش دهید.
تعمیر و نگهداری و عیب یابی

نگهداری مناسب دریل های U برای به حداکثر رساندن عمر ابزار و اطمینان از عملکرد ثابت بسیار مهم است. بیایید نحوه حفظ مته U خود را در بهترین شرایط و حل مشکلات رایج بررسی کنیم.
الگوهای رایج پوشیدن و علل آنها
آیا متوجه شده اید که دریل U شما مانند قبل عمل نمی کند؟ سایش را وارد کنید یکی از اولین نشانه هایی است که نیاز به تعمیر و نگهداری دارد. رایج ترین الگوهای پوشیدنی عبارتند از:
- پوشیدن پهلو: به صورت یک نوار فرسوده در امتداد لبه برش ظاهر می شود که معمولاً در اثر اصطکاک بین ابزار و قطعه کار ایجاد می شود.
- سایش دهانه: بر روی صفحه چنگکی درج ها به دلیل دمای بالای برش شکل می گیرد
- لبه ساخته شده: مواد به لبه برش می چسبد و سطح را تخریب می کند
برش با سرعت بیش از حد اغلب مقصر سایش زودرس تیغه است. ما متوجه شدهایم که اجرای دریلهای U با 20 تا 30 درصد بالاتر از سرعتهای توصیهشده میتواند عمر درج را به نصف کاهش دهد.
استفاده از جریان ناکافی مایع خنک کننده نیز می تواند باعث آسیب حرارتی درج شود. این به صورت تغییر رنگ در سطح تیغه ظاهر می شود و منجر به شکست سریع می شود.
برنامه نگهداری پیشگیرانه
چیست؟ بهترین راه برای اینکه دریل U شما به خوبی اجرا شود؟ این برنامه نگهداری را دنبال کنید:
وظایف روزانه:
- تجمع تراشه ها را از فلوت ها و درج ها تمیز کنید
- بست های شل را بررسی کنید
- لبه های برش را برای آسیب دیدگی بررسی کنید
وظایف هفتگی:
- روغن سبک را روی قطعات مکانیکی بمالید
- جریان و غلظت مایع خنک کننده را بررسی کنید
- بررسی مسائل مربوط به تراز
وظایف ماهانه:
- جداسازی کامل و تمیز کردن کامل
- همه بست ها را با آچار گشتاور بررسی کنید
- قطعات فرسوده را تعویض کنید
یادتان باشد مصرف ابزار را ثبت کنید! توصیه میکنیم ساعتهای کار را برای پیشبینی دقیق عمر درج پیگیری کنید. بیشتر تیغه های جانبی قبل از نیاز به تعویض، 30 تا 50 سوراخ در فولاد باقی می مانند، در حالی که تیغه های مرکزی معمولاً 15 تا 25 درصد بیشتر عمر می کنند.
راهنمای حل مسئله برای مسائل رایج
آیا دریل U شما را به دردسر می اندازد؟ در اینجا نحوه رفع رایج ترین مشکلات آمده است:
پچ پچ و ارتعاش
- علت: گیره ناکافی، آویزان بیش از حد
- راه حل: از اتصال سفت و سخت قطعه کار اطمینان حاصل کنید و گسترش ابزار را به حداقل برسانید
پایان سوراخ ضعیف
- علت: درجهای کسلکننده یا قرارگیری نامناسب درج
- راه حل: درج ها را تعویض کنید یا جیب های درج را کاملا تمیز کنید
مته سرگردان
- علت: سوراخ پیلوت نامناسب یا سایش ناهموار درج
- راه حل: از قبل با مته نقطه ای سوراخ کنید و تقارن درج را بررسی کنید
نویز بیش از حد
- علت: قطعات خرد شده یا شل شده را وارد کنید
- راه حل: درج های آسیب دیده را تعویض کنید و همه اتصالات را سفت کنید
مته های U برای مواد نرم مانند برنز بنفش یا آلومینیوم نرم مناسب نیستند زیرا این مواد می توانند به لبه های برش بچسبند. برای این مواد مته های تخصصی با هندسه های مختلف را توصیه می کنیم.
تجزیه و تحلیل هزینه و فایده: U Drills در مقابل. گزینه های سنتی
هنگام مقایسه مته های U با گزینه های حفاری سنتی، چندین فاکتور مالی و عملکردی باید در نظر گرفته شود. بیایید جنبه های اقتصادی، ارزش بلندمدت و بهبود بهره وری را بررسی کنیم تا به شما کمک کند تا برای نیازهای ماشینکاری خود تصمیمی آگاهانه بگیرید.
ملاحظات سرمایه گذاری اولیه
مته های U معمولاً به سرمایه گذاری اولیه بالاتری نسبت به مته های سنتی HSS (فولاد با سرعت بالا) نیاز دارند. یک سیستم دریل U با کیفیت ممکن است 200-500 دلار برای نگهدارنده هزینه داشته باشد، به علاوه 15-30 دلار برای هر دریل قابل تعویض، در حالی که یک مته HSS ممکن است فقط 20-50 دلار هزینه داشته باشد.
مقایسه هزینه اولیه:
| نوع مته | هزینه ابزار اولیه | هزینه های اضافی |
|---|---|---|
| U مته | 200-500 دلار (دارنده) | 15-30 دلار در هر درج |
| مته HSS | 20-50 دلار | خرد کردن مجدد (5-15 دلار) |
چرا در ابتدا بیشتر پرداخت کنید؟ U ارائه تمرینات درج های قابل تعویض که می تواند به سرعت تغییر کند و زمان خرابی را کاهش دهد. شما به جای یک ابزار یکبار مصرف، روی یک سیستم سرمایه گذاری می کنید.
برای مغازه هایی که چندین ماشین کار می کنند، این هزینه اولیه چند برابر می شود و برنامه ریزی بودجه را بسیار مهم می کند.
محاسبات ROI بلند مدت
ما متوجه شدهایم که دریلهای U اغلب با وجود هزینههای اولیه بالاتر، ROI بهتری را در طول زمان ارائه میکنند. طراحی درج قابل تعویض به این معنی است که شما فقط لبه های برش را تغییر می دهید، نه کل ابزار را.
یک مته معمولی U می تواند 50-100 سوراخ را قبل از نیاز به جایگزینی درج پردازش کند، در حالی که یک مته HSS ممکن است بعد از 20-30 سوراخ در مواد مشابه نیاز به سنگ زنی مجدد داشته باشد.
مثال محاسبه هزینه سالانه:
- 1000 سوراخ در ماه در فولاد
- U Drill: 300 دلار اولیه + (25 دلار × 12 تغییرات درج) = 600 دلار در سال
- مته HSS: 40 دلار اولیه + (10 دلار × 50 ریگرند) = 540 دلار در سال
تفاوت جزئی هزینه برای مته های U با فاکتورهای زیر مطلوب تر می شود:
- کاهش زمان از کار افتادن دستگاه (تغییر درج 3-5 دقیقه در مقابل 15-20 دقیقه طول می کشد تغییر ابزار)
- کیفیت سوراخ ثابت (بدون تنزل بین دوباره سنگ زنی)
- مدیریت موجودی کمتر (کل ابزارهای کمتر مورد نیاز)
بهره وری و بهبود کیفیت (با داده ها)
تمرینات U به طور چشمگیری بهره وری را با بالاتر افزایش می دهند سرعت برش و تغذیه می کند. در حالی که مته های HSS معمولاً با سرعت 30-50 SFM (فوت سطحی در دقیقه) در فولاد کار می کنند، مته های U می توانند در 300-500 SFM کار کنند.
مقایسه عملکرد:
- زمان حفاری: A 1″ قطر، 2″ سوراخ عمیق در فولاد تقریباً 45 ثانیه با HSS در مقابل 8 ثانیه با مته U طول می کشد
- زندگی ابزاری: 20-30 سوراخ (HSS) در مقابل 50-100 سوراخ در هر لبه (مته U)
- کیفیت سوراخ: مته های U اندازه سوراخ ثابت تری تولید می کنند (0.001±″ در مقابل 0.003 ±″ با HSS)
در یک مطالعه موردی اخیر، یک کارخانه تولیدی پس از تغییر از مته های HSS به U برای تولید 5000 قطعه، زمان چرخه را 76 درصد کاهش داد.
بهبود کیفیت همچنین به معنای انجام عملیات ثانویه کمتر مانند بازیابی یا خسته کننده، کاهش بیشتر هزینه ها و بهبود توان عملیاتی است.
روندهای آینده در فناوری U Drill

تکنولوژی U drill با نوآوری های هیجان انگیز در افق به سرعت در حال تکامل است. تولیدکنندگان بر طراحی های هوشمندتر، شیوه های پایدارتر و عملکرد بهبود یافته قابلیت هایی که نحوه رویکرد ما به عملیات حفاری را تغییر می دهد.
پیش بینی های رشد بازار (2023-2032)
انتظار میرود بازار حفاری U در دهه آینده شاهد رشد قابل توجهی باشد. پروژه تحلیلگران صنعت الف نرخ رشد مرکب سالانه (CAGR) 5.8٪ از سال 2023 تا 2032، با افزایش تقاضا در بخش های هوافضا، خودرو، و تولید عمومی.
مناطق آسیا-اقیانوسیه، به ویژه چین و هند، به دلیل صنعتی شدن سریع به عنوان بازارهای با رشد سریع در حال ظهور هستند. ما پیشبینی میکنیم که ارزش بازار جهانی مته U تقریباً به آن برسد 2.3 میلیارد دلار تا سال 2032.
عوامل اصلی رشد عبارتند از:
- گسترش از ساخت دقیق صنایع
- افزایش اتوماسیون در فرآیندهای تولید
- افزایش تقاضا برای راه حل های چاله سازی کارآمدتر
چندین تولید کننده، از جمله ابزارهای CNC کاربید سیمانی Wald (Jiaxing)، در حال گسترش قابلیت های تولید خود برای پاسخگویی به این تقاضای رو به رشد هستند.
نوآوری های نوظهور و بهبود طراحی
فناوری دریل U شاهد پیشرفت های قابل توجهی است که عملکرد و تطبیق پذیری را به طور قابل توجهی بهبود می بخشد. دریل های هوشمند U با سنسورهای یکپارچه برای ارائه بازخورد در زمان واقعی در مورد شرایط برش و سایش ابزار در حال توسعه هستند.
برخی از نوآوری های هیجان انگیز عبارتند از:
- قابلیت های چند ماده ای – هندسه های پیشرفته جدید که می توانند چندین ماده را بدون تغییر ابزار به طور موثر پردازش کنند
- افزایش نسبت عمق به قطر – حرکت فراتر از محدوده سنتی 1.5-3.0 به 5.0 و بالاتر
- سیستم های خنک کننده پیشرفته – کانال های تحویل مایع خنک کننده فوق العاده دقیق که تولید گرما را تا 40 درصد کاهش می دهد.
ما همچنین شاهد ادغام سیستم های مجهز به هوش مصنوعی هستیم که به طور خودکار پارامترهای برش را بر اساس خواص مواد و مشخصات سوراخ تنظیم می کنند. این امکان عملکرد بهینه را بدون توجه به سطح تجربه اپراتور فراهم می کند.
ملاحظات پایداری
نگرانی های زیست محیطی باعث ایجاد تغییرات قابل توجهی در تولید و استفاده از مته های U می شود. جدید پوشش های سازگار با محیط زیست are replacing traditional options, reducing the need for harmful chemicals in the production process.
Material efficiency is improving through:
- Recyclable carbide inserts
- Longer-lasting tool bodies
- Reduced energy consumption during manufacturing
Many manufacturers are adopting cradle-to-cradle design principles, creating U drills with components that can be easily separated for recycling at end-of-life. This approach has reduced waste by up to 30% in early-adopting companies.
We’re also seeing more efficient coolant systems that use up to 60% less fluid while maintaining or improving performance. These systems not only reduce environmental impact but also lower operational costs for end users.


