

İş parçanızda delikler açmak söz konusu olduğunda, doğru aracı seçmek tüm farkı yaratır. Bir sonraki projeniz için düz bir alt matkap mı yoksa bir uç değirmeni mi kullanacağınızı merak ediyor olabilirsiniz. Düz alt matkaplar, sığ düz tabanlı delikler hızlı ve verimli bir şekilde oluştururken mükemmel olurken frezeler çeşitli işleme işlemlerini işleyebilen ancak özel delik açma görevleri için en uygun olmayabilecek daha çok yönlü araçlardır.
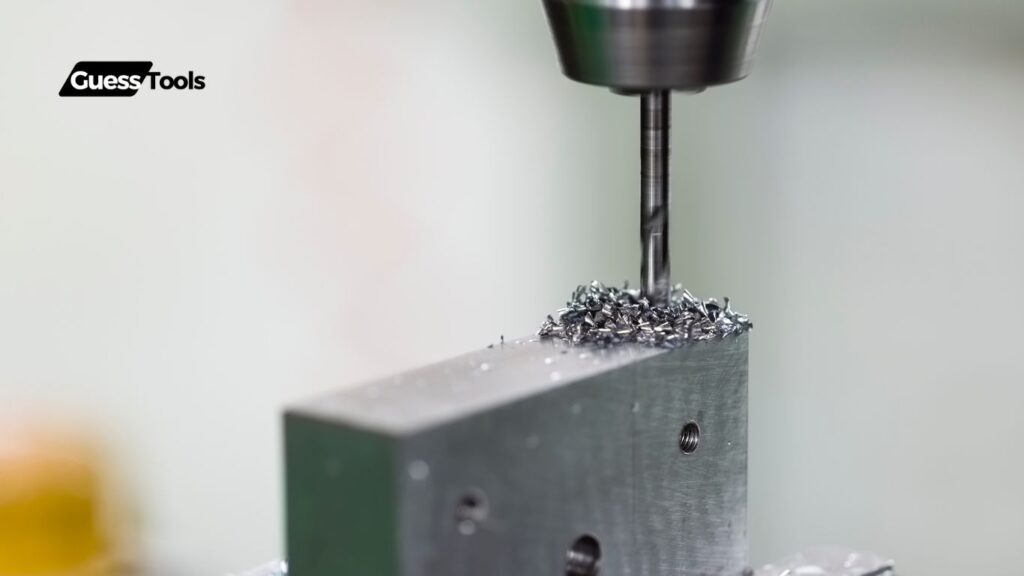
Makine atölyemizde bu iki tür takım türü hakkında sık sık kafa karışıklığı görüyoruz. Düz taban matkapları, düz tabanlara sahip delikler oluşturmak için özel olarak tasarlanmıştır, bu da standart bir matkapla elde edeceğiniz sivri ucu ortadan kaldırır. Öte yandan uç fabrikaları delikler oluşturabilir, ancak tipik olarak altta hafif içbükey bir yüzey bırakırlar ve delik açma özelliklerini sınırlayan matkaplar için yaygın olan uzun uzunluklarda mevcut değildir.
Bu araçlar arasında seçim yaparken nelere dikkat etmelisiniz? Çok sayıda delik açıyorsanız, özellikle de çapı 1,5 mm'nin altında olan küçük delikler açıyorsanız, matkaplar genellikle en iyi seçenektir. Bu boyutun altındaki parmak frezeler oldukça kırılgan hale gelir. Ayrıca, tamamen düz tabanlı bir deliğe ihtiyacınız varsa, düz tabanlı bir matkap, bir parmak freze kullanırken ihtiyaç duyacağınız, genellikle bir delik bırakan ikincil işlemden sizi kurtaracaktır. “tabak” deliklerin dibinde.
Temelleri Anlamak
İşleme takımlarıyla çalışırken, projeniz için doğru takımı seçmek amacıyla düz tabanlı matkaplar ile parmak frezeler arasındaki farkı bilmek önemlidir. Bu araçlar ilk bakışta benzer görünebilir ancak onları diğerlerinden ayıran farklı özellikleri ve kullanımları vardır.
Tanımlar ve Temel Tasarım Özellikleri
Düz Tabanlı Matkaplar öncelikle düz tabanlı delikler oluşturmak için tasarlanmış özel kesme aletleridir. Konik alt delikler üreten geleneksel bükümlü matkapların aksine, düz tabanlı matkaplar deliğin tabanında temiz, dik yüzeyler oluşturur.
Temel özellikler şunları içerir:
- Merkezi kesici uç tasarımı
- Tipik olarak 2-3 flüt (kenarları kesmek)
- Düz tabanlı sonuçlar için özel nokta geometrisi
- Yanlarda sınırlı kesme hareketi
Frezeler ile daha çok yönlü kesici takımlardır çoklu işlevler. Her yöne kesebilirler – dikey, yatay veya açılı olarak.
Tasarımları şunları içerir:
- Çoklu kanallar (boyut ve uygulamaya bağlı olarak 2-16)
- Hem uçta hem de yanlarda kesici kenarlar
- Çeşitli uç şekilleri (düz, küre, köşe yarıçapı)
- Daldırma, yandan kesme ve konturlama yeteneği
Her iki takımın çap aralığı büyük ölçüde değişebilir ancak parmak frezeler genellikle hassas işler için daha fazla boyut seçeneği sunar.
Düz Tabanlı Matkap ve Parmak Frezenin Temel Görsel ve Yapısı
Bu araçları nasıl birbirinden ayırabilirsiniz? Şu ayırt edici özelliklere bakın:
| Özellik | Düz Alt Matkap | Freze |
|---|---|---|
| Kesme eylemi | Esas olarak eksenel (dikey) | Çok yönlü |
| Flüt tasarımı | Talaş kaldırma için optimize edilmiştir | Çeşitli kesme işlemleri için tasarlanmıştır |
| Uç geometrisi | Merkezi kesme noktalı düz | Düz, yuvarlak veya yarıçaplı uç |
| İncik | Tipik olarak yuvarlak | Daha iyi kavrama için yuvarlak veya düz olabilir |
Düz tabanlı matkapların en boy oranı (uzunluğun çapa oranı) genellikle parmak frezelerinkinden daha yüksektir. Bu, matkapları daha derin delikler için daha uygun hale getirirken, parmak frezeler daha karmaşık hareketlerle sığ operasyonlarda üstünlük sağlar.
Her iki aleti yan yana incelerken, matkap uçlarının alet boyunca uzanan daha belirgin kanallara sahip olduğuna dikkat edin. Parmak frezeler daha eşit aralıklı kanallara sahiptir ve genellikle daha sağlam bir yapıya sahiptir.
Talaşlı İmalat Operasyonlarında Temel Amaçlar
İşleme operasyonlarımızda bu takımları farklı amaçlar için kullanırız:
Düz Tabanlı Matkaplar şu alanda başarılı:
- Hassas oluşturma düz tabanlı delikler
- Temiz delik tabanları gerektiren delme işlemleri
- Yüksek en boy oranına sahip deliklerle çalışma (çapa göre derin)
- Kılavuz çekme veya diğer ikincil işlemler için deliklerin hazırlanması
- Düz tabanlı küçük delikleri verimli bir şekilde açmak
Frezeler bizim için gidilecek yerler:
- Konturlama ve profil oluşturma işlemleri
- Düz dipli kesme yuvaları ve cepler
- Açılı veya düzensiz yüzeylerde çalışma
- Yan kesme işlemleri
- Karmaşık 3D şekiller oluşturma
Sertleştirilmiş çelik gibi zorlu malzemelerle uğraşırken, ilk delik için bir kobalt matkap ucu seçebilir, ardından istenen düz tabanı elde etmek için bir parmak freze kullanabiliriz. İnce malzemeleri içeren işleme prosesleri için parmak frezeler genellikle daha iyi kontrol ve daha az yırtılma riski sağlar.
Teknik Karşılaştırma
Düz tabanlı matkaplar ve parmak frezeler arasında seçim yaparken teknik farklılıklarını anlamak, projeniz için doğru takımı seçmek açısından çok önemlidir. Bu araçların çeşitli uygulamalardaki performanslarını etkileyen farklı tasarımları vardır.
Kesme Geometrisi ve Mekaniği
Düz tabanlı matkaplarda genellikle temiz, düz tabanlı delikler oluşturmak için tasarlanmış özel bir uca sahip iki oluk bulunur. Sivri uçlu standart bükümlü matkapların aksine, düz tabanlı matkaplar tüm alt yüzey boyunca uzanan kesici kenarlara sahiptir. Bu tasarım, konik bir taban oluşturmadan doğrudan malzemeye dalmalarını sağlar.
Bunun aksine, parmak frezeler değişen sayıda kanala (2-16) ve daha karmaşık kesme geometrisine sahiptir. Sadece alt kenarlarından değil yanlarından da kesiyorlar. Bu çok yönlülük, parmak frezelerin iş parçası içinde birden fazla yönde hareket etmesine olanak tanır.
Mekanikteki temel fark kesme hareketidir: Düz tabanlı matkaplar öncelikle eksenel ilerleme hareketiyle (düz aşağı) çalışır, parmak frezeler ise herhangi bir yönde beslenebilir – eksenel, yanal veya kombinasyon halinde.
Performans Özellikleri (Hız, Hassasiyet, Son İşlem Kalitesi)
Hız: Düz tabanlı matkaplar, verimli dalma işlemleri için tasarlandıkları için genellikle düz delikler açarken daha yüksek devirlerde çalışırlar. Parmak frezeler genellikle daha düşük hızlarda çalışır ancak kesme işlemine bağlı olarak çeşitli ilerleme hızlarını karşılayabilir.
Kesinlik:
| Araç Türü | Boyutsal Doğruluk | Konumlandırma Kontrolü |
|---|---|---|
| Düz Alt Matkap | Delik çapına göre yüksek | Eksenel hareketle sınırlı |
| Freze | Yüksek karmaşık şekiller | Çoklu eksenlerde mükemmel |
End mills offer superior precision for complex geometries and contours. They’re ideal for intricate machining tasks where dimensional accuracy in multiple directions matters.
Bitirme kalitesi: End mills typically produce a smoother surface finish, especially when using finishing end mills with more flutes. Flat bottom drills can leave rougher sides on holes but create clean, flat bottoms when properly used.
Strengths And Limitations Of Each Tool
Flat Bottom Drill Strengths:
- Excels at creating precise flat-bottomed holes quickly
- Better chip evacuation in deep hole applications
- More efficient for bulk hole-making operations
- Usually more economical for simple hole drilling
Flat Bottom Drill Limitations:
- Limited to axial operations only
- Not suitable for side cutting or contouring
- Karmaşık işleme operasyonları için daha az çok yönlü
Parmak Frezenin Güçlü Yönleri:
- Çeşitli kesme işlemleri için son derece çok yönlü (kanal açma, kontur açma, cep açma)
- Belirli uygulamalar için özel formlarda (yuvarlak uçlu, köşe radyüsü, vb.) mevcuttur
- Karmaşık oluşturabilir 3 boyutlu yüzeyler ve boşluklar
- Yüksek kanal seçenekleriyle ince talaş işleme operasyonları için mükemmel
Parmak Freze Sınırlamaları:
- Amaca yönelik matkaplarla karşılaştırıldığında derin delik delme konusunda zorluk yaşayabilir
- Genellikle matkap uçlarından daha pahalıdır
- Pensetten çok uzağa uzatıldığında sapabilir
- Optimum takım yolları için uygun programlama gerektirir
Uygulama Kılavuzu: Hangi Araç Ne Zaman Kullanılmalı

Selecting the right tool for your machining job can save you time, money, and frustration. Both flat bottom drills and end mills have specific strengths that make them suitable for different applications.
Ideal Applications For Flat Bottom Drills
Flat bottom drills excel at creating shallow, flat-bottomed holes quickly and efficiently. They’re your go-to tool when:
- You need to drill kesin delikler with flat bottoms between 1-3 times the diameter in depth
- Yaratma counterbores for bolt heads or washers
- Yapım guide holes for longer drills (typically 0.1mm larger than the following drill)
- Working with tough materials where a standard pointed drill might wander
When using flat bottom drills, we recommend slower speeds initially since there’s no center point to guide the drill. Once the tool is fully engaged, you can increase the feed rate.
İçin position-critical holes, flat bottom drills provide excellent accuracy because they don’t tend to walk across the surface like pointed drills.
Ideal Applications For End Mills
End mills offer greater versatility and are ideal when:
- Creating complex profiles or contours
- Face milling larger flat surfaces
- Cutting slots or pockets with flat bottoms
- Working on holes larger than 1.5mm diameter
- Needing to mill sidewalls as well as flat bottoms
- Performing profile milling operasyonlar
End mills shine in multi-directional cutting applications. Unlike drills that only cut axially, end mills can cut laterally, making them perfect for:
- Plunge cutting
- Side milling
- Bataklık
- Contouring
Karbür parmak frezelerin, sertlikleri ve ısıya dayanıklılıkları nedeniyle daha sert malzemelerde olağanüstü iyi performans gösterdiğini görüyoruz.
Geçiş Senaryoları ve Çok Yönlülük Konuları
Bazen düz tabanlı matkap veya parmak freze kullanımı arasındaki çizgi bulanıklaşır. Şu faktörleri göz önünde bulundurun:
- Maddi sertlik: Daha sert malzemeler parmak frezenin sertliğinden faydalanabilir
- Delik derinliği: 3xD'den daha derin delikler için düz tabanlı bir matkapla başlayın, ardından normal bir matkapla geçiş yapın
- Üretim hacmi: Yüksek hacimli üretimde genellikle düz tabanlı matkaplar gibi özel aletler tercih edilir
Araç hayatı bir diğer önemli husustur. Düz tabanlı matkaplar genellikle düz delikler için daha uzun süre dayanırken parmak frezeler çok yönlülük açısından öne çıkar ancak esas olarak delme için kullanıldığında daha hızlı aşınabilir.
İçin küçük çaplı delikler (1,5 mm'nin altında), küçük çaplı parmak frezelerin kırılganlığı nedeniyle neredeyse her zaman parmak frezelerin üzerinde matkap kullanılmasını öneririz.
Ne zaman hassasiyet çok önemlidir, ilk delik için düz tabanlı bir matkap kullanmayı ve ardından kesin boyutlara ulaşmak için bir parmak freze kullanmayı düşünün.
Malzeme Uyumluluk Matrisi

Düz tabanlı matkaplar ve parmak frezeler arasında seçim yapmak büyük ölçüde çalıştığınız malzemeye bağlıdır. Farklı malzemeler, optimum performans, güvenlik ve verimlilik için belirli alet özellikleri gerektirir.
Farklı Malzemeler Takım Seçimini Nasıl Etkiler?
İşleme sırasında çelik, temel işlemler için yüksek hız çeliği (HSS) düz tabanlı matkapların kullanılmasını öneririz ve karbür parmak frezeler daha karmaşık işler için. Çeliğin değişen sertlik seviyeleri dikkatli takım seçimi gerektirir.
İçin alüminyumDaha az kanallı (2-3) parmak frezeler, daha büyük talaş açıklığı sağlayarak malzeme birikmesini önlediğinden en iyi şekilde çalışır. Alüminyum için özel olarak tasarlanmış düz tabanlı matkaplar gevşemeyi önleyebilir.
Dökme demir takımları hızla aşındıran aşındırıcı koşullar yaratır. Bunu bulduk Karbür Araçları Dökme demirle çalışırken genellikle HSS seçeneklerinden daha iyi performans gösterir. Özel kaplamalara sahip düz tabanlı matkaplar takım ömrünü önemli ölçüde uzatabilir.
İle çalışırken Sertleştirilmiş Malzemeler (45 HRC'nin üzerinde), karbür parmak frezelerle veya uygun kaplamalara sahip özel olarak tasarlanmış düz tabanlı matkaplarla yapıştırın. Sıradan HSS takımları bu malzemeler üzerinde son derece hızlı bir şekilde körelecektir.
Metaller, Plastikler ve Kompozit Malzemelerde Performans
Takım performansı malzeme türlerine göre önemli ölçüde farklılık gösterir:
| Malzeme tipi | Düz Tabanlı Matkap Performansı | Son değirmen performansı |
|---|---|---|
| Yumuşak Metaller | Hızlı delik oluşturmak için iyi | Detaylı çalışma için mükemmel |
| Sert Metaller | Özel kaplamalar olmadan sınırlıdır | Uygun flüt tasarımıyla üstün |
| Plastik | Erimeye/talaşlanmaya neden olabilir | Belirli eğim açılarıyla daha iyi |
| Kompozitler | Delaminasyona neden olabilir | Sıkıştırma tasarımıyla daha iyi |
Paslanmaz çelik her iki takım tipinde de daha düşük hızlar ve ilerlemeler gerektirir. Paslanmaz takımlarda yaygın olan ısıya ve sertleşmeye karşı dayanıklı olması için uygun kaplamalı karbür takımları öneriyoruz.
İçin plastikÖzel parmak frezeler erimeyi önlerken, ısı birikimini önlemek için düz tabanlı matkapların dikkatli bir şekilde kontrol edilen hızlarda çalıştırılması gerekir.
Malzeme Türüne Göre Takım Ömrü Beklentileri
Araç hayatı malzeme ve çalışma koşullarına bağlı olarak önemli ölçüde değişiklik gösterir. Genel olarak parmak frezeler, tasarım parametreleri dahilinde uygun şekilde kullanıldığında düz tabanlı matkaplardan daha uzun süre dayanır.
İşleme sırasında çelik, beklemek:
- HSS düz tabanlı matkaplar: Yeniden keskinleştirmeden önce 10-15 delik
- Karbür parmak frezeler: HSS takımlara göre 3-5 kat daha uzun ömür
- Kaplamalı takımlar: Ek 0-50 ömür artışı
Sert malzemeler takım ömrünü önemli ölçüde azaltır. Sertleştirilmiş çelikle çalışırken karbür düz tabanlı matkapların HSS versiyonlarına göre yaklaşık P daha uzun ömürlü olduğunu gözlemledik.
Soğutma sıvısı seçiminiz de önemlidir! Uygun soğutma sıvısı, aşağıdaki gibi sert malzemeleri işlerken takım ömrünü 0'e kadar uzatabilir: paslanmaz çelik veya titanyum.
Kesme parametreleri aynı zamanda kullanım ömrünü de etkiler. Muhafazakar hızlarda ve ilerlemelerde çalışmak, üretim süresi pahasına takım ömrünüzü iki katına çıkarabilir. Projeniz için ödünleşime değer mi? Bu sizin özel ihtiyaçlarınıza bağlıdır.
Maliyet-fayda analizi

Düz tabanlı matkaplar ve parmak frezeler arasında seçim yaparken bütçeniz ve proje ihtiyaçlarınız kararınızı büyük ölçüde etkileyecektir. Mağazanız için en iyi seçimi yapmanıza yardımcı olacak rakamlara ve değiş tokuşlara bakalım.
İlk yatırım hususları
Düz tabanlı matkaplar genellikle kaliteli karbür parmak frezelerden daha düşük ön maliyete sahiptir. Standart bir düz dipli matkap size 15-30 $ ödeyebilirken, benzer karbür parmak frezeler temel modeller için genellikle 25-50 $'dan başlar.
Fiyat karşılaştırması:
- Temel düz dipli matkap: 15-30 $
- Giriş seviyesi karbür parmak freze: 25-50 $
- Birinci sınıf kaplamalı karbür parmak freze: 50-150 $
Başlangıçta tasarruf cazip görünebilir ancak ucuzun her zaman daha iyi olmadığını unutmayın. Kaliteli araçlara yatırım yapmanın, özellikle de doğru araçlar kullanıldığında uzun vadede çoğunlukla karşılığını verdiğini gördük. kesme sıvısı uzatmak araç hayatı.
Malzeme türlerinizin takım seçimini nasıl etkilediğini düşündünüz mü? Daha sert malzemeler birinci sınıf karbür takımlara daha fazla harcama yapılmasını haklı gösterebilir.
Uzun Vadeli Yatırım Getirisi Karşılaştırması
Parmak frezeler genellikle özel düz tabanlı matkaplara göre daha uzun ömür ve çok yönlülük sunar. Kaliteli bir karbür uçlu freze başlangıçta iki kat daha maliyetli olabilir ancak doğru kullanıldığında 3-4 kat daha uzun süre dayanabilir.
Yatırım getirinizi etkileyen şeyler şunlardır:
- Takım ömrü: Karbür parmak frezeler genellikle düz tabanlı matkaplardan 00-400 daha uzun ömürlüdür
- Yeniden bileme maliyetleri: Parmak frezeler birkaç kez yeniden bilenebilir, bu da kullanım ömrünü uzatır
- Üretim hızı: Parmak frezeler genellikle daha hızlı malzeme kaldırma oranlarına olanak tanır
Doğru kesme sıvısının kullanılması takım ömrünü %-50 oranında uzatabilir. Mağazaların uygun soğutmalı uygun karbür parmak frezelere geçiş yaparak yıllık takımlama maliyetlerini azalttığını gördük.
Belirli projeleriniz hızdan mı yoksa uzun ömürlülükten mi daha fazla fayda sağlar?
Çok yönlülük Vs. Uzmanlık Takasları
Düz tabanlı matkaplar tek bir görevde mükemmeldir: hızlı bir şekilde hassas, düz tabanlı delikler oluşturmak. Parmak frezeler birden fazla işlemi gerçekleştirebilir ancak basit delik açma işlemi daha uzun sürebilir.
Şu faktörleri göz önünde bulundurun:
- Mağazanızdaki proje çeşitliliği
- İşlemler arasındaki kurulum süresi
- Birden fazla araç için alan ve bütçe
Çeşitli projelere sahip küçük atölyeler için çok yönlü karbür parmak frezelerle başlamanızı öneririz. Daha fazla ön maliyete sahip olabilirler ancak birden fazla özel araca olan ihtiyacı ortadan kaldırabilirler.
Tipik iş yükünüz nasıl görünüyor? Yüzlerce birbirinin aynı deliği açıyorsanız, iyi kesme sıvısına sahip özel düz tabanlı matkaplar, sınırlamalarına rağmen daha ekonomik olabilir.
Sektöre özgü uygulamalar
Düz tabanlı matkaplar ve parmak frezeler arasında seçim yaparken farklı endüstrilerin kendine özgü gereksinimleri vardır. Doğru takım seçimi üretim verimliliğini, parça kalitesini ve genel maliyetleri önemli ölçüde etkileyebilir.
Otomotiv Üretim Gereksinimleri
Otomotiv üretiminde, motor bloklarında ve şanzıman muhafazalarında hassas montaj delikleri oluşturmak için sıklıkla düz tabanlı matkapların kullanıldığını görüyoruz. Bu bileşenler gerektirir olağanüstü düzlük Contaların ve contaların uygun şekilde oturmasını sağlamak için kör deliklerin alt kısmında.
Fren komponentleri üretilirken parmak frezeler tercih edilmektedir. karmaşık kanal geometrileri düz dipli matkapların başaramayacağı bir şey. Birçok otomotiv fabrikası, işleme sırasında parçaları tutmak için özel fikstürler kullanır ve bu fikstürler genellikle dar toleranslara sahip düz tabanlı deliklere ihtiyaç duyar.
Alüminyum silindir kafaları için, karbür parmak frezelerin geleneksel matkaplara kıyasla mükemmel yüzey kalitesi ve daha uzun takım ömrü sağladığını gördük. Yüksek hacimli üretim ortamlarında bu şu anlama gelir:
- Daha az takım değişikliği
- Daha iyi parça tutarlılığı
- Parça başına daha düşük maliyet
Havacılık ve Uzay Hassasiyet İhtiyaçları
Havacılık uygulamaları en yüksek düzeyde hassasiyet ve güvenilirlik gerektirir. Titanyum ve nikel bazlı alaşım bileşenler için düz tabanlı matkaplar, aşırı ısı üretmeden sığ, düz tabanlı delikler oluşturma konusunda mükemmeldir.
When working with composite materials like carbon fiber, end mills with specialized geometries prevent delamination while maintaining dimensional accuracy. Have you noticed how aerospace parts often have complex weight-reduction pockets? These are typically machined using end mills rather than drills.
For aircraft structural components, we recommend using:
- Spot drills to create initial pilots
- Standard drills for through-holes
- Flat bottom drills for creating perfect mounting surfaces
This approach ensures parts meet the strict quality standards required for flight safety.
General Fabrication And Maintenance Uses
Genel imalat atölyelerinde çok yönlülük çoğu zaman uzmanlığın önüne geçer. Gerektiğinde delme de dahil olmak üzere birden fazla işlemi gerçekleştirebildikleri için pek çok mağazanın çeşitli parmak frezeleri el altında bulundurduğunu görüyoruz.
Bakım ve onarım işlemleri için düz tabanlı matkaplar, mükemmel bir düz tabana ihtiyaç duyulan hasarlı cıvata deliklerinin onarılması için hızlı bir çözüm sunar. Sac metalle çalışırken parmak frezeler, geleneksel matkaplarla imkansız olan yuvaların ve özelliklerin oluşturulmasına olanak tanır.
Küçük imalat işletmeleri, çoklu görev yapabilen araçları takdir ediyor. Kaliteli bir karbür parmak freze şunları yapabilir:
- Slotlar ve kanallar oluşturun
- Yan kesme işlemlerini gerçekleştirin
- Gerektiğinde delik açın
- Düz tabanlı özellikler oluşturun
Bu çok yönlülük, amaca yönelik düz tabanlı matkaplarla karşılaştırıldığında genel olarak daha yüksek maliyetlerine rağmen parmak frezeleri popüler bir seçim haline getiriyor.
Profesyoneller için Seçim Kılavuzu

Düz tabanlı matkaplar ve parmak frezeler arasında seçim yapmak kafa karıştırıcı olmak zorunda değil. Bu kılavuzu, alandaki uzun yıllara dayanan deneyimimize dayanarak özel işleme ihtiyaçlarınız için doğru takım seçimini yapmanıza yardımcı olmak amacıyla oluşturduk.
Proje Gereksinimlerine Göre Karar Akış Şeması
Kendinize şu temel soruları sorarak başlayın:
- Birincil hedefiniz nedir?
- Düz tabanlı delikler oluşturma → Düz tabanlı matkap
- Karmaşık kesme işlemleri (kanal açma, profil işleme) → Parmak freze
- Hangi malzemeyle çalışıyorsunuz?
- Harder materials like steel → Consider carbide end mills for durability
- Softer materials → Either tool works well, but end mills offer more versatility
- What machine will you use?
- CNC mill → Both tools work well, with proper programming
- Drill press → Better suited for flat bottom drills; end mills can be used but with limitations
Project-specific recommendations:
- For precision hole making with flat bottoms → Use flat bottom drills
- For slots and pockets → Use end mills (flat or ball nose depending on desired finish)
- For counterboring operations → Flat bottom drills often work best
Kaçınılması Gereken Yaygın Seçim Hataları
Don’t make these costly errors:
- Using end mills as regular drills. Parmak frezeler delik açabilse de bu temel amaç için tasarlanmamıştır ve merkezden sapabilir.
- Parmak frezelerin matkap hızlarında çalıştırılması. Parmak frezeler genellikle matkaplardan farklı hızlara ve ilerlemelere ihtiyaç duyar. Yanlış ayarların kullanılması kötü sonuçlara ve aletlerin bozulmasına neden olur.
- Malzemeye özel takımların göz ardı edilmesi. Tüm parmak frezeler ve matkaplar her malzeme için çalışmaz. Örneğin alüminyum, paslanmaz çelikten farklı aletler gerektirir.
- Kaplamalara bakan. TiN, TiAlN ve diğer kaplamalar önemli ölçüde iyileşir takım performansı belirli malzemeler için.
- Yanlış türde parmak freze kullanılması. Düz uçlu frezeler, küresel uçlu ve köşe radyuslu frezelerin tümü Belirli uygulamalar. Yanlış türün seçilmesi zaman ve malzeme israfına neden olur.
Her İki Takım Tipine Ne Zaman Yatırım Yapılmalıdır?
Pek çok profesyonelin sonunda alet kutularında hem düz tabanlı matkaplara hem de parmak frezelere ihtiyacı vardır. İşte o zaman mantıklı:
Yüksek hacimli üretim atölyeleri Belirli işlemler için özel araçlara sahip olmanın avantajından yararlanın. Delik açma için düz tabanlı matkaplar ve konturlar ve cepler için parmak frezeler verimliliği en üst düzeye çıkarır.
Karmaşık parça üreticileri genellikle ilk delikleri oluşturmak için düz tabanlı matkaplar kullanırlar, ardından ek özellikler için parmak frezeleri kullanırlar. Bu kombinasyon yaklaşımı, her iki aracın da tek başına kullanılmasından daha iyi sonuçlar verir.
Bütçe seçeneklerini göz önünde bulundurun: Yeni başlayanlar için şunları öneriyoruz:
- Yaygın boyutlarda bir dizi kaliteli düz dipli matkap
- Birkaç çok yönlü parmak freze (¼” ve ½” düz uçlu frezeler artı bir ¼” yuvarlak burun)
Bu başlangıç koleksiyonu, bütçenizi zorlamadan en yaygın işleme görevlerini yerine getirir. Belirli proje ihtiyaçları ortaya çıktıkça takımlarınızı genişletebilirsiniz.
Gelecekteki eğilimler ve yenilikler

İşleme endüstrisi, hem düz tabanlı matkapları hem de parmak frezeleri geliştiren yeni gelişmelerle sürekli olarak gelişmektedir. Bu yenilikler verimliliği artırmaya, takım ömrünü uzatmaya ve uygulama yeteneklerini genişletmeye odaklanıyor.
Takım Tasarımında Gelişen Teknolojiler
Takım tasarımı son yıllarda çok yol kat etti ve heyecan verici yeni gelişmeler görüyoruz. Dijital ikizler üreticilerin fiziksel üretimden önce takım performansını simüle etmelerine olanak tanıyarak popüler hale geliyor. Bu, belirli uygulamalar için tasarımların optimize edilmesine yardımcı olur.
Yükselişini fark ettin mi modular tool systems? These systems let machinists quickly swap between flat-bottom drilling and end milling operations without complete tool changes.
Hybrid tools that combine the best features of both drills and end mills are gaining traction. For example, some newer tools feature:
- Center-cutting capabilities like drills
- Multiple flute designs similar to end mills
- Specialized geometries for particular materials
We’re also seeing more tools with built-in chip evacuation channels that prevent clogging during deep hole operations, a common challenge when using end mills for drilling tasks.
Material Science Advancements
Material innovations are transforming what’s possible with both tool types. Nano-coatings now provide unprecedented wear resistance, extending tool life by up to 300% in some applications.
Recent advancements in cermet composites (ceramic-metal hybrids) offer better heat resistance than traditional carbide. This allows higher cutting speeds without premature tool failure.
What about additive manufacturing? 3D-printed tool bodies with brazed cutting edges allow for internal cooling channels impossible to create with traditional manufacturing methods.
Cryogenic treatment of tool materials is showing promising results too. The process alters the molecular structure, creating more uniform hardness and improved edge retention during machining operations.
Manufacturers are developing application-specific substrates standart karbür takımların herkese uyan tek boyut yaklaşımının ötesine geçerek belirli malzemeler için optimize edilmiştir.
Otomasyon Uyumluluğuyla İlgili Hususlar
Mağazalar ışıksız üretime yöneldikçe takım tasarımının da buna uyum sağlaması gerekiyor. Otomatik ölçüm özellikleri daha yeni aletlere entegre ediliyor ve bu da makinelerin operatör müdahalesine gerek kalmadan aşınmayı telafi etmesine olanak tanıyor.
Odaklanmanın arttığını görüyoruz tutarlı takım geometrisi Otomatik sistemlerde öngörülebilir performans sağlamak. Bu özellikle delme ve frezeleme işlemleri arasında geçiş yaparken önemlidir.
RFID etiketleme Takım tutuculara yerleştirilmiş olan sistem, takım ömrünün ve bakım programlarının bağımsız olarak izlenmesine yardımcı olur. Sistem, arıza oluşmadan önce bir aletin değiştirilmesi gerektiğinde uyarı verebilir.
Düşündün mü hızlı değiştirme sistemleri specifically designed for robotic tool changers? These systems reduce downtime between operations and increase overall efficiency.
Software integration is becoming crucial too. Modern tools often include digital performance profiles that can be loaded directly into CAM systems for optimal cutting parameters without extensive testing.


