

Căutați uneltele potrivite pentru a lucra cu aluminiu? Înțelegem provocarea! Lucrul cu acest metal moale necesită instrumente speciale pentru a evita înfundarea și finisajele slabe. Aluma Cut freză de carbură pentru aluminiu sunt scule din carbură de tungsten șlefuite cu precizie concepute special pentru materiale neferoase precum aluminiul, oferind tăieturi curate fără frustrarea acumulării de material.
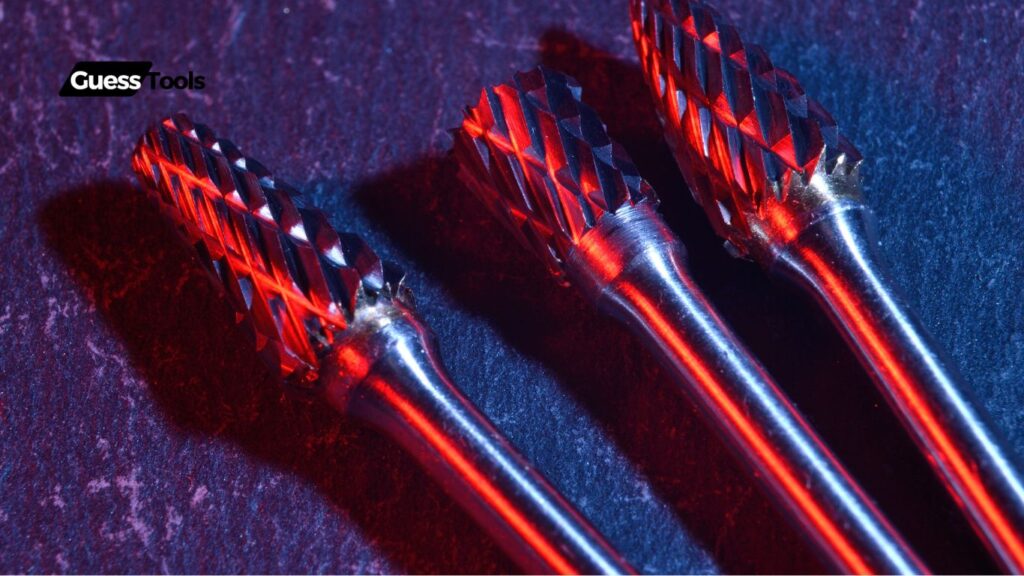
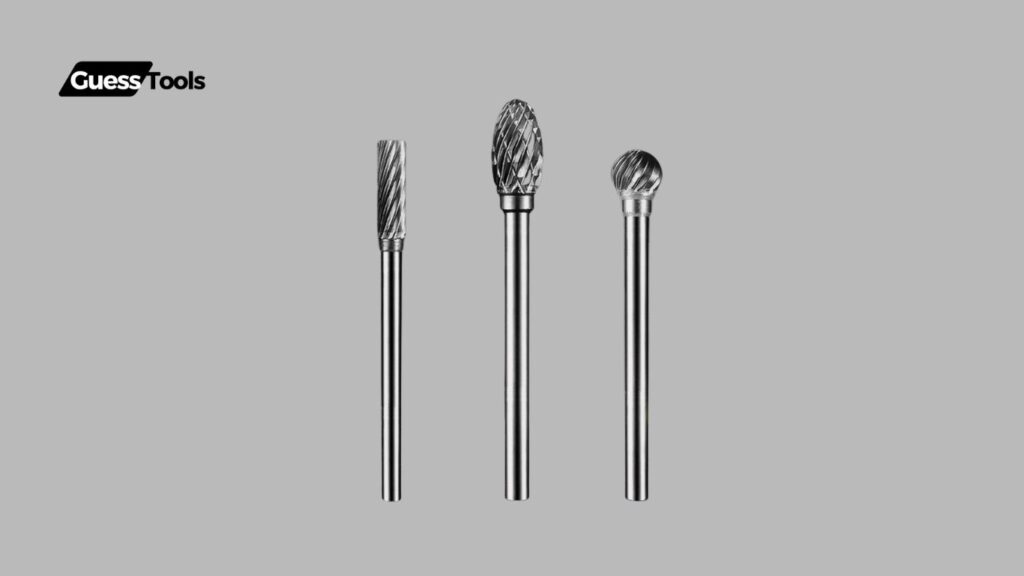
Aceste bavuri specializate au design unic de caneluri care ajută la prevenirea lipirii aluminiului de marginile tăietoare. Mulți profesioniști recomandă utilizarea lor cu lubrifianți precum WD-40 sau ceară de parafină pentru a îmbunătăți și mai mult rezultatele. Bavurile vin în diferite forme (cum ar fi ovale) și dimensiuni ale tijei (1/8″, 1/4″, și 3 mm) pentru a se potrivi diferitelor polizoare și burghie.
Am descoperit că calitatea contează atunci când alegem bavuri de carbură pentru aluminiu. Opțiunile premium fabricate în SUA folosind mașini CNC cu cinci axe oferă performanțe mai bune și durată de viață mai lungă. Indiferent dacă portați chiulasele, prelucrați lemnul sau efectuați sculptură și gravură generală din aluminiu, aceste instrumente specializate fac o diferență notabilă în rezultatele dvs.
Înțelegerea bavurilor cu carbură: elemente fundamentale pentru prelucrarea aluminiului
Frezele din carbură sunt instrumente esențiale pentru oricine lucrează cu aluminiu. Aceste scule de tăiere specializate ne ajută să modelăm, să netezim și să finisăm suprafețele din aluminiu cu precizie și eficiență.
Definiție și caracteristici de bază
Bavuri de carbură sunt scule de tăiere rotative fabricate din carbură de tungsten, un material cunoscut pentru duritatea și durabilitatea excepțională. Aceste scule vin în diferite forme și dimensiuni pentru a satisface diferite nevoi de prelucrare.
Ce îi face speciali? Pentru început, sunt mult mai dure decât bavurile standard din oțel. Aceasta înseamnă că rămân ascuțite mai mult timp atunci când tăiați metale moi precum aluminiul.
Modelul dinților pe bavurile din carbură concepute pentru aluminiu este distinctiv. Acestea prezintă de obicei:
- Distanță mai mare între fluturi
- Unghiuri de tăiere specifice
- Acoperiri speciale în unele cazuri
Aceste elemente de design împiedică lipirea aluminiului de bavuri (o problemă comună numită “încărcare”). Când aluminiul se încarcă pe o unealtă, poate distruge atât piesa de prelucrat, cât și bavurile.
Frezele din carbură de bună calitate vor avea o construcție echilibrată pentru a reduce vibrațiile în timpul utilizării. Acest echilibru ne ajută să obținem finisaje mai fine pe proiectele din aluminiu.
Importanța în prelucrarea metalelor de precizie
Când lucrați cu aluminiu, precizia contează. Frezele din carbură ne ajută să obținem finisajul și forma exacte de care avem nevoie.
De ce sunt atât de importante? Aluminiul este moale și poate fi ușor deteriorat de uneltele greșite. Freze din carbură concepute pentru aluminiu tăiat curat, fără a rupe metalul. Acest acțiune de tăiere curată păstrează integritatea piesei dvs. de prelucrat.
Aceste instrumente excelează la:
- Îndepărtarea rapidă a materialului
- Debavurarea marginilor după prelucrare
- Crearea de contururi precise
- Netezirea sudurilor
Pentru pasionații de bricolaj și profesioniștii deopotrivă, bavurile din carbură fac lucrul aluminiului mult mai ușor. Ele funcționează bine cu unelte de mână precum șlefuitoare și cu mașini CNC.
Am descoperit că utilizarea frezei de carbură adecvate poate reduce timpul de finisare la jumătate în comparație cu alte metode. Această eficiență este motivul pentru care sunt echipamente standard în magazinele care lucrează în mod regulat cu aluminiu.
Industrii cheie care utilizează freze din carbură
Frezele din carbură pentru aluminiu sunt niște cai de lucru în multe industrii. Versatilitatea lor le face valoroase în numeroase aplicații.
Aerospațial se bazează foarte mult pe aceste instrumente. Componentele avionului necesită adesea lucru precis din aluminiu, iar bavurile din carbură oferă precizia necesară.
În fabricarea de automobile, vedem bavuri de carbură utilizate pentru:
- Finisarea componentelor motorului
- Fabricare piese personalizate
- Lucrari de reparatii
- Dezvoltare prototip
The industria maritimă depinde și de bavurile de carbură. Bărcile încorporează adesea componente din aluminiu care necesită modelare și finisare precisă.
Realizarea semnelor profesioniștii folosesc aceste instrumente zilnic. Crearea de litere și forme dimensionale din tabla de aluminiu necesită controlul pe care îl oferă bavurile de carbură.
Chiar și cel industria de bijuterii folosește bavuri mai mici de carbură pentru lucrări detaliate de aluminiu. Precizia oferită de aceste instrumente este perfectă pentru a crea modele complexe.
Pasionații de bricolaj beneficiază și de aceste instrumente versatile atunci când abordează proiecte de casă care implică ornamente din aluminiu, sclipitoare sau elemente decorative.
Tipuri de freze din carbură pentru aluminiu
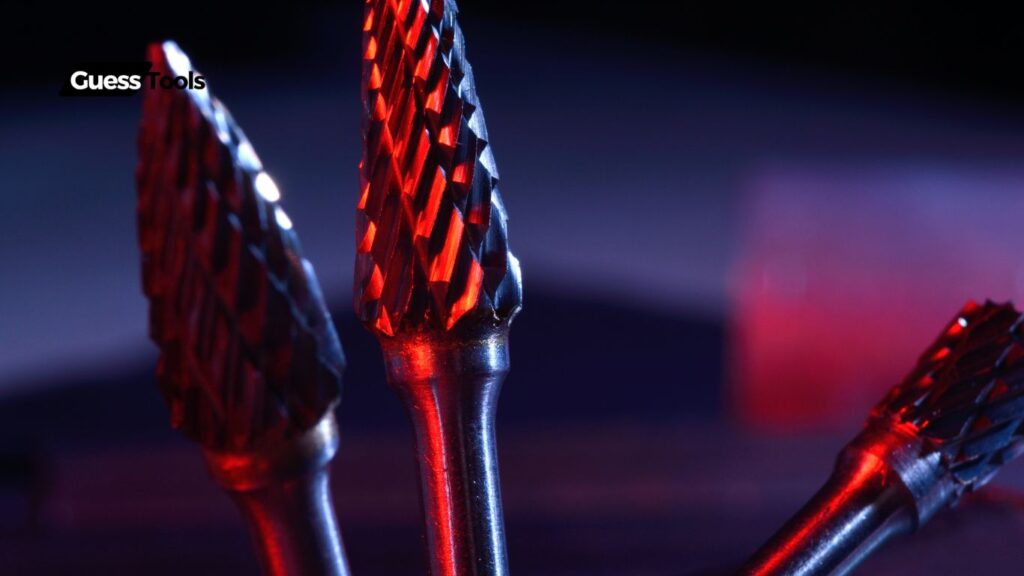
Atunci când lucrați cu aluminiu, alegerea frezei potrivite de carbură poate face toată diferența în rezultatele proiectului dumneavoastră. Am constatat că este diferit tipuri de bavuri oferă avantaje unice în funcție de aplicația specifică a aluminiului și finisajul dorit.
Freze cu tăietură simplă: caracteristici și cele mai bune utilizări
Bavurile cu o singură tăiere au dinți care rulează într-o singură direcție pe suprafața de tăiere. Am observat că aceste bavuri îndepărtează materialul mai lent, dar produc un finisaj mai neted, făcându-le ideale pentru lucrările finale de detaliere pe aluminiu.
Beneficii cheie:
- Mai puțin probabil să se înfunde la tăierea aluminiului moale
- Reducerea vibrațiilor în timpul funcționării
- Mai bine pentru lucrări de precizie și controlate îndepărtarea materialului
Bavurile cu tăiere simplă funcționează cel mai bine atunci când aveți nevoie de un finisaj mai fin pentru proiectul dvs. de aluminiu. Ele generează mai puțină căldură, ceea ce este important deoarece aluminiul conduce căldura rapid. Amintiți-vă să utilizați o viteză medie cu o presiune ușoară pentru a preveni aluminiul să înfunde bavurile.
Pentru lucrări delicate de aluminiu, vă recomandăm să folosiți o freză cu o singură tăietură cu un lubrifiant de ceară. Ceara de albine, așa cum au menționat mașiniștii cu experiență, ajută la prevenirea acumulării de material și prelungește durata de viață a sculei dumneavoastră.
Bavuri cu tăiere dublă: tehnici de precizie și finisare
Bavurile cu tăiere dublă au dinții care rulează în două direcții, creând un model de hașurare încrucișată. Găsim că aceștia sunt caii de muncă pentru majoritatea aplicații din aluminiu, oferind un echilibru bun între îndepărtarea materialului și finisarea suprafeței.
Caracteristici:
- Îndepărtarea materialului mai rapidă decât o singură tăiere
- Creează un finisaj mediu-fin
- Versatil atât pentru degroșare, cât și pentru semifinisare
Când utilizați bavuri cu tăiere dublă pe aluminiu, vă sugerăm să rulați mașina de șlefuit sau unealta rotativă la 60-70% din viteza maximă. Acest lucru previne supraîncălzirea, menținând în același timp eficiența de tăiere.
Bavurile cu tăiere dublă vin în diferite modele de dinți, cu dinți mai grosieri pentru îndepărtarea mai rapidă a materialului și dinți mai fini pentru finisaje mai bune. Pentru majoritatea lucrărilor din aluminiu, o tăietură dublă medie oferă cel mai bun echilibru. Curățați întotdeauna bavurile cu tăiere dublă în mod regulat, deoarece particulele de aluminiu se pot acumula între dinți.
Freze specializate din aluminiu
Bavuri tăiate din aluminiu (cunoscute și ca “Aluma Cut”) sunt special concepute pentru materiale neferoase. Am descoperit că aceste bavuri specializate oferă performanțe superioare atunci când lucrează exclusiv cu aluminiu.
Caracteristici ale bavurilor Aluma Cut:
- Canelurile largi de degajare a așchiilor previn înfundarea
- Geometrie specializată a dintelui pentru moliciunea aluminiului
- Adesea, prezintă acoperiri care reduc frecarea
Bavurile Aluma Cut de la producători precum Benchmark Abrasives sunt proiectate cu precizie pentru eficiență atunci când se lucrează cu aluminiu, lemn și alte materiale neferoase. Designul lor unic previne problema comună a acumulării de material care apare la tăierea metalelor moi.
Pentru cele mai bune rezultate cu bavuri de aluminiu specializate, mențineți viteza și presiunea constante. Prea multă presiune poate face ca aluminiul să se topească și să adere la dinții de carbură. Vă recomandăm să folosiți aceste bavuri pentru proiecte care necesită îndepărtarea extinsă a aluminiului.
Analiza comparativă a tipurilor de bavuri
Am testat diferite tipuri de bavuri pe proiecte din aluminiu și am compilat această analiză comparativă pentru a vă ajuta să alegeți unealta potrivită.
| Tip de bavură | Îndepărtarea materialului | Finisaj de suprafață | Generare de căldură | Cea mai bună aplicație |
|---|---|---|---|---|
| Cu o singură tăietură | Lent | Foarte lin | Scăzut | Finisaje, lucrari de detaliu |
| Tăiere dublă | Mediu spre rapid | Mediu | Mediu | Scop general, versatilitate |
| Aluma Cut | Rapid | Mediu-Aspre | Mediu-Ridicat | Modelare brută, îndepărtare în vrac |
Alegerea corectă a frezei depinde de nevoile specifice ale proiectului dumneavoastră. Pentru tăierea brută și modelarea, bavurile Aluma Cut excelează la îndepărtarea rapidă a materialului. Pentru lucrări de uz general, bavurile cu tăiere dublă oferă versatilitate.
Când sunt necesare precizie și finisare fină, bavurile cu o singură tăietură oferă cele mai fine rezultate. Mulți profesioniști păstrează toate cele trei tipuri la îndemână, începând cu Aluma Cut pentru lucrul brut, apoi trecând la tăierea dublă și în cele din urmă la tăierea simplă pentru produsul finit.
Selectarea frezei de carbură potrivite pentru proiectul dvs
Alegerea frezei perfecte din carbură pentru prelucrarea aluminiului poate face toată diferența între o experiență frustrantă și o funcționare lină. Instrumentul potrivit vă va economisi timp, va îmbunătăți calitatea finisajului și va prelungi durata de viață a echipamentului dumneavoastră.
Factori de luat în considerare
La selectarea unui freza din carbură solidă pentru aluminiu, modelul dinților este crucial. Bavuri cu o singură tăietură sunt adesea cele mai bune pentru aluminiu, deoarece previn înfundarea și oferă finisaje mai fine. Am descoperit că modelele cu dinți grosieri funcționează bine atunci când sunt asociate cu lubrifianți precum WD-40 sau ceara de albine.
Dimensiunea tijei contează și el! O 1/4″ coadă oferă o bună versatilitate pentru majoritatea proiectelor hobbyiste, în timp ce a 2″ coadă oferă o rază extinsă pentru cavitățile mai adânci. Pentru aplicații mai grele, luați în considerare a 1/2″ oval bavuri care pot îndepărta rapid materialul.
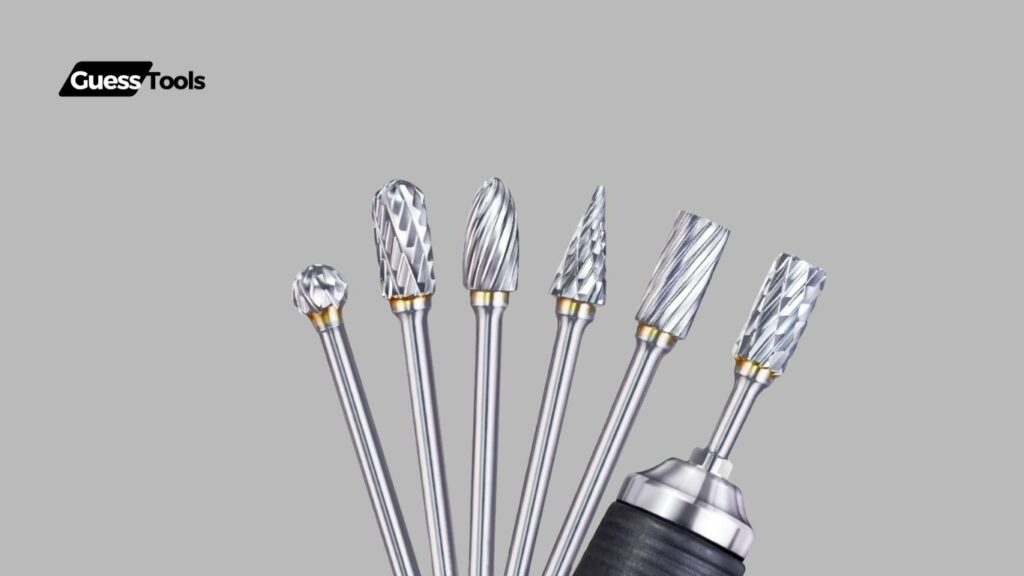
Acordați atenție și formei bavurilor. Bavurile cu capăt sferic funcționează excelent pentru a crea suprafețe curbate, în timp ce formele cilindrice excelează la aplatizarea și pătrarea marginilor.
Disiparea căldurii este un alt factor cheie. Aluminiul poate deveni gumos când este fierbinte, așa că alegeți bavuri cu caracteristici de design care ajută la gestionarea căldurii.
Potrivirea specificațiilor bavurilor la sarcini specifice de prelucrare a aluminiului
Pentru lucrul de precizie a detaliilor, vă recomandăm dinți fine bavuri de carbură solidă cu diametre mai mici ale capului. Acestea oferă un control și o calitate excelentă a finisajului atunci când lucrați la componente complicate din aluminiu.
Doriți să eliminați o mulțime de material rapid? Încercați o freză cu tăiere dublă cu un diametru al capului mai mare. Acestea sunt perfecte pentru modelarea brută înainte de a trece la unelte mai fine pentru lucrările de finisare.
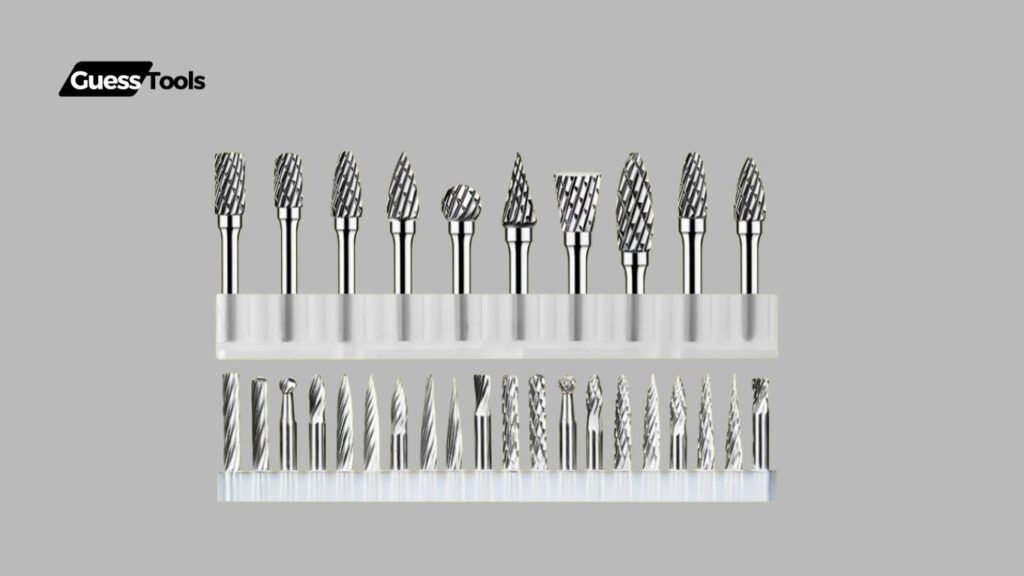
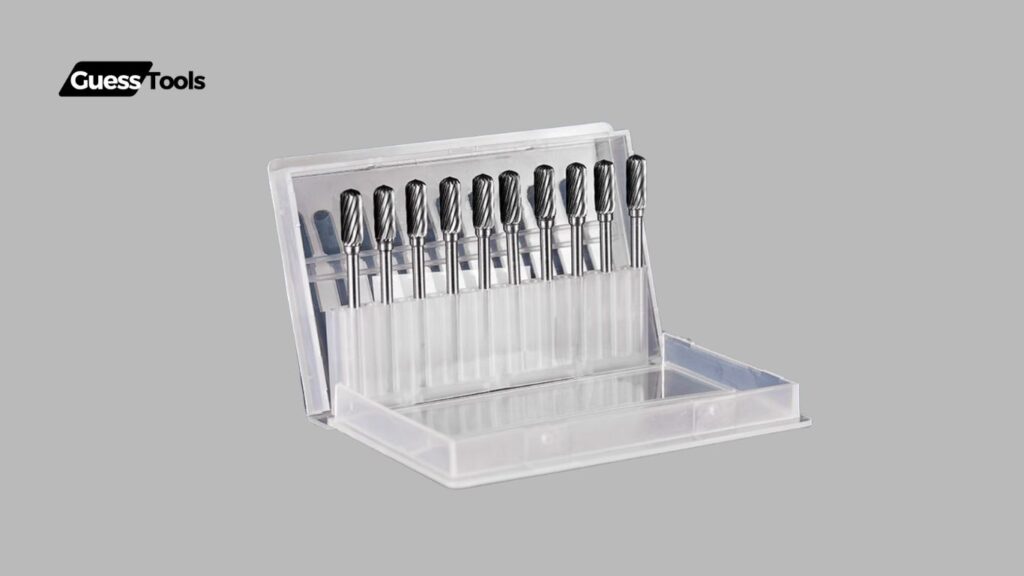
Truse de bavuri oferiți o valoare excelentă atunci când sunteți la început. Un kit de calitate include de obicei diverse forme și tăieturi, permițându-vă să experimentați pentru a găsi ceea ce funcționează cel mai bine pentru proiectele dvs. specifice.
Pentru aplicații cu acoperire adâncă, luați în considerare a 6″ lungime bavuri care permit accesul în zone greu accesibile. Aceste bavuri mai lungi sunt ideale pentru a lucra în interiorul turnărilor complexe de aluminiu sau cavități adânci.
Nu uitați să potriviți setările RPM cu dimensiunea frezei – bavurile mai mari necesită viteze mai mici, în timp ce cele mai mici pot gestiona turații mai mari pentru lucrări de finisare mai fine.
Tehnici avansate și cele mai bune practici
Lucrul cu bavuri de carbură pe aluminiu necesită abilități și cunoștințe pentru a obține cele mai bune rezultate. Tehnicile potrivite vă pot face proiectul mai fluid, mai rapid și mai profesional, evitând în același timp problemele comune.
Tehnici de utilizare corectă
Când folosiți bavuri de carbură pe aluminiu, tehnica adecvată face toată diferența. Vă recomandăm să țineți unealta la un unghi de 15-30 de grade față de suprafața de lucru pt acțiune optimă de tăiere. Acest unghi ajută la prevenirea decupării și permite un control mai bun.
Tehnici cheie de prindere:
- Folosiți o strângere fermă, dar relaxată de unealta
- Susține-ți mâinile atunci când este posibil pentru a crește stabilitatea
- Utilizați presiune ușoară până la medie – lasă bavurile să facă treaba
Pentru finisarea șlefuirii, încercați să lucrați într-un model consistent – either circular or back-and-forth motions depending on your desired finish. We’ve found that overlapping your strokes by about 30% gives the most even results.
Always move the burr against the rotation (climb cutting) for roughing operations and with rotation for finishing work. This approach gives you better control over metal removal rates.
Speed And RPM Management
Finding the right speed for aluminum work is crucial. Aluminum requires lower RPMs than harder metals because it heats up quickly.
Recommended RPM ranges by burr diameter:
- Small burrs (1/8″ or less): 15,000-25,000 RPM
- Medium burrs (1/4″): 10,000-18,000 RPM
- Large burrs (1/2″ or more): 5,000-12,000 RPM
Start at the lower end of these ranges and adjust until you find the sweet spot for your specific project. We’ve noticed that speeds that are too high cause aluminum to melt and stick to the burr.
For precision finish grinding, maintain a consistent speed throughout the process. Varying speeds can create noticeable lines or texture differences in your work.
Lubrication Strategies
Proper lubrication is essential when working with aluminum and carbide burrs. It reduces heat, prevents clogging, and extends burr life significantly.
Effective lubricants for aluminum work:
- WD-40 (works in a pinch)
- Transmission fluid (excellent anti-clogging properties)
- Specialized aluminum cutting fluids
- Beeswax or paraffin (for light applications)
We recommend keeping a small cup of lubricant nearby for dipping the burr when it starts to load up. A quick dip often clears clogging instantly.
For continuous work, apply lubricant every 30-60 seconds or whenever you notice the burr starting to load up. This prevents heat buildup and ensures smooth cutting.
Heat Management
Aluminum conducts heat quickly, which can lead to problems when using carbide burrs. Excessive heat can warp your workpiece and damage your tools.
Heat management techniques:
- Work in short bursts (15-30 seconds on, then pause)
- Use adequate lubrication as mentioned above
- Have a cup of water nearby to cool burrs when needed
- Monitor the color of your chips – yellow/brown indicates too much heat
Am descoperit că frezele din carbură tăiate din aluminiu cu designul lor specializat ajută la reducerea acumularii de căldură în comparație cu bavurile standard.
Pentru lucrări detaliate care necesită îndepărtarea cu precizie a metalului, luați în considerare lucrul în mai multe treceri ușoare, mai degrabă decât o singură tăietură grea. Această abordare generează mai puțină căldură și vă oferă un control mai bun.
Prevenirea provocărilor comune, cum ar fi înfundarea
Înfundarea este cea mai frecventă problemă când se utilizează bavuri de carbură pe aluminiu. Metalul moale tinde să se lipească de tăietor, reducând eficiența și calitatea.
Strategii anti-infundare:
- Utilizați bavuri specifice aluminiului cu design speciale de caneluri
- Aplicați în mod constant lubrifierea adecvată
- Scufundați bavurile în lichid de transmisie sau ulei de tăiere atunci când are loc încărcarea
- Încercați să atingeți bavurile calde de un bloc de ceară în timp ce axul este staționar
If your burr does clog, don’t continue working. Stop immediately and clean the burr thoroughly. We recommend keeping a brass brush handy for cleaning burrs without damaging the carbide.
Regular cleaning extends burr life and maintains cutting efficiency. After your project, clean burrs with solvent to remove all aluminum particles before storage.
Safety And Maintenance Guidelines
Working with carbide burrs for aluminum requires proper attention to safety protocols și Practici de întreținere. The right precautions not only protect you from potential injuries but also extend the life of your tools.
Essential Personal Protective Equipment
When using carbide burrs, your safety should always come first. Protecția ochilor is non-negotiable – flying metal chips can cause serious eye injuries. We recommend safety glasses with side shields or a full face shield for maximum protection.
Hearing protection is also crucial as die grinders can reach noise levels that damage your hearing over time. Good quality earplugs or earmuffs will protect your ears during extended use.
Don’t forget about respiratory protection! Aluminum dust can be harmful when inhaled. A quality dust mask or respirator prevents these particles from entering your lungs.
Gloves provide protection against sharp edges and hot materials. Choose cut-resistant gloves that still allow for dexterity and control.
What about clothing? Avoid loose clothing that could get caught in rotating tools. Roll up sleeves and remove jewelry before operating.
Tool Maintenance Protocols
Regular maintenance keeps your carbide burrs performing at their best. We suggest inspecting burrs before each use for signs of wear, chipping, or dulling. Damaged burrs should be replaced immediately to prevent accidents.
Check the shank for straightness and proper fit in your die grinder. A bent shank can cause dangerous vibration and poor cutting performance.
What about speed settings? Always follow manufacturer recommendations for RPM limits. Exceeding these limits can cause burr failure or workpiece damage.
Use a burr stand when not in use. This simple tool prevents damage to your burrs and keeps your workspace organized. It’s a small investment that pays off in extending tool life.
Păstrați și mașina de șlefuit bine întreținută. Ungerea și curățarea regulată a sculei în sine asigură o livrare constantă de putere către bavurile dumneavoastră de carbură.
Recomandări de curățare și depozitare
Curățarea adecvată previne acumularea de material care afectează performanța de tăiere. După utilizare, vă recomandăm să îndepărtați particulele de aluminiu din canelurile de bavuri folosind o perie de alamă. Alama este suficient de moale pentru a nu deteriora carbura în timp ce îndepărtează eficient resturile.
Evitați aerul comprimat pentru curățare decât dacă într-un mediu controlat cu EIP adecvat. Praful de aluminiu poate fi exploziv în anumite concentrații.
Cum ar trebui să vă depozitați bavurile? Păstrați-le în ambalajul original sau în recipiente dedicate care să le împiedice să se atingă. Contactul dintre muchiile de tăiere poate provoca daune microscopice.
Luați în considerare utilizarea inhibitorilor de rugină in humid environments. While carbide itself resists corrosion, the binding agents and shanks may not.
Label and organize burrs by type, size, and purpose. This prevents selecting the wrong tool for a job, which can lead to premature wear or safety issues.
Extending Carbide Burr Lifespan
Maximizing tool life starts with proper use techniques. We suggest maintaining consistent feed pressure – too much force causes overheating and premature wear.
Cooling during operation can significantly extend burr life. For aluminum work, use Tăierea lichidelor designed for non-ferrous metals. These not only cool but also help prevent material buildup on cutting edges.
Dar direcția de rotație? Urmați întotdeauna instrucțiunile recomandate de producător. Utilizarea bavurilor împotriva modelului de rotație proiectat accelerează uzura și reduce eficiența.
Când lucrați cu bavuri de carbură, utilizați viteza potrivită pentru material. Aluminiul necesită în general viteze medii spre mari, dar turațiile excesive generează căldură care degradează muchiile de tăiere.
Lăsați freza să facă treaba în loc să o forțeze. Lăsați unealta să se răcească periodic în timpul utilizării prelungite pentru a preveni deteriorarea termică atât a bavurii, cât și a piesei de prelucrat.
Analiză comparativă: bavuri de carbură vs. Materiale alternative

When working with aluminum and other non-ferrous materials, choosing the right cutting tool makes all the difference. Let’s examine how carbide burrs stack up against other common materials used in rotary cutting tools.
Carbide Vs. High-Speed Steel (HSS)
Tungsten carbide burrs offer significant advantages over HSS when working with aluminum. We’ve found that carbide maintains its cutting edge up to 10x longer than HSS when properly used on non-ferrous materials.
The key differences include:
- Duritate: Carbide rates 9.0+ on the Mohs scale compared to HSS at 7.0-8.0
- Eficiența tăierii: Carbide removes aluminum material 30-40% faster
- Rezistență la căldură: Carbide maintains integrity at temperatures up to 800°C while HSS begins to soften around 600°C
When cutting aluminum specifically, carbide’s duritate superioară prevents the common problem of material buildup on cutting edges that HSS experiences.
For precision work on aluminum sheets or profiles, carbide burrs provide cleaner cuts with less chance of tearing or deformation.
Caracteristici de performanță
Carbide burrs excel at cutting non-ferrous materials due to their unique performance profile. The diamond-cut pattern commonly found on carbide burrs designed for aluminum creates aggressive cutting action while reducing heat buildup.
Some standout performance metrics include:
- Rate de hrană: Carbide allows for 25-35% higher feed rates than alternative materials
- Finisaj de suprafață: Produces smoother surfaces requiring less post-processing
- Chip evacuation: Better flute design prevents clogging common with aluminum
We’ve noticed that uncoated carbide burrs work exceptionally well on aluminum because aluminum doesn’t require the specialized coatings needed for harder materials.
The cutting geometry of carbide burrs is often optimized specifically for non-ferrous metals with larger flute spacing and specialized tooth angles. This design helps prevent the “gumming up” that often happens with softer metals like aluminum.
Durability And Temperature Resistance
In our experience, durability is where carbide truly shines compared to alternatives. When working with aluminum components:
- Carbide burrs typically last 3-5x longer than similar HSS tools
- They maintain cutting edge integrity much longer during extended operation
- Less frequent replacement means reduced downtime
Temperature resistance is another crucial factor. Aluminum cutting generates significant heat, which can cause:
- Tool softening with lesser materials
- Melting of the aluminum onto the cutting surface
- Dimensional inaccuracies due to thermal expansion
Carbide’s superior heat dissipation properties prevent these issues, making it ideal for high-speed machining of non-ferrous materials. Even without coolant, carbide burrs resist the heat damage that quickly ruins HSS and other alternatives.
Cost-Effectiveness Considerations
While the initial price of carbide burrs is typically 40-80% higher than HSS alternatives, the total cost of ownership tells a different story:
| Material | Costul inițial | Lifespan (hrs) | Cost per Hour |
|---|---|---|---|
| Carbură | $25-45 | 20-30 | $1.25-1.50 |
| HSS | $15-25 | 5-8 | $3.00-3.15 |
| Diamant | $65-120 | 40-50 | $1.62-2.40 |
Am calculat că pentru majoritatea aplicațiilor din aluminiu, bavurile din carbură oferă cea mai bună valoare, în ciuda costurilor inițiale mai mari. Timpul redus de oprire pentru schimbarea sculei și calitatea constantă a tăierii pe toată durata de viață a sculei adaugă beneficii economice suplimentare.
Pentru magazinele mici, the avantaj de durabilitate înseamnă mai puține înlocuiri de urgență și calitate constantă a producției. Operațiunile mari beneficiază de o gestionare redusă a sculelor și de modele mai previzibile de uzură a sculelor atunci când se lucrează cu materiale neferoase.
Aplicații practice în diverse industrii
Carbide burrs for aluminum have become essential tools across multiple sectors where precision metalwork is required. These specialized cutting tools offer superior performance when working with componente din aluminiu, enabling professionals to achieve high-quality results in various applications.
Aplicații aerospațiale
In aerospace manufacturing, precision is non-negotiable. We’ve seen carbide burrs become indispensable for working with aluminum aircraft components.
Engineers use these tools for deburring critical parts like wing spars, fuselage components, and engine mounts. The burrs’ aluminum-specific design prevents clogging when removing material from complex internal passages.
Have you noticed how modern aircraft require increasingly intricate aluminum components? Carbide burrs make it possible to create precision cooling channels and lightweight structural elements with tight tolerances.
For maintenance crews, these tools are perfect for repairing damaged components and preparing surfaces for welding operations. When working with high-grade aerospace aluminum alloys, the right carbide burr ensures clean cuts without work hardening the material.
Automotive Manufacturing
Why do top automotive manufacturers insist on carbide burrs for their aluminum components? The answer lies in efficiency and precision.
Engine builders rely on these tools for porting aluminum cylinder heads to improve airflow characteristics. A quality aluminum-cut carbide burr removes material consistently without chatter, allowing for smooth port transitions that enhance engine performance.
Transmission housings, intake manifolds, and custom wheels all benefit from carbide burr finishing. We’ve found that the reduced clogging and smooth material removal make these tools perfect for production environments.
Body shops use them for preparing aluminum panels before welding or bonding. The burrs’ design prevents heat buildup that could warp thin aluminum body panels.
When working on custom automotive projects, these tools excel at creating precise cutouts and openings in aluminum dashboard components and trim pieces.
Metalworking And Fabrication
In general metalworking shops, versatility matters most. Carbide burrs shine when fabricators need to shape, deburr, or finish aluminum workpieces of all types.
We’ve seen how these tools make quick work of removing weld seams on aluminum fabrications. Their design allows for controlled material removal without digging in or creating unwanted gouges.
Pentru custom fabrication projects, carbide burrs help create precise edges and contours in aluminum plates and extrusions. The reduced clogging means less downtime and more productivity.
Sheet metal workers appreciate how these burrs create clean edges when finishing cut aluminum panels. They’re also perfect for creating access holes and modifying existing aluminum components.
Have you tried using them for creating decorative patterns in architectural aluminum pieces? The precision control makes it possible to create textured surfaces and artistic details.
Specialized Precision Engineering
When tolerance requirements reach their tightest, specialized precision engineering demands the best tools available.
Medical device manufacturers use carbide burrs to create aluminum components for surgical instruments and diagnostic equipment. The burrs’ ability to produce smooth, burr-free surfaces is crucial for parts that may contact sensitive medical environments.
We’ve observed that electronics enclosure manufacturers rely on these tools for modifying aluminum housings. The clean cuts prevent metal shavings that could damage sensitive components.
For scientific instruments, carbide burrs help create precise optical mounts and sensor housings from aluminum blocks. Their accuracy ensures components meet exacting specifications.
Robotic system designers use them when fabricating custom aluminum structural elements and end effectors. The ability to make precise adjustments to aluminum components makes these burrs invaluable for one-off prototypes and custom solutions.
Troubleshooting Common Carbide Burr Challenges
Working with aluminum using carbide burrs can present several challenges that affect your results and tool life. These issues are common but can be overcome with the right approach and techniques.
Clogging Prevention
Aluminum tends to stick to carbide burrs, causing clogging that reduces cutting efficiency. This happens because aluminum is soft and can melt slightly during machining.
Simple solutions to prevent clogging:
- Apply a thin coat of wax to your burr before use. Simply touch a stationary burr to a wax block, letting it melt slightly onto the cutting surfaces.
- Utilizare aluminum-specific lubricants or cutting fluids that prevent material buildup.
- Try specialized aluminum tapping fluid when you notice clogging starting to occur.
Working in short intervals helps too. We recommend stopping every few minutes to clean your burr rather than waiting until it’s completely clogged.
For existing clogs, a brass wire brush works well to remove aluminum without damaging the carbide teeth.
Gestionarea acumularii de căldură
Excessive heat is a common issue when using carbide burrs on aluminum. Too much heat can damage both your workpiece and tool.
Heat management strategies:
- Utilizare lower speeds decât ați face-o pentru materiale mai dure (3.000-8.000 RPM este ideal pentru majoritatea aplicațiilor)
- Aplicați mai multă presiune, dar mișcați bavurile mai repede pe suprafață
- Faceți pauze pentru a lăsa unealta să se răcească
Aluminiul conduce căldura eficient, astfel încât întreaga piesă de prelucrat poate deveni fierbinte. Păstrați o sticlă de pulverizare cu soluție de răcire în apropiere pentru a aburi zona de lucru ocazional.
Am descoperit că folosind bavuri cu mai multe flute cu geometrie specifică aluminiului ajută la disiparea căldurii mai bine decât bavurile standard. Marginile de tăiere suplimentare distribuie munca mai uniform.
Abordarea uzurii
Chiar și bavurile de carbură de înaltă calitate prezintă în cele din urmă semne de uzură atunci când sunt utilizate pe aluminiu.
Semnele de uzură a bavurilor includ:
- Efort sporit necesar pentru îndepărtarea materialului
- Finisaje mai dure decât atunci când freza era nouă
- Funcționare mai puternică sau vibrații neobișnuite
- Visible dulling of cutting edges
When you notice these symptoms, don’t continue using a worn burr. This can lead to poor results and potentially dangerous breakage.
For extending burr life, we recommend rotating through several burrs rather than using the same one continuously. This gives each tool time to cool between uses.
Storage tip: Keep your burrs in a dry environment. Moisture can affect the bond between the carbide and the shank over time.
Performance Optimization Strategies
Getting the best results from your carbide burrs on aluminum requires the right technique and setup.
Speed considerations:
| Material Hardness | Recommended Speed |
|---|---|
| Soft Aluminum | 3,000-5,000 RPM |
| Medium Aluminum | 5,000-8,000 RPM |
| Hard Aluminum | 8,000-15,000 RPM |
The direction of cut matters too. We always recommend moving against the rotation of the burr (climb cutting) for aluminum. This produces less heat and a smoother finish.
Utilizare consistent pressure and keep the burr moving. Staying in one spot too long causes excessive heat buildup and potential clogging.
For fine finishing work, switch to burrs with more flutes but smaller cutting teeth. These remove less material but leave a smoother surface.


