

Saat memilih radius insert terbaik untuk finishing baja milling, kita sering kali terjebak dalam detail teknis. Namun inilah kebenaran sederhananya: Untuk hasil akhir permukaan terbaik, cobalah membuat sendiri kedalaman potongan sama dengan radius hidung dari sisipan Anda. Hal ini menciptakan kondisi pemotongan optimal yang membuat benda kerja Anda terlihat halus dan profesional.
Banyak masinis mendapati bahwa radius 0,8 mm (0,031 inci) berfungsi dengan baik untuk aplikasi umum, menawarkan keseimbangan yang baik antara kualitas hasil akhir dan keserbagunaan. Namun, jika Anda membutuhkan sudut dalam yang lebih tajam dalam pekerjaan Anda, radius 0,4 mm yang lebih kecil mungkin lebih tepat karena dapat menjangkau ruang yang lebih sempit.
Bagaimana dengan dampaknya pada mesin Anda? Radius insert yang lebih kecil (seperti 0,4 mm) biasanya menghasilkan beban yang lebih ringan, sehingga menciptakan kondisi pemotongan yang lebih stabil untuk mill Anda. Hal ini bisa menjadi sangat penting terutama jika Anda bekerja dengan mesin berukuran hobi atau menangani jenis baja yang lebih keras seperti 4130 atau 4140. Kami akan mengeksplorasi semua faktor ini dan membantu Anda membuat pilihan yang tepat untuk kebutuhan spesifik proyek Anda.
Pengertian Radius Sisipkan Dalam Operasi Milling
Itu masukkan radius memainkan peran penting dalam mencapai hasil akhir yang berkualitas saat menggiling baja. Ini mempengaruhi segalanya mulai dari permukaan akhir hingga Kehidupan alat Dan Cutting Forces selama operasi pemesinan.
Definisi Dan Pentingnya
Jari-jari sisipan (sering ditandai sebagai RE) mengacu pada bagian melengkung di ujung sisipan pemotongan yang digunakan dalam operasi penggilingan. Radius kecil ini mungkin tampak tidak signifikan, namun sebenarnya ini adalah salah satu fitur terpenting dari alat pemotong Anda. Jari-jari membantu mendistribusikan gaya pemotongan dan panas selama pemesinan, sehingga dapat memperpanjang umur pahat secara signifikan.
Saat memilih sisipan, Anda akan melihat sisipan tersebut tersedia dalam berbagai ukuran radius – biasanya berkisar antara 0,4 mm hingga 1,2 mm untuk aplikasi baja. Radius ini berdampak langsung pada:
- Kualitas akhir permukaan
- Stabilitas pemotongan
- Daya tahan alat
- Pembentukan chip
Untuk operasi finishing pada baja, kami mendapati bahwa memilih radius yang tepat sangatlah penting. Terlalu kecil, Anda akan melihat keausan dini pada sisipan; terlalu besar, dan Anda mungkin mengalami masalah getaran.
Bagaimana Pengaruhnya Terhadap Mekanika Pemotongan Dan Kualitas Permukaan
Saat sisipan Anda menyentuh benda kerja, radius menentukan bagaimana ujung tombak menyatu dengan material. Radius yang lebih besar akan menyebarkan gaya pemotongan ke area yang lebih luas, sehingga mengurangi tekanan pada titik mana pun. Hal ini dapat bermanfaat bagi masa pakai perkakas, namun memengaruhi aspek lain dari potongan Anda.
Untuk penyelesaian permukaan baja yang optimal, sebaiknya sesuaikan kedalaman pemotongan dengan radius hidung jika memungkinkan. Menurut para ahli permesinan, pendekatan ini seringkali memberikan hasil terbaik.
The relationship between feed rate and radius is also important:
| Insert Radius | Recommended Max Feed for Finishing Steel |
|---|---|
| 0.4mm | 0.10-0.15mm/rev |
| 0.8mm | 0.20-0.30mm/rev |
| 1.2mm | 0.30-0.45mm/rev |
Smaller radii (0.4-0.8mm) typically work better for softer steels, while harder steels may benefit from the strength of larger radii.
Visual Explanation Of Insert Geometry
The insert geometry includes several key components that work together with the radius. Let’s break down what you should look for:
![Insert Geometry Diagram]
Itu radius hidung connects the main cutting edges and forms the actual cutting point. This creates a transition zone that ultimately determines the texture of your machined surface.
Insert strength depends on several factors:
- Sudut jarak bebas: Affects support behind cutting edge
- Chip breaker design: Controls chip evacuation
- Sisipkan bentuk: Menentukan jumlah cutting edge yang tersedia
Kita dapat memvisualisasikan bagaimana radius mempengaruhi pembentukan permukaan melalui “kerang” pola yang diciptakannya. Setiap lintasan sisipan meninggalkan tonjolan mikroskopis, dan ketinggian punggungan ini bergantung pada:
- Ukuran radius sisipan
- Kecepatan umpan Anda
- Kedalaman potongan
Jari-jari yang lebih besar umumnya menghasilkan permukaan yang lebih halus dengan laju pengumpanan yang setara namun memerlukan daya pemotongan yang lebih besar dari mesin Anda.
Ilmu di Balik Seleksi Insert Radius
Memilih radius sisipan yang tepat adalah keputusan penting yang memengaruhi keberhasilan pemesinan Anda dengan baja. Ukuran radius memengaruhi segalanya mulai dari kualitas permukaan hingga umur pahat, dan memahami hubungan ini dapat mengubah hasil penggilingan Anda.
Hubungan Antara Radius Sisipan dan Permukaan Akhir
Ketika kita berbicara tentang permukaan akhir dalam penggilingan baja, radius sisipan memainkan peran utama. Radius yang lebih besar biasanya menghasilkan permukaan akhir yang lebih halus karena menyebarkan gaya pemotongan ke area yang lebih luas.
Aturan praktis industri menyarankan untuk mempertahankan kedalaman pemotongan radial sekitar setengah hingga dua pertiga radius hidung. Misalnya dengan 0,016″ (16 ribu) masukkan radius hidung, kedalaman radial ideal Anda adalah antara 0,008″ dan 0,011″.
Untuk hasil terbaik, coba sesuaikan kedalaman potongan Anda agar sama dengan radius hidung. Banyak toko menggunakan 0,031″ Sisipan radius (0,8 mm) sebagai praktik standar untuk operasi penyelesaian.
Kualitas permukaan akhir meningkat dengan radius yang lebih besar karena menghasilkan ketinggian kerang yang lebih kecil di antara lintasan. Hubungan ini dapat diukur secara langsung:
| Insert Radius | Permukaan Akhir yang Khas | Aplikasi Terbaik |
|---|---|---|
| Kecil (0,004-0,008″) | Lebih Kasar (Ra 3.2-6.3) | Sudut sempit, pekerjaan detail |
| Sedang (0,016-0,031″) | Sedang (Ra 1.6-3.2) | Tujuan umum |
| Besar (0,047″+) | Baik (Ra 0.8-1.6) | Operasi finishing |
Bagaimana Jari-jari Berbeda Berinteraksi Dengan Bahan Baja
Nilai baja merespons secara berbeda terhadap berbagai jari-jari sisipan. Dengan baja yang lebih keras, jari-jari yang lebih besar mendistribusikan gaya pemotongan dengan lebih baik, sehingga mengurangi risiko tepi terkelupas.
Namun, radius yang lebih besar tidak selalu menjadi jawabannya. Mereka meningkatkan area kontak dan menghasilkan lebih banyak panas. Untuk baja perkakas yang peka terhadap panas, hal ini dapat membahayakan integritas benda kerja.
Kekakuan pengaturan Anda juga penting. Jari-jari yang lebih besar menciptakan gaya radial yang lebih besar sehingga dapat menyebabkan defleksi. Jika Anda mengerjakan dinding tipis atau overhang yang panjang, radius yang lebih kecil mungkin lebih baik meskipun menghasilkan hasil akhir yang sedikit lebih kasar.
Saat menggiling baja yang mengeras (>45 HRC), kami menemukan bahwa jari-jari moderat dengan nilai sisipan khusus memberikan keseimbangan terbaik. Kelas karbida harus tahan terhadap panas dan tekanan tanpa keausan berlebihan.
Dampak Pada Pembentukan Chip Dan Evakuasi
Jari-jari penyisipan secara signifikan mempengaruhi bagaimana chip terbentuk dan dibersihkan dari zona pemotongan. Jari-jari yang lebih kecil menghasilkan chip yang lebih tipis dan lebih mudah diatur sehingga mudah dievakuasi.
Jari-jari yang lebih besar menghasilkan chip yang lebih lebar yang membawa lebih banyak panas dari ujung tombak. Hal ini dapat memperpanjang masa pakai alat tetapi dapat menyebabkan chip berdesakan di kantong yang sempit.
Efektivitas fitur pemecah chip juga berubah seiring dengan ukuran radius. Kami telah mengamati bahwa:
- Jari-jari yang lebih kecil (0,004-0,008″) membuat keripik keriting alami
- Jari-jari sedang (0,016-0,031″) bekerja dengan baik dengan pemutus chip standar
- Jari-jari lebih besar (0,047″+) mungkin memerlukan fitur kontrol chip yang lebih agresif
Kecepatan potong dan kecepatan pengumpanan Anda perlu disesuaikan berdasarkan pilihan radius. Untuk umpan tertentu, jari-jari yang lebih besar menghasilkan serpihan yang lebih tebal di bagian tengah tetapi lebih tipis di bagian tepinya. Pembentukan chip yang tidak merata ini dapat mempengaruhi pola keausan pahat.
Untuk mengoptimalkan kontrol chip dengan radius berapa pun, pertahankan laju pengumpanan antara 0,003-0,008 inci per gigi bergantung pada material dan ukuran sisipan Anda.
Jari-jari Sisipan yang Direkomendasikan Berdasarkan Jenis Baja
Memilih radius sisipan yang tepat sangat penting untuk mencapai penyelesaian permukaan yang optimal dalam operasi penggilingan baja. Jenis baja yang berbeda memerlukan ukuran radius tertentu untuk menyeimbangkan kinerja pemotongan, umur pahat, dan kualitas permukaan.
Rentang Optimal Baja Karbon
Untuk baja karbon, kami merekomendasikan memasukkan jari-jari antara 0,4 mm dan 1,2 mm tergantung pada kandungan karbon spesifik dan kekerasannya. Baja karbon rendah (1018, 1020) bekerja dengan baik dengan jari-jari yang lebih kecil sekitar 0,4-0,6 mm karena lebih mudah memaafkan dan tidak menghasilkan gaya potong yang besar.
Baja karbon sedang (1045, 1050) mendapat manfaat dari kisaran menengah 0,6-0,8 mm. Ini memberikan keseimbangan yang baik antara kekuatan tepi dan kemampuan memotong.
Baja karbon tinggi (1095, 10V) biasanya memerlukan radius yang lebih besar antara 0,8-1,2 mm karena peningkatan kekerasan. Radius yang lebih besar membantu menyebarkan gaya pemotongan dan mengurangi risiko tepi terkelupas.
Saat menghadapi penggilingan baja karbon, pertimbangkan faktor-faktor berikut:
- Kedalaman potongan: Cobalah untuk mencocokkan kedalaman potongan dengan radius penyisipan
- Laju umpan: Sesuaikan berdasarkan ukuran radius (radius lebih besar = potensi feed lebih tinggi)
- Kehidupan alat: Jari-jari yang lebih besar umumnya menawarkan umur pahat yang lebih baik pada baja karbon
Pertimbangan Baja Paduan
Dengan baja paduan seperti 4130 dan 4140, kami menemukan bahwa pemilihan radius insert memerlukan perhatian ekstra. Baja ini mengandung kromium, molibdenum, dan elemen lain yang mempengaruhi kemampuan mesin.
Untuk pembubutan umum 4130/4140 dengan sisipan yang dapat diindeks, radius 0,8 mm menawarkan keserbagunaan luar biasa. Jika pengoperasian penyelesaian sangat penting, Anda mungkin ingin menggunakan radius 0,4-0,6 mm yang sedikit lebih kecil untuk detail sudut yang lebih baik.
Baja paduan yang diberi perlakuan panas mendapat manfaat dari:
- Jari-jari antara 0,8-1,2 mm untuk menangani peningkatan gaya pemotongan
- Sudut rake positif bila menggunakan jari-jari yang lebih kecil
- Kecepatan pemotongan sedang (kisaran 400-600 SFM)
Pengujian kami menunjukkan bahwa dengan pengaplikasian cairan pendingin yang tepat, insert dengan radius 0,8 mm dapat memberikan umur pahat hingga 40% lebih lama pada baja paduan dibandingkan dengan radius yang lebih kecil.
Persyaratan Khusus Baja Tahan Karat
Baja tahan karat menghadirkan tantangan unik karena sifat pengerasannya dan konduktivitas termal yang lebih rendah. Untuk bahan-bahan ini, kami merekomendasikan:
Tahan karat austenitik (304, 316): Gunakan jari-jari antara 0,8-1,2 mm untuk menangani sifat kenyal dari bahan ini. Radius yang lebih besar mendistribusikan panas dengan lebih baik dan mengurangi tepian yang menumpuk.
Tahan karat martensit (410, 420): Radius sedang 0,6-0,8 mm bekerja dengan baik di sini, menyeimbangkan kekuatan tepi dengan efisiensi pemotongan.
Curah hujan mengeras (17-4PH): Material keras ini mendapatkan keuntungan dari radius yang lebih besar yaitu 1,0-1,6mm untuk menangani gaya pemotongan yang meningkat.
Poin-poin penting untuk pemesinan baja tahan karat:
- Kecepatan potong yang lebih tinggi memerlukan radius yang lebih besar
- Kedalaman pemotongan yang lebih kecil (kurang dari ukuran radius) meningkatkan penyelesaian permukaan
- Pegangan perkakas yang kokoh sangat penting, apa pun ukuran radiusnya
Rekomendasi Alat Baja
Baja perkakas memerlukan pemilihan radius sisipan yang cermat karena kekerasannya yang ekstrim dan ketahanan terhadap abrasi. Kami telah menguji berbagai radius pada berbagai jenis baja perkakas dengan hasil sebagai berikut:
Untuk Baja perkakas A2 dan D2, kami merekomendasikan jari-jari 0,8-1,2 mm untuk memberikan kekuatan tepi yang memadai. Bahan-bahan ini bersifat abrasif, sehingga radius yang lebih besar membantu memperpanjang masa pakai alat.
Baja perkakas kerja panas H13 mesin terbaik dengan sisipan radius 0,8-1,0 mm, terutama bila menggunakan face mill yang dapat diindeks untuk komponen cetakan.
Baja perkakas berkecepatan tinggi M2 dan M4 manfaat dari:
- 0Jari-jari 0,4-0,8 mm untuk lintasan akhir
- Jari-jari 1,2-1,6 mm lebih besar untuk pengoperasian seadanya
- Aplikasi cairan pendingin yang konsisten
Tantangan pemesinan baja perkakas mencakup pertimbangan kekerasan dan termal yang tinggi. Radius yang dipilih dengan tepat dapat meningkatkan penyelesaian permukaan hingga 35% dan memperpanjang umur pahat secara signifikan.
Sertakan Tabel Anda yang Ada Dengan Elemen Visual
| Tipe Baja | Rentang Radius yang Direkomendasikan | Terbaik Untuk Penyelesaian | Catatan |
|---|---|---|---|
| Karbon Rendah | 00,4-0,6 mm | 0.4mm | Baik untuk pekerjaan tujuan umum |
| Karbon Sedang | 00,6-0,8 mm | 0.6mm | Keseimbangan hasil akhir dan kekuatan |
| Paduan (4130/4140) | 0.4-0.8mm | 0.4mm | 0.4mm untuk pekerjaan detail |
| Tahan karat 304/316 | 0.8-1.2mm | 0.8mm | Radius yang lebih besar mengurangi pengerasan kerja |
| Perkakas Baja | 0.8-1.2mm | 0.8mm | Mempertahankan kekuatan tepi |
Indikator Visual Utama untuk Pemilihan Radius yang Tepat:
- ✓ Pembentukan chip yang bersih dan konsisten
- ✓ Permukaan akhir halus tanpa bekas umpan
- ✓ Getaran minimal saat pemotongan
- ✓ Pola keausan alat yang dapat diprediksi
Kami menemukan itu matching depth of cut to insert radius provides the best results across all steel types. This creates optimal chip formation and extends tool life in metalworking applications.
Performance Comparison: Small vs. Large Insert Radius
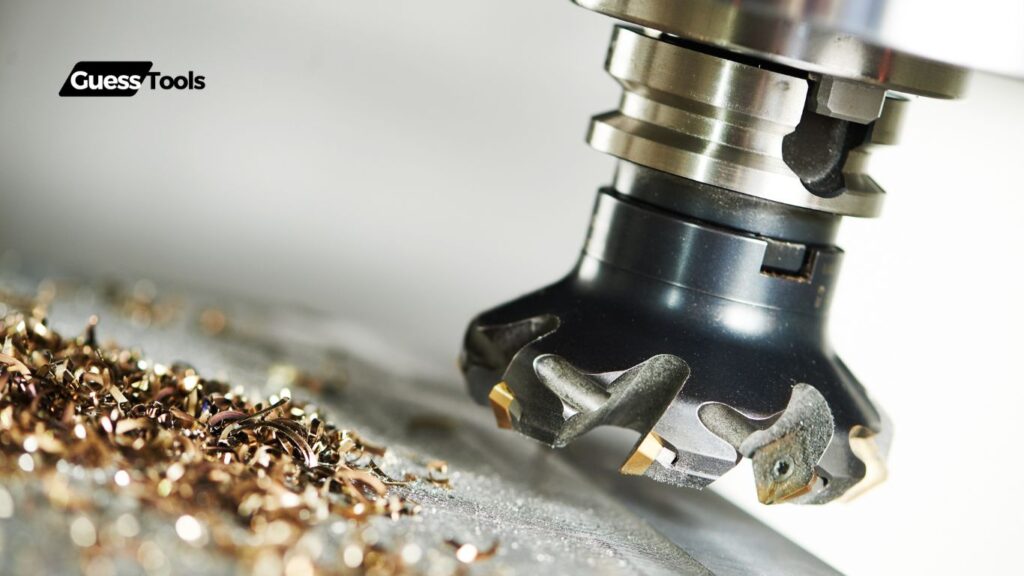
The radius size on your milling inserts directly impacts both finish quality and cutting performance. Choosing between small and large radii involves balancing strength, surface finish, and cutting pressure based on your specific application.
When To Choose Smaller Radii (0.4mm)
Smaller radii like 0.4mm excel in pekerjaan presisi where detail matters. We’ve found these inserts work best when:
- Working with tight tolerances – jari-jari yang lebih kecil menyisakan lebih sedikit material di sudut
- Fitur pemesinan yang rumit dengan jari-jari internal yang kecil
- Mengurangi tekanan pemotongan pada bagian berdinding tipis yang mungkin berubah bentuk
Saat melakukan penyelesaian akhir pada komponen baja, sisipan 0,4 mm menghasilkan tepian yang lebih tajam dengan kebulatan yang lebih sedikit. Hal ini sangat berguna ketika mengerjakan komponen presisi dengan persyaratan dimensi yang tepat.
Sisi negatifnya? Jari-jari yang lebih kecil ini tidak sekuat itu. Kami memperhatikan bahwa baja tersebut lebih mudah terkelupas selama pemotongan terputus-putus atau ketika mengerjakan baja yang lebih keras di atas 45 HRC.
Ketika Radii Lebih Besar (0,8mm) Berkinerja Lebih Baik
Jari-jari 0,8 mm yang lebih besar bersinar dalam berbagai skenario. Mereka menyediakan:
- Kekuatan unggul – tepi yang membulat mendistribusikan kekuatan dengan lebih baik
- Kehidupan alat yang lebih lama – kurang rentan terhadap chipping selama operasi seadanya
- Penanganan pemotongan terputus yang lebih baik tanpa kegagalan tepi
Operasi seadanya mendapatkan keuntungan terbesar dari radius yang lebih besar ini. Satu toko melaporkan 30% umur alat lebih lama saat beralih ke jari-jari 0,8 mm untuk penghapusan baja berat.
Untuk lingkungan produksi tinggi, peningkatan kekuatan berarti lebih sedikit penggantian alat dan produktivitas lebih tinggi. Meskipun penyelesaian permukaan mungkin tidak begitu presisi, peningkatan stabilitas sering kali lebih besar daripada kelemahan ini pada banyak aplikasi.
Pertukaran Antara Presisi dan Stabilitas
Memilih radius yang tepat melibatkan beberapa trade-off penting:
| Pertimbangan | Radius Kecil (0,4 mm) | Radius Besar (0,8mm) |
|---|---|---|
| Permukaan akhir | Lebih baik untuk presisi | Dapat menyebabkan lebih banyak getaran |
| Kehidupan alat | Lebih pendek dengan potongan yang berat | Jauh lebih lama |
| Akurasi sudut | Lebih tepatnya | Sudut lebih membulat |
| Cutting Forces | Lebih rendah | Lebih tinggi |
Kedalaman pemotongan yang ideal adalah sekitar 2/3 dari radius penyisipan. Dengan radius yang lebih kecil, kami terbatas pada pemotongan yang lebih ringan namun mendapatkan presisi. Jari-jari yang lebih besar menangani pemotongan yang lebih dalam namun dapat menyebabkan lebih banyak getaran.
Bisakah Anda menjalankan keduanya? Sangat! Banyak toko yang menyediakan kedua ukuran tersebut, menggunakan 0,8 mm untuk roughing dan 0,4 mm untuk finishing pass. Pendekatan ini menggabungkan produktivitas dengan presisi.
Mengoptimalkan Parameter Pemesinan Untuk Radius Pilihan Anda
Setelah Anda memilih radius penyisipan yang tepat untuk operasi penggilingan baja, Anda perlu menyesuaikan parameter pemesinan untuk mendapatkan hasil terbaik. Pengaturan yang tepat akan membantu Anda mencapai penyelesaian permukaan yang lebih baik, masa pakai alat yang lebih lama, dan produksi yang lebih efisien.
Penyesuaian Laju Pakan Berdasarkan Radius
Milikmu laju umpan memerlukan penyesuaian yang cermat berdasarkan radius penyisipan yang Anda gunakan. Untuk radius yang lebih kecil (0,4-0,8 mm), kami sarankan untuk menjaga kecepatan pengumpanan lebih rendah untuk mencegah tekanan alat yang berlebihan dan potensi kerusakan.
Pedoman Umum Tarif Pakan:
- Radius kecil (0,4-0,8 mm): 0,1-0,3 mm per gigi
- Radius sedang (0,8-1,2 mm): 0,2-0,4 mm per gigi
- Radius besar (>1.2mm): 0,3-0,5 mm per gigi
Pernahkah Anda memperhatikan tanda-tanda obrolan pada benda kerja Anda? Hal ini sering kali menunjukkan laju umpan Anda terlalu tinggi untuk radius yang Anda pilih. Coba kurangi sebanyak 10-15% hingga masalah teratasi.
Saat bekerja dengan baja yang lebih keras (>45 HRC), menurut kami yang terbaik adalah mengurangi laju pengumpanan ini sekitar 20-30% dari nilai yang tercantum di atas untuk mempertahankan masa pakai alat yang baik.
Rekomendasi Kecepatan Pemotongan
Kecepatan potong secara langsung memengaruhi penyelesaian permukaan dan umur pahat saat menggunakan jari-jari sisipan yang berbeda. Kita perlu menyeimbangkan faktor-faktor ini dengan hati-hati.
Kecepatan Pemotongan yang Direkomendasikan berdasarkan Jenis Baja:
| Tipe Baja | Radius Kecil | Radius Sedang | Radius Besar |
|---|---|---|---|
| Baja ringan | 180–220 m/mnt | 160–200 rpm | 140–180 m/mnt |
| Perkakas Baja | 140–180 m/mnt | 120–160 m/mnt | 100–140 m/mnt |
| Tahan karat | 120–160 m/mnt | 100–140 m/mnt | 80–120 m/mnt |
Milikmu pemegang alat rigidity plays a crucial role here too. With more rigid setups, you can push toward the higher end of these ranges.
Remember that cutting speeds should be reduced as the insert radius increases because larger radii create more cutting forces.
Depth Of Cut Guidelines For Different Radii
The relationship between your insert radius and depth of cut is critical for successful finishing operations. For the best surface finish, try to match your depth of cut to your insert radius.
Optimal Depths of Cut:
- For finishing passes: 70-100% of the insert radius
- For semi-finishing: 100-150% of the insert radius
When working with a 0.8mm radius insert, we’ve found that a depth of cut between 0.6-0.8mm produces excellent surface finishes on most steels. This follows the principle that matching your depth of cut to your radius creates optimal chip formation.
Too shallow depths of cut relative to your radius can cause rubbing instead of cutting. This generates heat and reduces tool life dramatically.
Machine Rigidity Considerations
Your machine’s rigidity directly impacts how well you can utilize your chosen insert radius and parameters. Less rigid setups require more conservative settings.
Signs of insufficient rigidity:
- Tanda obrolan
- Permukaan akhir yang buruk
- Keausan alat prematur
- Dimensional inaccuracy
Kami merekomendasikan pengurangan laju pengumpanan sebesar 25-30% dan kedalaman pemotongan sebesar 20% ketika bekerja pada mesin dengan kekakuan lebih rendah. Ini membantu mengimbangi potensi getaran yang dapat merusak hasil akhir Anda.
Pemilihan pemegang alat Anda juga sama pentingnya. Dudukan perkakas yang lebih pendek dan kuat meminimalkan getaran, terutama dengan sisipan dengan radius lebih besar. Untuk hasil terbaik, pertahankan rasio overhang terhadap diameter di bawah 4:1 bila memungkinkan.
Saat melakukan milling dengan persyaratan presisi tinggi, pertimbangkan untuk menggunakan dudukan alat peredam getaran yang dapat menyerap harmonisa yang mungkin berpindah ke benda kerja Anda.
Panduan Aplikasi Dunia Nyata
Memilih radius insert yang tepat untuk milling baja dapat sangat memengaruhi kualitas produk akhir dan masa pakai alat Anda. Mari kita lihat cara praktis untuk menerapkan pengetahuan ini dalam operasi pemesinan Anda yang sebenarnya.
Proses Langkah-demi-Langkah Untuk Memilih Radius yang Tepat
- Identifikasi Anda jenis baja:
- Baja lunak (1018, 1020): radius 0,4-0,8 mm
- Baja sedang (4140, 1045): radius 0,8-1,2 mm
- Baja keras (D2, A2): radius 0,4-0,8 mm (dengan pengurangan kecepatan yang sesuai)
- Pertimbangkan milik Anda persyaratan penyelesaian:
- Diperlukan penyelesaian cermin? Gunakan radius yang lebih besar (0,8-1,2 mm)
- Hasil akhir standar? Radius sedang (0,4-0,8 mm) berfungsi dengan baik
- Detail yang tepat bekerja? Radius lebih kecil (0,2-0,4 mm)
Saat menyiapkan mesin Anda, ingatlah bahwa kedalaman pemotongan harus sesuai dengan radius sisipan Anda untuk hasil akhir permukaan yang optimal. Hubungan ini sangat penting—seperti yang ditunjukkan oleh pengujian di bengkel kami, mencocokkan parameter ini dapat mengurangi kekasaran permukaan hingga 40%.
Kami juga menemukan bahwa laju umpan harus disesuaikan berdasarkan ukuran radius. Untuk radius 0,8 mm, mulailah dengan pengumpanan sekitar 0,15 mm per gigi dan sesuaikan berdasarkan hasil.
Memecahkan masalah masalah umum
Masalah: Tanda obrolan pada permukaan akhir Larutan: Kurangi kecepatan pemotongan atau menambah radius penyisipan. Kami menemukan bahwa peningkatan radius dari 0,4 mm ke 0,8 mm sering kali menghilangkan obrolan pada baja ringan.
Masalah: Prematur masukkan keausan Larutan: Anda mungkin menggunakan radius yang terlalu kecil untuk kekerasan material Anda. Coba tingkatkan radius ukuran berikutnya atau kurangi kecepatan potong Anda sebesar 15-20%.
Masalah: Permukaan akhir yang buruk meskipun telah diatur dengan benar Larutan: Periksa faktor-faktor yang sering terlewatkan berikut:
- Masalah kekakuan mesin
- Masalah penjepitan benda kerja
- Masukkan penumpukan (terutama dengan bahan bergetah)
Di bengkel mesin kami, kami memecahkan masalah penyelesaian yang terus-menerus pada baja 4140 dengan beralih dari insert radius 0,4 mm ke 0,8 mm dan mengurangi kedalaman pemotongan agar sama persis dengan radius tersebut.
Studi Kasus Menampilkan Hasil Sebelum/Sesudah
Kasus #1: Manufaktur Komponen Otomotif Sebelum: Menggunakan sisipan radius 0,4 mm pada poros baja 1045
- Permukaan akhir: Ra 3,2μm
- Umur alat: 45 menit per sisi
- Tingkat memo: 8%
Setelah: Beralih ke radius 0,8 mm dengan laju pengumpanan yang disesuaikan
- Permukaan akhir: Ra 1,6μm (peningkatan 50%)
- Umur alat: 75 menit per tepi (peningkatan 67%)
- Tingkat memo: Di bawah 2%
Kasus #2: Alat & Toko Sebuah toko cetakan presisi yang kami konsultasikan sedang berjuang dengan baja pra-pengerasan 4140. Dengan mengubah dari insert radius 0,4 mm menjadi insert cermet dengan radius 0,8 mm, mereka mencapai:
- Waktu siklus 35% lebih cepat
- Peningkatan permukaan akhir dari Ra 2,5μm menjadi Ra 0,8μm
- Menghilangkan operasi pemolesan sekunder senilai $12.000 per tahun
Pilihan radius yang tepat bukan hanya tentang penyelesaian permukaan—tetapi juga berdampak pada efisiensi dan keuntungan seluruh operasi Anda.
Teknik Tingkat Lanjut Untuk Selesai Cermin
Mencapai hasil akhir cermin pada baja membutuhkan lebih dari sekedar pengetahuan pemesinan dasar. Kami menemukan bahwa menggabungkan radius sisipan yang tepat dengan teknik yang tepat dapat meningkatkan kualitas permukaan secara signifikan.
Pendekatan Khusus Dengan Sisipan Radius
Untuk cermin selesai, kami menyarankan penggunaan sisipan dengan radius sedang (0,8 mm hingga 1,2 mm). Hal ini memberikan keseimbangan yang baik antara kualitas permukaan dan kekuatan alat. Sisipan dengan radius lebih besar (lebih dari 1,5 mm) mungkin tampak lebih baik untuk kehalusan, namun sebenarnya dapat meninggalkan pola gelombang pada permukaan baja.
Round inserts work exceptionally well for finishing passes. When using these specialized inserts, we suggest reducing your feed rate to 0.004-0.006 inches per revolution. This slower feed allows the insert to create a smoother surface.
Best practices for radiused inserts:
- Use higher spindle speeds (increase by 20-30% from roughing speeds)
- Maintain consistent depth of cut (DOC) around 0.010-0.020″
- Mempertimbangkan diamond-coated inserts for extremely fine finishes on tool steel
Multi-Pass Strategies
We’ve found that multi-pass approaches significantly improve finish quality. Instead of trying to get a perfect finish in one go, plan for 2-3 progressively lighter passes.
First pass: Remove the bulk material with a DOC of 0.050″. Second pass: Reduce to 0.015-0.020″ DOKTER. Lulus akhir: Potongan skim super ringan 0,003-0,005″ DOKTER.
Kuncinya adalah konsistensi antar lintasan. Setiap lintasan harus menggunakan arah pemotongan dan jalur pahat yang sama untuk menghindari terbentuknya pola atau tanda baru pada permukaan.
Pass Number | Depth of Cut | Feed Rate
------------|--------------|----------
1 (Semi-finish) | 0.020-0.050" | Normal
2 (Finish) | 0.010-0.015" | Reduced 25%
3 (Mirror) | 0.003-0.005" | Reduced 50%
Pertimbangan Pendingin Dan Pelumasan
Sesuai aplikasi pendingin membuat perbedaan besar dalam kualitas permukaan akhir. Untuk penggilingan baja dengan sisipan karbida, kami merekomendasikan Pendingin bertekanan tinggi diarahkan tepat pada ujung tombak.
Pendingin berbahan dasar minyak umumnya menghasilkan hasil akhir yang lebih baik daripada pilihan berbahan dasar air ketika mencari lapisan cermin. Pertimbangkan untuk menggunakan pelumasan kuantitas minimum (MQL) untuk aplikasi yang sensitif terhadap lingkungan.
Kontrol suhu sangat penting. Fluktuasi dapat menyebabkan ekspansi mikro pada benda kerja, yang menyebabkan permukaan tidak konsisten. Kami menyarankan:
- Dinginkan benda kerja terlebih dahulu hingga suhu stabil
- Menggunakan aliran cairan pendingin yang konsisten di seluruh pengoperasian
- Menambahkan pengumpul kabut untuk meningkatkan visibilitas selama operasi finishing halus
Untuk hasil akhir yang benar-benar seperti cermin, ikuti lintasan terakhir dengan senyawa abrasif khusus yang dirancang untuk kualitas baja spesifik Anda.
Kesalahan Umum Dan Cara Menghindarinya
Saat menyelesaikan penggilingan baja, beberapa kesalahan utama dapat merusak hasil Anda. Mari kita lihat kesalahan paling umum yang dilakukan masinis dan langkah praktis untuk menghindarinya.
Kesalahan Pemilihan Radius yang Tidak Tepat
Memilih radius penyisipan yang salah mungkin merupakan kesalahan paling umum yang kita lihat operasi penyelesaian. Banyak masinis yang secara otomatis meraih radius insert terbesar dengan berpikir bahwa lebih besar selalu lebih baik untuk finishing. Hal ini tidak selalu benar!
Radius yang terlalu besar dapat menyebabkan:
- Getaran dan obrolan yang tidak diinginkan (terutama dengan sisipan bulat)
- Kualitas permukaan akhir yang buruk meskipun diharapkan
- Tekanan alat yang berlebihan
Di sisi lain, radius yang terlalu kecil mungkin:
- Cepat aus
- Gagal mencapai kehalusan permukaan yang diinginkan
- Membutuhkan lebih banyak izin untuk menyelesaikan pekerjaan
Untuk hasil terbaik, cobalah mencocokkan kedalaman potongan dengan radius hidung. Seperti yang dicatat dalam salah satu hasil pencarian kami, radius 0,8 mm (0,031 inci) berfungsi dengan baik untuk banyak aplikasi finishing baja. Jika Anda melihat terjadi getaran, jangan ragu untuk turun ke sisipan radius yang lebih kecil.
Kesalahan Pengaturan yang Mengganggu Kualitas Hasil Akhir
Bahkan penyisipan yang sempurna pun tidak dapat mengatasi praktik pengaturan yang buruk. Kita sering melihat masinis kesulitan dengan kualitas hasil akhir karena masalah penyetelan yang mudah diperbaiki.
Kesalahan pengaturan yang umum meliputi:
- Kekakuan penahan kerja yang tidak memadai menyebabkan getaran
- Overhang alat yang tidak tepat (terlalu banyak ekstensi)
- Kombinasi umpan dan kecepatan salah
- Masalah kehabisan alat
Sudahkah Anda memeriksa kondisi mesin Anda akhir-akhir ini? Bantalan spindel yang aus atau komponen yang longgar dapat memindahkan getaran langsung ke benda kerja Anda.
Coba gunakan indikator dial untuk memeriksa runout sebelum memulai operasi penyelesaian kritis. Untuk baja, kami merekomendasikan untuk menjaga kecepatan tetap dan pengumpanan konsisten untuk mencapai permukaan akhir terbaik.
Tips Pemantauan Dan Pemeliharaan
Mengabaikan keausan alat adalah jalan pasti menuju hasil akhir yang buruk. Kami merekomendasikan untuk menetapkan rutinitas pemantauan rutin selama operasi penyelesaian.
Ingatlah tip perawatan berikut:
- Periksa tepi pemotongan secara teratur untuk melihat tanda-tanda keausan atau terkelupas
- Putar atau indeks sisipan sebelum menghasilkan hasil akhir yang buruk
- Bersihkan dudukan sisipan secara menyeluruh sebelum memasang sisipan baru
- Periksa kualitas dan aliran cairan pendingin secara konsisten
Tahukah Anda bahwa penumpukan sisipan dapat berdampak signifikan terhadap kualitas hasil akhir? Bersihkan sisipan secara berkala selama penggunaan jangka panjang.
Untuk finishing baja, pantau warna serpihannya – blue chips menunjukkan panas berlebihan yang dapat menurunkan kualitas alat dan permukaan Anda. Sesuaikan kecepatan jika Anda melihat hal ini terjadi.
Jika dirawat dengan baik, sisipan karbida berkualitas akan menghasilkan hasil akhir yang konsisten sepanjang masa pakainya.


