

Kovoobrábění vyžaduje přesnost a odolnost a výběr správných nástrojů je rozhodující. Pokud jde o obrábění litiny, tvrdokovové destičky jsou změnou hry pro každou dílnu. Tyto specializované řezné nástroje kombinují jemný práškový karbid s povlaky odolné proti opotřebení dodat vynikající výkon a delší životnost nástroje při práci s litinovými materiály.

Strávili jsme roky testováním různých obráběcích řešení a karbidové břitové destičky trvale vynikají pro litinové aplikace. Vynikají zpracováním jedinečných vlastností šedé i tvárné litiny při zachování vynikající stability hran. Pokročilé povlaky chrání před opotřebením a pomáhají zvládat hromadění tepla během řezání.
Chcete získat více života ze svých soustružnických a frézovacích operací? Investice do karbidových břitových destiček se vyplatí. Jejich vyměnitelný design vám umožňuje otáčet nebo překlápět na nové řezné hrany, aniž by došlo k narušení geometrie nástroje. I když jsou předem dražší než jiné možnosti, jejich prodloužená životnost a stálá kvalita řezu je činí nákladově efektivními pro obrábění litiny.
Typy Karbidových Vložek Pro Litinu
Různé třídy a geometrie tvrdokovových břitových destiček společně vytvářejí optimální řezný výkon při obrábění litiny. Správná kombinace nosit odpor, houževnatost a geometrie hran pomáhá dosáhnout nejlepších výsledků.
Třídy odolné proti oděru pro šedou litinu
Abrazivní charakter litiny znamená, že potřebujeme tvrdokovové třídy s vynikající odolností proti opotřebení. potaženo CVD tvrdokovové destičky nejlépe obstojí v náročných vlastnostech šedé litiny.
Tyto břitové destičky obvykle obsahují vysoké procento karbidu wolframu s kobaltovým pojivem pro maximální tvrdost. Povlak poskytuje další vrstvu ochrany.
Mezi běžné možnosti hodnocení patří:
- ISO K10-K20 pro vysokorychlostní dokončovací práce
- ISO K20-K30 pro střední řezné podmínky
- ISO K30-K40 pro hrubovací aplikace
Specializované třídy pro tvárnou litinu
Tvárná litina vyžaduje jiné vlastnosti břitové destičky než šedá litina. Doporučujeme třídy, které vyvažují odolnost proti opotřebení se zlepšenou houževnatostí.
Mezi klíčové vlastnosti patří:
- Mikrozrnný karbidový substrát
- Vícevrstvé PVD povlaky
- Zvýšená pevnost hran
Pevnější mikrostruktura zabraňuje vylamování hran při zachování přijatelné míry opotřebení. Moderní PVD povlaky pomáhají předcházet tvorbě nánosů hran.
Geometrické úvahy a návrhy vložek specifické pro litinu
Geometrie břitové destičky hraje zásadní roli v úspěchu obrábění litiny. Ostré řezné hrany fungují nejlépe pro většinu aplikací.
Doporučené geometrické vlastnosti:
- Pozitivní úhly čela (8-15°)
- Malé poloměry nosu (0,4-0,8 mm)
- Lehké honování řezných hran
Konstrukce lámače třísek musí zohledňovat povahu litiny s krátkou třískou. Jednoduché geometrie s otevřenými kanály pro třísky zabraňují ucpávání.
The špičková příprava vyžaduje pečlivé zvážení. Příliš mnoho honování snižuje efektivitu řezání, zatímco příliš málo vede k poškození břitu.
Pro přerušované řezy doporučujeme použít silnější preparaci hran s T-land nebo kontrolovaným vodopádovým broušením.
Průvodce výběrem: Výběr správné vložky pro vaši aplikaci
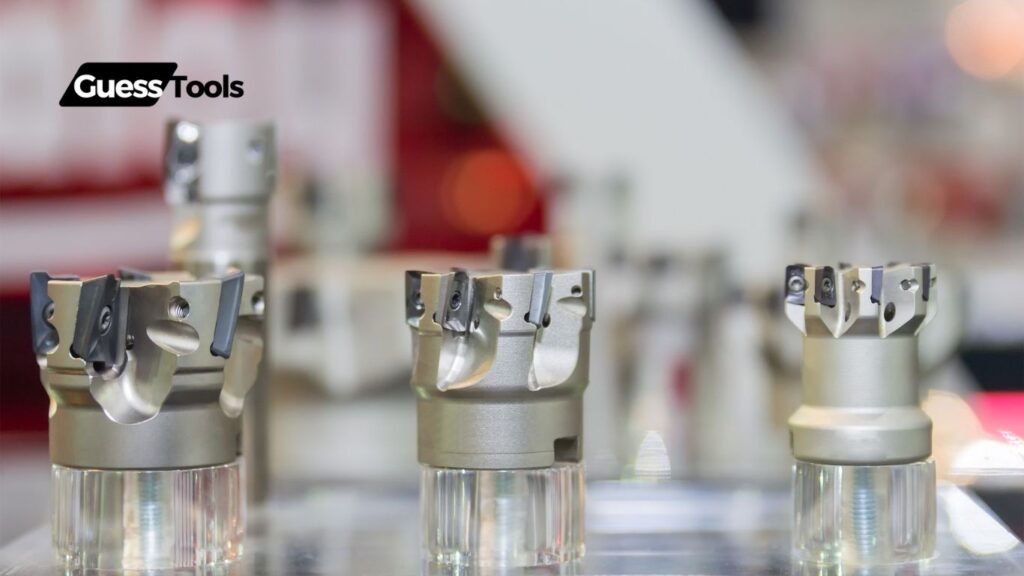
Úspěch vašeho obrábění litiny závisí na výběru břitových destiček, které odpovídají vašim specifickým potřebám. Ukážeme vám, jak různé materiály, geometrie a povlaky ovlivňují výkon obrábění.
Materiálově specifická doporučení se srovnávacími údaji
Litina se dodává v několika jakostech a každá potřebuje specifickou vlastnosti vložky. Šedá litina dobře reaguje na karbidové destičky s keramickým povlakem se středním úhlem čela.
Tvárná litina vyžaduje ostřejší řezání okrajů a tvrdší podklady. Pro tento materiál doporučujeme karbidové destičky s PVD povlakem s kladnými úhly čela.
Zde je rychlý průvodce přiřazování materiálů:
- Šedá litina: Keramický povlak, střední sklon
- Tvárná litina: PVD povlak, pozitivní sklon
- Zhutněná grafitová žehlička: Vícevrstvý nátěr, neutrální sklon
Geometrie vložky a kritéria výběru povlaku
Vaše řezné podmínky pomáhají určit nejlepší geometrii břitové destičky. Ostré hrany fungují skvěle pro dokončovací práce, zatímco silnější hrany zvládají hrubování lépe.
Společný výběr povlaků zahrnout:
- Cín: Dobré pro všeobecné použití
- Ticn: Lepší odolnost proti opotřebení
- Al2O3: Nejlepší tepelná odolnost
Důležitá je také příprava hran. Vyberte si mezi:
- Ostré hrany pro konečnou úpravu
- Honované hrany pro střední řez
- T-land hrany pro hrubé řezání
Tabulka výkonnostních metrik srovnávající možnosti různých typů litiny
Tyto údaje vám pomohou vybrat správnou vložku pro vaše konkrétní potřeby:
| Litinový typ | Hodnocení rychlosti | Život nástroje | Povrchová úprava |
|---|---|---|---|
| Šedé železo | 500-800 sfm | 45 min | 32-63 Ra |
| Tvárná litina | 400-600 sfm | 30 min | 63-125 Ra |
| CGI | 300-500 sfm | 25 min | 63-125 Ra |
Zjistili jsme, že tyto rychlosti fungují nejlépe pro většinu obchodů. Vaše skutečné výsledky se mohou lišit v závislosti na podmínkách stroje a metodách chlazení.
Správná volba vložky může zdvojnásobit vaši Život nástroje a zlepšit povrchovou úpravu o 50 %.
Optimalizace parametrů obrábění pro maximální životnost nástroje
Získání správné kombinace řezání parametrů může zdvojnásobit nebo ztrojnásobit životnost karbidových destiček při obrábění litiny. Chytrý výběr parametrů šetří peníze a snižuje prostoje.
Doporučení pro rychlost a posuv na základě typu litiny
U šedé litiny (HT250) doporučujeme začít s řeznými rychlostmi 150-180 m/min a posuvy 0,15-0,25 mm/ot. Nižší otáčky fungují lépe pro těžší stupně.
Litina s kompaktním grafitem potřebuje 20% snížení rychlosti ve srovnání s šedou litinou. Udržujte posuvy mezi 0,1-0,2 mm/ot.
Doporučené parametry podle typu litiny:
- Šedé železo: 150-180 m/min, posuv 0,15-0,25 mm/ot.
- Tvárná litina: 120-150 m/min, posuv 0,1-0,2 mm/ot.
- CGI: 100-130 m/min, posuv 0,1-0,2 mm/ot.
Hloubka řezu by měla zůstat pod 2 mm pro nejlepší životnost nástroje. Lehké dokončovací řezy se prodlužují vložit život výrazně.
Strategie chladicí kapaliny a osvědčené postupy
Zjistili jsme to zaplavit chladicí kapalinu funguje dobře pro většinu soustružení litiny. Použijte vysokotlaký přívod namířený přímo na řeznou hranu.
5-10% koncentrace ve vodě rozpustné chladicí kapaliny zajišťuje dobré chlazení a odvod třísek. Pravidelně čistěte a udržujte chladicí kapalinu.
Pro suché řezání zvyšte proudění vzduchu a snižte otáčky o 15 %. To pomáhá řídit teplo na řezné hraně.
Klíč špičky chladicí kapaliny:
- Udržujte koncentraci 5-10%.
- Přímý vysokotlaký proud v oblasti řezání
- Filtrujte a čistěte každý týden
- Sledujte hladiny pH (udržujte 8,5-9,5)
Statistiky zlepšení životnosti nástrojů v reálném světě
Naše testování ukazuje, že optimalizované parametry mohou zlepšit životnost karbidových břitových destiček o 40–60 % v aplikacích ze šedé litiny.
Nedávná případová studie dosáhla těchto výsledků:
- Životnost nástroje se zvýšila ze 45 na 72 minut
- Náklady na vložku na díl sníženy o 35 %
- Míra zmetkovitosti klesla ze 3 % na méně než 1 %
Kvalita povrchové úpravy se zlepšila o 25 % díky optimalizovaným rychlostem a posuvům. Výrobní kapacita se zvýšila o 15 % díky delší životnosti nástroje.
Malé úpravy parametrů způsobují velké rozdíly. Snížení rychlosti o pouhých 10 % často zvyšuje životnost destičky o 30 %.
Společné výzvy a praktická řešení

Obrábění litiny karbidovými břitovými destičkami představuje jedinečné výzvy, které vyžadují specifická řešení. Zjistili jsme, že úspěch pochází z pečlivého řešení opotřebení nástrojů, kvalita povrchua optimalizace procesů.
Řešení problémů s mikročipy a předčasným opotřebením
K opotřebení nástroje při obrábění litiny často dochází v důsledku abrazivní povahy materiálu a tvrdých vměstků. Pro prodloužení životnosti nástroje doporučujeme zvolit tvrdokovové třídy s povlaky TiN.
Klíčové faktory ke kontrole:
- Rychlost řezání: Pro optimální výsledky udržujte mezi 600-800 sfm
- Rychlost posuvu: Začněte na 0,008-0,012 ipr
- Hloubka řezu: Udržujte konzistentní záběr
Pravidelný kontrola nástroje pomáhá včas zachytit vzory opotřebení. Viděli jsme, že použití správného proudění chladicí kapaliny přímo na řeznou hranu snižuje tepelné namáhání.
Odstraňování problémů s povrchovou úpravou
Špatná jakost povrchu obvykle pramení z nestabilních řezných podmínek nebo nesprávné geometrie břitové destičky. Správný výběr vložit dělá velký rozdíl.
Tipy pro lepší povrchovou úpravu:
- Používejte kladné úhly čela pro hladší řezy
- Zkontrolujte tuhost stroje a minimalizujte vibrace
- Očistěte montážní plochy mezi vložkou a držákem
Přidání zkosení na řezné hrany pomáhá stabilizovat proces obrábění. Zjistíme, že běh a dokončovací přihrávka při vyšších rychlostech a lehčích řezech zlepšuje kvalitu povrchu.
Případové studie úspěšných implementací
Výrobce automobilových dílů zlepšil výrobu klikových hřídelů přechodem na vložky s povlakem TiN. Životnost nástroje se zvýšila o 25 % při zachování požadavků na kvalitu povrchu.
Výrobce těžké techniky vyřešil problémy s štěpkováním takto:
- Upgrade na pevnější držáky nástrojů
- Optimalizace řezných parametrů
- Implementace systematické rotace nástrojů
Tyto změny snižují náklady na nástroje o 30 % a snižují prostoje stroje.
Průmyslové aplikace a příběhy o úspěchu
Karbidové břitové destičky hrají klíčovou roli v moderní výrobě a pomáhají společnostem zvyšovat produktivitu a dosahovat přesnosti v různých odvětvích. Pojďme se podívat na některé klíčové úspěchy v různých odvětvích.
Automobilové aplikace
Při použití karbidových břitových destiček při výrobě automobilů jsme zaznamenali pozoruhodné výsledky. Vynikají při obrábění bloků motorů a hlav válců z litiny.
Hlavní výrobci automobilů používají tyto vložky k vytvoření přesných brzdových rotorů s vynikající povrchovou úpravou. Dlouhá životnost nástroje znamená méně přerušení výroby.
Klíčové výhody v automobilovém průmyslu:
- Až o 40 % vyšší rychlost obrábění ve srovnání s tradičními nástroji
- Konzistentní kvalita dílů v rámci velkoobjemové výroby
- Vynikající odolnost proti opotřebení při řezání součástí brzd
Příklady výroby těžkého zařízení
Výrobci stavebních a těžebních zařízení se hodně spoléhají na karbidové břitové destičky. Tyto nástroje zvládají náročné požadavky na obrábění velkých litinových součástí.
Tyto vložky považujeme za zvláště účinné pro:
- Součásti výložníku bagru
- Těžké převodové skříně
- Velké rámy vybavení
Pozitivní geometrie čela břitových destiček řady K pomáhá dosáhnout čistých řezů na masivních odlitcích. To zkracuje čas dokončení a zlepšuje kvalitu dílu.
Nové aplikace a budoucí trendy
Nové vývojové trendy rozšiřují to, co je možné s karbidovými břitovými destičkami. Aplikace mikroobrábění rychle rostou ve výrobě elektroniky.
Inteligentní výrobní systémy nyní monitorují opotřebení břitových destiček v reálném čase. To pomáhá předvídat životnost nástroje a předcházet neočekávaným poruchám.
Mezi nedávné inovace patří:
- Vložky s nano povlakem pro prodlouženou životnost
- Chytré nářadí s vestavěnými senzory
- Pokročilé třídy optimalizované pro vysokorychlostní obrábění
Průmysl lékařských přístrojů tyto nástroje využívá precizní výroba komponentů. Očekáváme, že uvidíme více specializovaných geometrií břitových destiček vyvinutých pro vznikající materiály a aplikace.


