

هل سبق لك أن تساءلت ما الذي يجعل تلك الثقوب المحفورة بشكل مثالي في الأجزاء المعدنية؟ دعونا نتحدث عن التدريبات U! المثقاب U عبارة عن أداة قطع متخصصة ذات تصميم فريد على شكل حرف U وقابلة للاستبدال إدراج كربيد، تم إنشاؤها لعمليات صنع الثقوب بكفاءة ودقة في التصنيع.
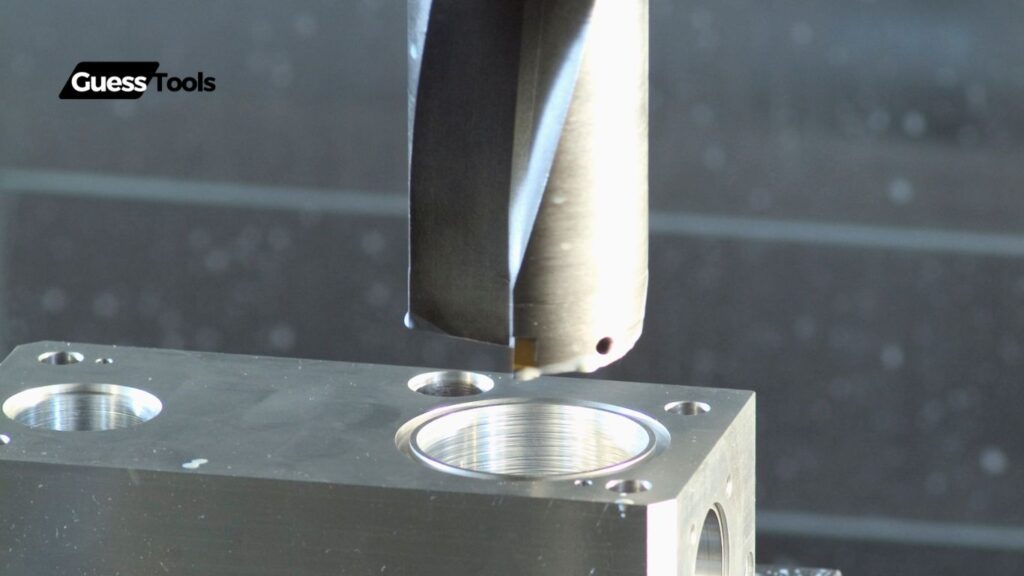
تم تطوير هذه الأدوات الذكية لأول مرة بواسطة Sandvik في السبعينيات وقد غيرت لعبة الحفر منذ ذلك الحين. على عكس المثاقب الملتوية التقليدية، تتميز المثاقب U بإدخالات كربيد قابلة للاستبدال والتي يمكن تبديلها عند ارتدائها، مما يجعلها فعالة من حيث التكلفة وتدوم لفترة أطول للتطبيقات الصناعية.
لقد وجدنا أن المثقاب U يتفوق في مراكز التصنيع باستخدام الحاسب الآلي والتطبيقات عالية السرعة، خاصة عندما ثقوب الحفر مع نسبة العمق إلى القطر بين 1.5 و 3.0. يسمح تصميمها بإخلاء أفضل للرقائق وتحسين أداء القطع، وهذا هو السبب في أنها أصبحت شائعة جدًا في الصناعة الميكانيكية لحفر الثقوب الضحلة.
فهم تدريبات U: التعريف والتكنولوجيا الأساسية
تدريبات U هي أدوات قطع متخصصة أحدثت تحولًا في عمليات صنع الثقوب في الصناعة التحويلية. تجمع هذه المثاقب المبتكرة بين الكفاءة والدقة وأصبحت ضرورية في عمليات التصنيع الحديثة.
ما الذي يجعل تدريبات U مختلفة عن التدريبات التقليدية
تبرز تدريبات U عن التدريبات التقليدية في المقام الأول بسبب تكوين الشفرة الفريد. على عكس المثاقب القياسية التي تستخدم حافة قطع واحدة، تتميز المثاقب U بشفرات محيطية وشفرات مركزية تعمل معًا. تم تطوير هذا التصميم لأول مرة بواسطة Sandvik في السبعينيات في السويد.
تشمل الاختلافات الرئيسية ما يلي:
- القدرة على العمق: تتعامل تدريبات U عادةً مع نسبة عمق إلى قطر تبلغ 1.5-3.0
- نظام التبريد: يستخدمون تكنولوجيا التبريد من خلال، مما يسمح لزيوت التشحيم بالوصول إلى عمق الحفرة
- كفاءة القطع: يمكن استبدال الإدخالات القابلة للفهرسة دون استبدال الأداة بأكملها
تسمى أحيانًا تدريبات U “تدريبات حفرة ضحلة” لأنها تتفوق في عمل ثقوب دقيقة ذات عمق معتدل. يوفر تصميمها استقرارًا أفضل وتقليل الاهتزاز أثناء عمليات التشغيل الآلي.
أهمية تصميم الناي على شكل حرف U
ال فلوت على شكل حرف U التصميم هو ما يعطي هذه التدريبات اسمها وأدائها المتفوق. يوفر هذا الشكل الفريد العديد من المزايا:
- تحسين إخلاء الرقاقة: يخلق الأخدود على شكل حرف U مسارًا سلسًا لخروج الرقائق
- تبريد أفضل: الشكل يسمح لسائل التبريد بالوصول الحواف القطع بشكل فعال
- تعزيز الصلابة: يضيف التصميم قوة هيكلية لجسم الأداة
هذه الفوائد مهمة بشكل خاص في تطبيقات المعالجة عالية السرعة. يقلل تصميم الفلوت من تراكم الحرارة عند حافة القطع، وهي مشكلة شائعة في المثقاب التقليدي.
عندما يتدفق سائل التبريد عبر القنوات على شكل حرف U، فإنه يساعد في الحفاظ على درجات حرارة القطع المثالية ويزيل الرقائق المعدنية. وهذا يمنع انسداد الرقاقة الذي قد يؤدي إلى تلف قطعة العمل والأداة.
المكونات الأساسية والهيكل
يتكون مثقاب U النموذجي من عدة مكونات رئيسية تعمل معًا:
- جسم الأداة: عادة ما تكون مصنوعة من الفولاذ المقسى من أجل الصلابة
- إدراجات قابلة للفهرسة: حواف القطع القابلة للاستبدال، عادة ما تكون مصنوعة من الكربيد
- آلية لقط: يثبت الإدخالات في جسم الأداة
- داخلي قنوات التبريد: السماح بالتبريد من خلال الأداة
تأتي الإدخالات في درجات وأشكال هندسية مختلفة لتناسب المواد والتطبيقات المختلفة. تستخدم معظم تدريبات U إدخالين:
| نوع الإدخال | وظيفة | موضع |
|---|---|---|
| إدراج مركز | ينشئ الحفرة الأولية | مركز الحفر |
| إدراج محيطي | يوسع وينهي الحفرة | الحافة الخارجية |
هذا التصميم المعياري يجعل تدريبات U اقتصادية ومتعددة الاستخدامات. عندما تبلى الإدخالات، يمكننا ببساطة استبدالها بدلاً من شراء أداة جديدة تمامًا، مما يوفر الوقت والمال في عمليات التصنيع باستخدام الحاسب الآلي.
المزايا الرئيسية لتدريبات U في التصنيع الحديث

تقدم تدريبات U فوائد كبيرة أحدثت ثورة في عمليات الحفر في بيئة التصنيع اليوم. تجمع هذه الأدوات المتخصصة بين التصميم المبتكر والميزات العملية التي تعزز الإنتاجية مع تقليل التكاليف.
قدرات متفوقة على إخلاء الرقائق
هل سبق لك أن عانيت من إزالة الرقاقة أثناء عمليات الحفر؟ تحل تدريبات U هذه المشكلة الشائعة من خلال تصميمها الفريد. تُنشئ هندسة الفلوت الخاصة قنوات تعمل على توجيه الرقائق بكفاءة بعيدًا عن حافة القطع وخارج الحفرة.
لقد وجدنا أن الإخلاء المناسب للرقاقة يمنع واحدة من أكثر المشكلات المحبطة في الحفر: إعادة قطع الرقاقة. عندما تتدفق الرقائق بسلاسة بعيدًا عن منطقة القطع، تدوم الأدوات لفترة أطول وتتحسن التشطيبات السطحية بشكل كبير.
تتميز العديد من مثقاب U بقنوات تبريد داخلية تعمل على طرد الرقائق أثناء تبريد حافة القطع. هذا المزيج من التصميم المادي وتوصيل سائل التبريد يجعلها مثالية للثقوب العميقة حيث يكون إخلاء الرقاقة أمرًا صعبًا عادةً.
في بيئات الإنتاج كبيرة الحجم، يعني التحكم المحسن في الرقاقة تغييرات أقل في الأدوات وتقليل وقت التوقف عن العمل لتنظيف أدوات الحفر المسدودة.
مكاسب أعلى من الدقة والكفاءة (مع مقاييس محددة)
توفر تدريبات U تحسينات مذهلة في الدقة مقارنةً بتدريبات HSS التقليدية. في التطبيقات النموذجية، تتحسن دقة التسامح بمقدار 30-50% مقارنة بالتدريبات القياسية.
يقلل تصميم الجسم الصلب من الاهتزاز والانحراف، مما يسمح بما يلي:
- استقامة الثقب في حدود 0.001-0.003 بوصة لكل بوصة من العمق
- تفاوتات القطر ±0.0005 بوصة في العديد من المواد
- تحسينات في تشطيب السطح بنسبة 50% أو أفضل
عندما يتعلق الأمر بالكفاءة، فإن الأرقام تتحدث عن نفسها. تعمل التدريبات U بسرعات القطع 2-5 مرات أعلى من معادلات HSS. يمكن أن يعمل مثقاب U النموذجي عند 300-500 SFM في الفولاذ، مقارنة بـ 60-100 SFM فقط في HSS.
لقد شهدنا انخفاضًا في أوقات دورات التصنيع بنسبة تصل إلى 70% عندما تتحول المتاجر إلى استخدام المثاقب على شكل حرف U في عمليات صنع الثقوب.
فعالية التكلفة من خلال نظام الإدخال القابل للاستبدال
تصبح المزايا الاقتصادية لتدريبات U واضحة عندما تفكر في نظام الإدخال. بدلاً من استبدال أدوات الحفر بأكملها عندما تصبح باهتة، يقوم المشغلون ببساطة بتبديل الإدخالات.
يستغرق تغيير الإدخال النموذجي 1-2 دقيقة فقط، مقارنة بـ 10-15 دقيقة لتغيير الأداة بالكامل وإعدادها. وهذا يترجم إلى تخفيضات كبيرة في وقت التوقف عن العمل.
في حين أن الاستثمار الأولي في تدريبات U قد يكون أعلى، إلا أن التوفير على المدى الطويل كبير. يُظهر تحليلنا فترة عائد استثمار نموذجية تبلغ 2-3 أشهر فقط في العمليات كبيرة الحجم.
تكاليف الإدخال أقل بنسبة 20-30% من تكلفة الاستبدال تدريبات كربيد صلبة على مدى عمر جسم الأداة. بالإضافة إلى ذلك، فإن حشوات الكربيد نفسها تدوم لفترة أطول من 3 إلى 5 مرات من مكافئات HSS عند التشغيل بالمعايير الموصى بها.
إن القدرة على استبدال حواف القطع البالية فقط بدلاً من الأداة بأكملها تخلق فوائد اقتصادية وبيئية لا يمكن للمصنعين المعاصرين تجاهلها.
مكونات U الحفر والمواصفات الفنية
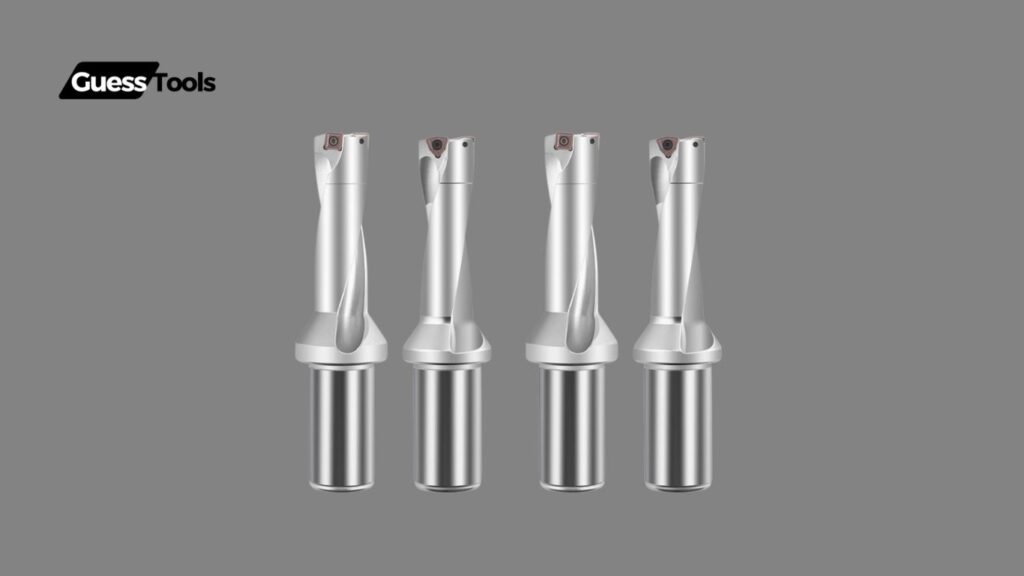
تتميز تدريبات U بمكونات متخصصة تعمل معًا لإنشاء ثقوب دقيقة بكفاءة. يشتمل التصميم الفريد للأداة على إدخالات قابلة للفهرسة، وجسم قوي، وأنظمة توصيل سائل التبريد الإستراتيجية التي تعمل على زيادة الأداء إلى أقصى حد في عمليات التشغيل الآلي.
شرح تقنية الإدخال القابل للفهرسة
قلب أي مثقاب U هو قابل للفهرسة أدخل التكنولوجيا. على عكس المثاقب الصلبة، تستخدم المثاقب U إدراجات كربيد قابلة للاستبدال والتي يمكن تدويرها أو تغييرها عند ارتدائها. هذا التصميم يوفر المال ويقلل من وقت التوقف عن العمل.
تستخدم معظم تدريبات U إدراجات مثل SPMG050204, SPMG060204، و SPMG090408 اعتمادا على حجم الحفر. عادة ما تكون هذه الإدخالات مصنوعة من:
- كربيد (الأكثر شيوعا)
- سيرميت (للتشطيب عالي السرعة)
- المتغيرات المغلفة لمواد محددة
تتصل الإدخالات بجسم الحفر من خلاله جيوب مصممة بدقة وآليات لقط. عند التثبيت بشكل صحيح، يقومون بإنشاء ملف هندسة القطع اللازمة للثقوب النظيفة.
تحتوي كل إدراج على حواف وزوايا قطع محددة مصممة لتشكيل الرقاقة بشكل مثالي. لقد وجدنا أن اختيار الإدخال المناسب يمكن أن يتحسن الانتهاء من السطح بنسبة تصل إلى 40% مقارنة باستخدام إدخالات غير صحيحة.
تكوينات إدراج المركز والمحيط
تستخدم تدريبات U مزيجًا ذكيًا من إدراجات المركز والمحيطية العمل معا. هذا التصميم المزدوج هو ما يمنح تدريبات U أدائها الاستثنائي.
ال إدراج المركز يقوم بإنشاء الثقب الأولي وإدارة القوى في مركز الأداة. إنه يعمل بسرعة سطحية أقل من سرعة الإدخال المحيطي. وفي الوقت نفسه، إدراج محيطي يوسع الثقب إلى الحجم النهائي ويخلق السطح النهائي.
يوفر هذا التكوين العديد من المزايا:
- قوى القطع المتوازنة
- تحسين استدارة الثقب
- أحسن خشونة السطح
- أكثر كفاءة في إخلاء الرقائق
علاقة الارتفاع بين الإدخالات أمر بالغ الأهمية. ال ارتفاع المركز يجب معايرة بدقة – عادةً ما يمتد الإدخال المركزي بمقدار 0.1-0.2 مم إلى ما بعد الإدخال المحيطي. يضمن هذا الاختلاف البسيط تسلسل القطع المناسب ويمنع التآكل المبكر.
عند استبدال الإدخالات، نتحقق دائمًا من كلا الوضعين للحفاظ على قدرة المثقاب على التمركز الذاتي.
آليات التمركز الذاتي وأهميتها
تتميز تدريبات U بأنها مدمجة آليات التمركز الذاتي التي تلغي الحاجة إلى ثقوب تجريبية في العديد من التطبيقات. يعد هذا بمثابة توفير كبير للوقت في بيئات الإنتاج.
تأتي القدرة على التركيز على الذات من:
- تصميم زاوية النقطة للإدراج المركزي
- العلاقة بين المدخلات المركزية والمحيطية
- ال هندسة القطع الدقيقة من جسم الأداة
فتحات المبرد تلعب أيضًا دورًا حاسمًا في التمركز. تتميز معظم تدريبات U بقنوات تبريد داخلية توجه السائل مباشرة إلى حواف القطع. وهذا يساعد في الحفاظ على درجة الحرارة وطرد الرقائق أثناء التشغيل.
يو الحفر تصميم الجسم يختلف بناء على احتياجات التطبيق. شائع أنواع عرقوب يشمل:
- ساق مستقيمة لحاملي الأدوات القياسية
- ساق مورس تفتق للتركيب المباشر للآلة
- ساق وحدات للتطبيقات المرنة
دقة هذه المكونات تضمن التركيز ضمن 0.01 مم في الأدوات عالية الجودة، مما يوفر ثقوبًا ممتازة التشطيبات السطحية باستمرار. عندما تعمل جميع العناصر معًا، يمكن أن تحقق أدوات الحفر على شكل حرف U دقة تحديد موضع مماثلة لعمليات التجويف ولكن مع إنتاجية أعلى بكثير.
توافق المواد والتطبيقات

توفر تدريبات U تنوعًا مثيرًا للإعجاب عبر مختلف المواد والصناعات. يتيح تصميمها إجراء عملية ثقب فعالة ودقيقة في تطبيقات متعددة، مما يجعلها أداة قيمة للميكانيكيين الذين يعملون مع أنواع مختلفة من المعادن.
تطبيقات خاصة بالصناعة (الفضاء، السيارات، البناء)
في صناعة الطيرانتلعب تدريبات U دورًا حاسمًا في الإنشاء ثقوب دقيقة لمكونات الطائرات. تساعد هذه الأدوات المهندسين على تحقيق التفاوتات الصارمة اللازمة للأجزاء المهمة للسلامة في مجموعات جسم الطائرة والأجنحة.
لقد رأينا استخدامًا واسع النطاق في قطاع السيارات أيضًا، حيث يتم إنشاء تدريبات U كتلة المحرك الثقوب وعلب ناقل الحركة ومكونات نظام الفرامل. إن قدرتهم على تصنيع الثقوب متعددة الخطوات في عملية واحدة توفر وقتًا كبيرًا في الإنتاج.
ال صناعة البناء تعتمد على تدريبات U لأعمال الفولاذ الهيكلي وتصنيع المعدات الثقيلة. إنهم يتفوقون في إنشاء فتحات التركيب ونقاط الاتصال في الهياكل المعدنية الكبيرة.
تشمل التطبيقات الهندسية العامة أجسام الصمامات، وأغطية المضخات، والأنظمة الهيدروليكية حيث تكون أبعاد الفتحة الدقيقة ضرورية للوظيفة المناسبة.
الأداء عبر المواد المختلفة (الصلب، الألومنيوم، الحديد الزهر)
تُظهر تدريبات U أداءً رائعًا عند العمل بها فُولاَذ. يمكن التعامل مع إدراجات الكربيد الخاصة بهم الفولاذ المتصلب ما يصل إلى 45 HRC مع الحفاظ على الجودة الأداة الحياة وجودة تشطيب السطح.
ل الألومنيوم وغيرها من المواد الأكثر ليونة، نوصي بإدخال أشكال هندسية محددة تمنع انسداد الرقائق وتكوين الحواف المتراكمة. يمكن أن تحقق المثاقب U سرعات قطع مذهلة في الألومنيوم – في كثير من الأحيان 2-3 مرات أسرع من الفولاذ.
عند الحفر الحديد الزهر، تقوم المثاقب U بإدارة الطبيعة الكاشطة لهذه المادة بشكل جيد. تعني الإدخالات القابلة للاستبدال أنك لا تحتاج إلى إعادة شحذ الأداة بأكملها عند حدوث التآكل، مما يجعلها فعالة من حيث التكلفة لهذه المادة الصعبة.
نصيحة: قم دائمًا بمطابقة درجة الإدخال والطلاء مع مادة الشغل الخاصة بك للحصول على أفضل النتائج!
أمثلة حالة للتطبيقات الناجحة
خفضت إحدى شركات تصنيع السيارات في ديترويت وقت دورة صنع الثقوب بنسبة 68% بعد التحول إلى أدوات الحفر على شكل حرف U لإنتاج كتلة المحرك. تتطلب عمليتهم السابقة ثلاث أدوات منفصلة، لكن تدريبات U أكملت العملية في تمريرة واحدة.
لقد لاحظنا أحد موردي الطيران الذي قام بتنفيذ تدريبات U لتصنيع مكونات التيتانيوم. لقد أبلغوا عن عمر أطول للأداة بنسبة 40٪ مقارنة بمثاقب الكربيد الصلبة وتحسين جودة الثقب بشكل ملحوظ.
نجحت إحدى الشركات المصنعة للمعدات الثقيلة في استخدام تدريبات U لإنشاء 2.5″ فتحات قطرية في إطارات فولاذية صلبة. العملية التي كانت تستغرق في السابق 4 دقائق لكل ثقب، أصبحت الآن 1.2 دقيقة فقط.
تسلط دراسات الحالة هذه الضوء على كيف يمكن للتطبيق الصحيح لتدريبات U مع الإدخالات الصحيحة أن يحسن الإنتاجية بشكل كبير عبر الصناعات والمواد المختلفة.
تحسين أداء U Drill: أفضل الممارسات

يتطلب تحقيق أعلى أداء باستخدام مثقاب U الانتباه إلى العديد من العوامل الحاسمة. يمكن للإعداد والتشغيل المناسبين إطالة عمر الأداة بشكل كبير مع تحسين جودة الثقب وكفاءة الإنتاج.
أدخل إرشادات الاختيار بناءً على المادة
يعد اختيار الإدخالات المناسبة لمثقاب U أمرًا بالغ الأهمية لتحقيق النجاح. تتطلب المواد المختلفة درجات إدراج وأشكال هندسية محددة لتحقيق أفضل النتائج.
ل معالجة الصلب، نوصي باستخدام إدراجات كربيد مطلية بـ PVD بزوايا أشعل النار الإيجابية. توفر هذه مقاومة تآكل ممتازة مع تقليل قوى القطع.
عند التصنيع الحديد الزهر، حدد إدخالات ذات حواف قطع أقوى وربما طبقات سيراميك لتحمل الطبيعة الكاشطة للمادة.
ل الفولاذ المقاوم للصدأ، استخدم إدخالات ذات طبقات طلاء متخصصة مثل TiAlN التي تقاوم درجات الحرارة المرتفعة وتوفر التشحيم. يجب أن يشتمل إعداد الحافة على شحذ خفيف لمنع التقطيع المبكر.
الألومنيوم والمواد الناعمة الأخرى تعمل بشكل أفضل مع إدخالات حادة مصقولة للغاية مع زوايا مشط كبيرة وطلاءات متخصصة لمنع تكوين الحواف المتراكمة.
تذكر أن تقوم بفحص الإدخالات بانتظام بحثًا عن التآكل والتلف. حتى الرقائق الصغيرة يمكن أن تؤثر على جودة الثقب وتؤدي إلى فشل الأداة.
تحسين معلمات القطع (السرعة، معدلات التغذية)
إن العثور على المكان المثالي لقطع المعلمات يمكن أن يؤدي إلى فشل أو فشل عملية الحفر على شكل حرف U. التوازن هو المفتاح لتحقيق الإنتاجية وعمر الأداة.
سرعة قطع تختلف التوصيات حسب المادة:
- الفولاذ الطري: 80-120 م/دقيقة
- الفولاذ المقاوم للصدأ: 50-70 م/دقيقة
- الحديد الزهر: 60-100 م/دقيقة
- Aluminum alloys: 150-250 m/min
معدلات الأعلاف should be adjusted based on hole diameter and material hardness. As a starting point:
- Small holes (under 20mm): 0.05-0.10 mm/rev
- Medium holes (20-30mm): 0.10-0.15 mm/rev
- Large holes (over 30mm): 0.15-0.25 mm/rev
When drilling deeper holes, consider a variable feed rate approach. Start with a lower feed to establish the hole, then increase to the recommended value once stabilized.
Monitor قوى القطع during operation. Excessive force indicates potential problems with insert selection or cutting parameters. Modern CNC machines can provide load value feedback to help optimize your process.
Coolant Considerations And Setup Recommendations
يؤثر تطبيق سائل التبريد المناسب بشكل كبير على أداء مثقاب U وعمر الأداة. يعد توصيل سائل التبريد الداخلي أمرًا ضروريًا لإخلاء الشريحة بكفاءة والتحكم في درجة الحرارة.
نوصي باستخدام مبرد عالي الضغط (الحد الأدنى 20 بار) يتم توجيهه عبر القنوات الداخلية للأداة. وهذا يضمن وصول سائل التبريد إلى منطقة القطع بشكل فعال، خاصة في الثقوب العميقة.
ل اختيار نوع المبرد:
- مستحلبات قابلة للذوبان في الماء (5-10%): جيدة لمعظم التطبيقات العامة
- المبردات الاصطناعية: ممتازة للعمليات عالية السرعة
- المبردات ذات الأساس الزيتي: أفضل للمواد التي يصعب تصنيعها
توريد المبرد يجب أن تكون مستمرة وغير متقطعة خلال دورة الحفر بأكملها. يمكن أن يتسبب أي انقطاع في حدوث تلف فوري للمدخل بسبب الصدمة الحرارية.
بالنسبة للحفر العميق، قم بتنفيذ أ دورة الحفر بيك مع التراجع الكامل لمسح الرقائق بشكل دوري. وهذا يمنع تعبئة الرقائق ويقلل من درجات حرارة القطع.
تذكر أن تقوم بصيانة نظام التبريد الخاص بك بانتظام. قم بتنظيف المرشحات وفحص مستويات التركيز ومنع نمو البكتيريا لضمان الأداء المتسق وإطالة عمر الأداة.
الصيانة واستكشاف الأخطاء وإصلاحها

تعد الصيانة المناسبة لمثاقب U أمرًا ضروريًا لزيادة عمر الأداة إلى أقصى حد وضمان الأداء المتسق. دعنا نستكشف كيفية الحفاظ على مثقاب U الخاص بك في أفضل حالة وحل المشكلات الشائعة.
أنماط التآكل الشائعة وأسبابها
هل لاحظت أن مثقاب U الخاص بك لا يعمل كما كان من قبل؟ إدراج ارتداء هي واحدة من أولى العلامات التي تشير إلى الحاجة إلى الصيانة. تشمل أنماط التآكل الأكثر شيوعًا ما يلي:
- ارتداء الجناح: يظهر كشريط متآكل على طول حافة القطع، وينتج عادةً عن الاحتكاك بين الأداة وقطعة العمل
- ارتداء الحفرة: أشكال على وجه أشعل النار من إدراجات بسبب ارتفاع درجات حرارة القطع
- حافة مدمجة: تلتصق المادة بحافة القطع، مما يؤدي إلى تدهور تشطيب السطح
غالبًا ما يكون القطع بسرعات مفرطة هو السبب وراء تآكل الشفرة المبكر. لقد وجدنا أن تشغيل مثقاب U بنسبة 20-30% أعلى من السرعات الموصى بها يمكن أن يقلل من عمر الإدخال بمقدار النصف.
يمكن أن يؤدي استخدام تدفق سائل التبريد غير المناسب أيضًا إلى حدوث تلف حراري للمدخلات. يظهر هذا على شكل تغير في اللون على سطح الشفرة ويؤدي إلى فشل سريع.
جدول الصيانة الوقائية
ما هو أفضل طريقة للحفاظ على تشغيل مثقاب U بسلاسة؟ اتبع جدول الصيانة هذا:
المهام اليومية:
- تنظيف تراكم الرقائق من المزامير والإدراج
- التحقق من وجود السحابات فضفاضة
- فحص حواف القطع بحثًا عن أي ضرر
المهام الأسبوعية:
- ضع الزيت الخفيف على الأجزاء الميكانيكية
- تحقق من تدفق سائل التبريد وتركيزه
- فحص مشاكل المحاذاة
المهام الشهرية:
- التفكيك الكامل والتنظيف الشامل
- تحقق من جميع أدوات التثبيت باستخدام مفتاح عزم الدوران
- استبدل المكونات البالية
تذكر أن تسجل استخدام الأداة! نوصي بتتبع ساعات التشغيل للتنبؤ بعمر الإدخال بدقة. تدوم معظم الشفرات الطرفية ما بين 30 إلى 50 ثقبًا في الفولاذ قبل أن تحتاج إلى الاستبدال، بينما تدوم الشفرات المركزية عادةً لفترة أطول بنسبة 15-25%.
دليل حل المشكلات للمشكلات الشائعة
هل مثقاب U الخاص بك يسبب لك المتاعب؟ فيما يلي كيفية إصلاح المشكلات الأكثر شيوعًا:
الثرثرة والاهتزاز
- السبب: عدم كفاية التثبيت، والتراكم الزائد
- الحل: ضمان تثبيت قطع العمل بشكل صارم وتقليل تمديد الأداة
الانتهاء من حفرة سيئة
- السبب: إدخالات باهتة أو إدخال غير مناسب للمقاعد
- الحل: استبدل الإدخالات أو قم بتنظيف جيوب الإدخال جيدًا
تجول الحفر
- السبب: ثقب تجريبي غير مناسب أو تآكل غير متساوٍ للمدخل
- الحل: الحفر المسبق باستخدام الحفر الموضعي والتحقق من تماثل الإدخال
الضوضاء المفرطة
- السبب: أدخل التقطيع أو المكونات السائبة
- الحل: استبدل الإدخالات التالفة وأحكم ربط كافة التوصيلات
المثاقب على شكل حرف U ليست مناسبة للمواد الناعمة مثل البرونز الأرجواني أو الألومنيوم الناعم لأن هذه المواد يمكن أن تلتصق بحواف القطع. بالنسبة لهذه المواد، نوصي بمثاقب متخصصة ذات أشكال هندسية مختلفة.
تحليل التكلفة والعائد: تدريبات U مقابل. الخيارات التقليدية
عند مقارنة تدريبات U بخيارات الحفر التقليدية، يجب مراعاة العديد من العوامل المالية وعوامل الأداء. دعنا نستكشف الجوانب الاقتصادية، والقيمة طويلة المدى، وتحسينات الإنتاجية لمساعدتك على اتخاذ قرار مستنير بشأن احتياجات المعالجة الخاصة بك.
اعتبارات الاستثمار الأولية
تتطلب تدريبات U عادةً استثمارًا أوليًا أعلى من تدريبات HSS (الصلب عالي السرعة) التقليدية. قد يكلف نظام الحفر U عالي الجودة ما بين 200 إلى 500 دولار أمريكي للحامل، بالإضافة إلى 15 إلى 30 دولارًا أمريكيًا لكل إدخال قابل للاستبدال، بينما قد يتكلف مثقاب HSS ما بين 20 إلى 50 دولارًا فقط.
مقارنة التكلفة الأولية:
| نوع الحفر | تكلفة الأداة الأولية | تكاليف إضافية |
|---|---|---|
| يو الحفر | 200-500 دولار (حامل) | 15-30 دولارًا لكل إدخال |
| حفر الأحرار | 20-50 دولارًا | إعادة الطحن (5-15 دولارًا) |
لماذا تدفع أكثر في البداية؟ عرض التدريبات U إدراجات قابلة للاستبدال والتي يمكن تغييرها بسرعة، مما يقلل من وقت التوقف عن العمل. أنت تستثمر في نظام بدلاً من أداة ذات استخدام واحد.
بالنسبة للمحلات التجارية التي تعمل بآلات متعددة، تتضاعف هذه التكلفة الأولية، مما يجعل تخطيط الميزانية أمرًا بالغ الأهمية.
حسابات عائد الاستثمار على المدى الطويل
لقد وجدنا أن تدريبات U غالبًا ما تحقق عائدًا أفضل على الاستثمار بمرور الوقت على الرغم من ارتفاع التكاليف الأولية. تصميم الإدخال القابل للاستبدال يعني أنك تقوم فقط بتغيير حواف القطع، وليس الأداة بأكملها.
يمكن لمثقاب U النموذجي معالجة 50 إلى 100 ثقب قبل الحاجة إلى استبدال الإدخال، بينما قد يحتاج مثقاب HSS إلى إعادة الطحن بعد 20 إلى 30 ثقبًا في مواد مماثلة.
مثال لحساب التكلفة السنوية:
- 1000 ثقب شهريًا في الفولاذ
- U Drill: الأولي 300 دولار أمريكي + (25 دولارًا × 12 تغييرات في الإدخال) = 600 دولار أمريكي في السنة
- تمرين HSS: الأولي 40 دولارًا أمريكيًا + (10 دولارات × 50 عملية إعادة طحن) = 540 دولارًا أمريكيًا في السنة
يصبح الفرق الطفيف في التكلفة أكثر ملاءمة لتدريبات U عند الأخذ في الاعتبار:
- تقليل وقت توقف الماكينة (تستغرق تغييرات الإدخال 3-5 دقائق مقابل 15-20 دقيقة تتغير الأداة)
- جودة الثقب المتسقة (لا يوجد تدهور بين عمليات إعادة الطحن)
- إدارة أقل للمخزون (عدد أقل من الأدوات المطلوبة)
تحسينات الإنتاجية والجودة (مع البيانات)
تعمل تدريبات U على زيادة الإنتاجية بشكل كبير مع ارتفاع سرعات القطع والأعلاف. في حين أن مثقاب HSS يتم تشغيله عادةً عند 30-50 قدم سطحي في الدقيقة) من الفولاذ، يمكن أن تعمل مثاقيب U بسرعة 300-500 قدم سطحي في الدقيقة.
مقارنة الأداء:
- وقت الحفر: أ1″ القطر، 2″ يستغرق الثقب العميق في الفولاذ حوالي 45 ثانية باستخدام HSS مقابل 8 ثوانٍ باستخدام مثقاب U
- الأداة الحياة: 20-30 فتحة (HSS) مقابل 50-100 فتحة لكل حافة (مثقاب U)
- جودة الثقب: تنتج المثاقب U حجم ثقب أكثر اتساقًا (±0.001″ مقابل ±0.003″ مع الأحرار)
في دراسة حالة حديثة، قام أحد مصانع التصنيع بتقليل وقت الدورة بنسبة 76% بعد التحول من HSS إلى مثقاب U لتشغيل إنتاج يبلغ 5000 قطعة.
وتعني تحسينات الجودة أيضًا عمليات أقل ثانوية مثل التوسيع أو الثقب، مما يؤدي إلى تقليل التكاليف وتحسين الإنتاجية.
الاتجاهات المستقبلية في تكنولوجيا الحفر U

تستمر تكنولوجيا الحفر U في التطور بسرعة مع وجود ابتكارات مثيرة في الأفق. يركز المصنعون على التصميمات الأكثر ذكاءً والممارسات الأكثر استدامة تعزيز الأداء القدرات التي ستعيد تشكيل كيفية تعاملنا مع عمليات الحفر.
توقعات نمو السوق (2023-2032)
من المتوقع أن يشهد سوق الحفر U نموًا كبيرًا خلال العقد المقبل. مشروع محللي الصناعة أ معدل النمو السنوي المركب (CAGR) بنسبة 5.8% من عام 2023 إلى عام 2032، مدفوعًا بزيادة الطلب في قطاعات الطيران والسيارات والتصنيع العام.
وتبرز مناطق آسيا والمحيط الهادئ، وخاصة الصين والهند، باعتبارها الأسواق الأسرع نموا بسبب التصنيع السريع. نتوقع أن تصل القيمة السوقية العالمية لحفر U تقريبًا 2.3 مليار دولار بحلول عام 2032.
تشمل عوامل النمو الرئيسية ما يلي:
- توسيع التصنيع الدقيق الصناعات
- زيادة الأتمتة في عمليات الإنتاج
- تزايد الطلب على حلول أكثر كفاءة لصنع الثقوب
تعمل العديد من الشركات المصنعة، بما في ذلك أدوات CNC المصنوعة من الكربيد الأسمنتي Wald (Jiaxing)، على توسيع قدراتها الإنتاجية لتلبية هذا الطلب المتزايد.
الابتكارات الناشئة وتحسينات التصميم
تشهد تقنية U Drill تطورات ملحوظة من شأنها تحسين الأداء وتعدد الاستخدامات بشكل كبير. التدريبات الذكية U مع أجهزة استشعار مدمجة يتم تطويرها لتوفير تعليقات في الوقت الفعلي حول ظروف القطع وتآكل الأدوات.
تشمل بعض الابتكارات المثيرة ما يلي:
- قدرات المواد المتعددة – أشكال هندسية جديدة ومتطورة يمكنها معالجة مواد متعددة بكفاءة دون تغيير الأدوات
- زيادة نسب العمق إلى القطر – تجاوز النطاق التقليدي 1.5-3.0 إلى 5.0 وما فوق
- أنظمة تبريد متطورة – قنوات توصيل سائل التبريد فائقة الدقة تقلل توليد الحرارة بنسبة تصل إلى 40%
We’re also seeing the integration of AI-powered systems that automatically adjust cutting parameters based on material properties and hole specifications. This allows for optimized performance regardless of the operator’s experience level.
اعتبارات الاستدامة
Environmental concerns are driving significant changes in U drill manufacturing and usage. New eco-friendly coatings are replacing traditional options, reducing the need for harmful chemicals in the production process.
Material efficiency is improving through:
- Recyclable carbide inserts
- Longer-lasting tool bodies
- تقليل استهلاك الطاقة أثناء التصنيع
Many manufacturers are adopting cradle-to-cradle design principles, creating U drills with components that can be easily separated for recycling at end-of-life. This approach has reduced waste by up to 30% in early-adopting companies.
نحن نشهد أيضًا أنظمة تبريد أكثر كفاءة تستخدم سوائل أقل بنسبة تصل إلى 60% مع الحفاظ على الأداء أو تحسينه. لا تقلل هذه الأنظمة من التأثير البيئي فحسب، بل تقلل أيضًا من تكاليف التشغيل للمستخدمين النهائيين.


