

Runājot par apstrādes precizitāti, sapratni karbīda rīvētājs ātrumam un padevei ir izšķiroša nozīme. Pareiza šo parametru noteikšana var ievērojami uzlabot jūsu veiktspēju un kalpošanas laiku rīvētāji, kas nodrošina vienmērīgāku darbību un labākus kopējos rezultātus. Neatkarīgi no tā, vai esat pieredzējis mašīnists vai tikai sāciet darbu, zinot piemērotos rīvēšanas ātrumus un padeves, var būt liela nozīme.
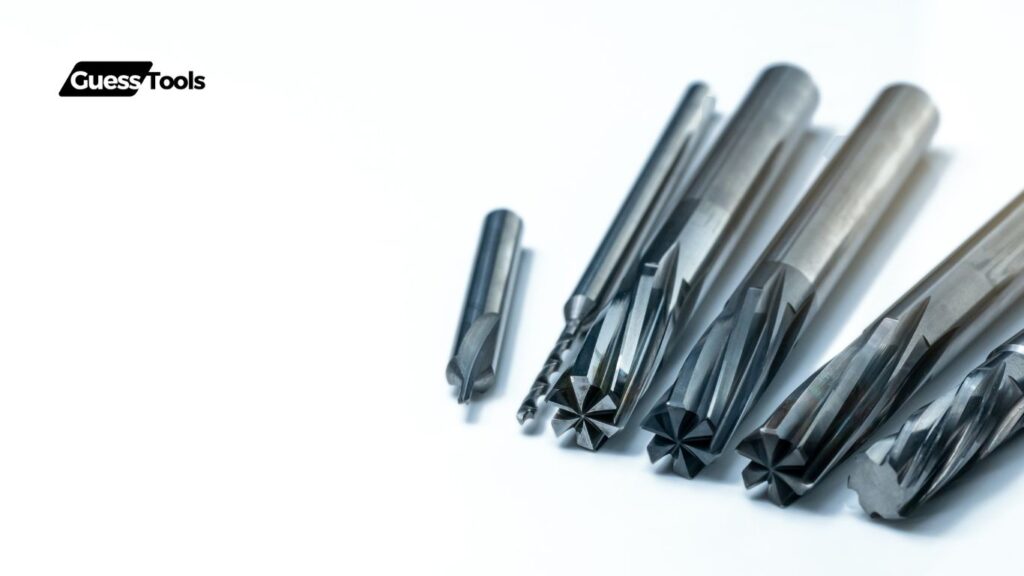
Rīvēšana ir būtiska darbība, kas uzlabo urbšanas radīto caurumu precizitāti un apdari. Pareizais ātrums un padeve nodrošina izcilu virsmas apdari un instrumenta integritāti. Factors like machine capability, tooling rigidity, and coolant application can all affect these parameters. Using the recommended guidelines can help us optimize our reaming operations and avoid costly mistakes.
Šajā emuāra ziņojumā mēs izpētīsim dažādus ātruma un padeves ieteikumus karbīda rīvēm, pamatojoties uz nozares ieskatiem un praktiskiem piemēriem. Līdz beigām mēs ceram nodrošināt jūs ar zināšanām, lai uzlabotu jūsu apstrādes procesus un pieņemtu pārdomātus lēmumus nākamajā projektā.
Izpratne par karbīda rīvēm
Karbīda rīves ir svarīgi apstrādes instrumenti, kas piedāvā īpašas priekšrocības salīdzinājumā ar citiem materiāliem, piemēram, HSS. Mēs izpētīsim, kas ir karbīda rīves, to veidi un pielietojums, kā arī to, kad labāk izvēlēties karbīdu, nevis citas iespējas.
Kas ir karbīda rīves un to priekšrocības salīdzinājumā ar HSS
Karbīda rīves ir griezējinstrumenti izgatavots no cieta materiāla, ko sauc par karbīdu. Šis materiāls ir pazīstams ar savu izturību un karstumizturību.
Karbīda rīvmetēju priekšrocības:
- Ilgāks instrumenta kalpošanas laiks: Karbīda rīves kalpo ilgāk nekā HSS (ātrgaitas tērauda) instrumenti, bieži vien 2 līdz 3 reizes ilgāk.
- Lielāki griešanas ātrumi: Tie var darboties ar lielāku ātrumu, samazinot apstrādes laiku.
- Labāka apdares kvalitāte: Karbīda rīves nodrošina izcilu virsmas apdari, padarot tās ideāli piemērotas precīzam darbam.
Šīs priekšrocības padara karbīdu par vēlamo izvēli, ja apstrādes procesos ir nepieciešama precizitāte un efektivitāte.
Karbīda rīvmetēju veidi un to pielietojums
Karbīda rīves ir vairāku veidu, un katrs ir piemērots dažādiem uzdevumiem. Here are some common types:
- Cietā karbīda rīves: Vislabāk piemērots precīziem caurumiem cietos materiālos.
- Karbīda uzgaļi: Tiem ir karbīda uzgaļi, kas nodrošina izturību par zemāku cenu.
- Regulējamas rīves: Tie ļauj mums mainīt izmērus pēc vajadzības, elastīgi dažādiem lietojumiem.
Izplatītās lietojumprogrammas ietver:
- Apdares caurumi: Pareiza izmēra un gluduma sasniegšana dažādās apstrādātās daļās.
- Urbuma izmēra pielāgošana: Esošo atveru precīza pielāgošana.
- Speciālie priekšmeti: Īpaši dizaini, kur standarta rīves nevar ievietot.
Šie veidi nodrošina, ka mums ir īstais rīks pareizajam darbam, uzlabojot mūsu apstrādes iespējas.
Kad izvēlēties karbīdu, nevis citus urbšanas materiālus
Karbīda izvēle salīdzinājumā ar citiem materiāliem, piemēram, HSS vai instrumentu tēraudu, var būt atkarīga no vairākiem faktoriem. Here are a few key considerations:
- Materiāls, kas tiek apstrādāts: Cietākiem materiāliem karbīds nodrošina izcilu nodilumizturību.
- Ražošanas apjoms: Augstas ražošanas apstākļos ilgāks karbīda kalpošanas laiks var radīt izmaksu ietaupījumu.
- Nepieciešamais griešanas ātrums: Ja darbam nepieciešams liels ātrums, karbīda instrumenti var tikt galā ar to labāk, nezaudējot veiktspēju.
Kad izvēlēties karbīdu:
- Augsta precizitāte: Kad nepieciešamas smalkas pielaides.
- Stingri materiāli: Metāliem un sakausējumiem, ar kuriem ir grūti strādāt.
- Augsti ražošanas rādītāji: Vidēs, kur laiks ir nauda.
Izprotot šos punktus, mēs varam izdarīt apzinātu izvēli par pareizo rīves materiālu mūsu īpašajām vajadzībām.
Kritiskie faktori, kas ietekmē veiktspēju
Izmantojot karbīda rīves, to veiktspēju ietekmē vairāki galvenie faktori. Šo elementu izpratne palīdz mums sasniegt labākus rezultātus un izvairīties no problēmām apstrādes laikā. Here, we will explore material hardness, instrumenta ģeometrija, mašīnas stingrība un svarīgums dzesēšanas šķidrums.
Materiāla cietības apsvērumi
Rīpējamā materiāla cietība būtiski ietekmē veiktspēju. Cietākiem materiāliem mums ir jāpielāgo ātrums un padeves ātrums. Lēnāks ātrums var palīdzēt novērst instrumenta nodilumu vai bojājumus.
Ieteicamie ātrumi:
- Mīkstie metāli: 200-500 RPM
- Vidēji metāli: 100-300 RPM
- Cietie metāli: 50-150 RPM
Pareiza ātruma un padeves kombinācijas izvēle palīdz saglabāt instrumenta kalpošanas laiku un uzlabot virsmas apdari. Jāņem vērā arī mūsu materiāla īpašās īpašības. Tas ietver tā stiepes izturību un siltumvadītspēju, kas var ietekmēt kopējo veiktspēju.
Instrumenta ģeometrija un tās ietekme
Mūsu karbīda rīves ģeometrijai ir izšķiroša nozīme, cik efektīvi tas griež. Svarīgas ir tādas funkcijas kā flautas dizains, leņķis un diametrs.
Galvenie instrumenta ģeometrijas aspekti:
- Flautas dizains: Ietekmē skaidu noņemšana un dzesēšanas šķidruma plūsma.
- Griešanas malas leņķis: Ietekmē griešanas efektivitāti.
- Diametrs: Lielāki diametri var noņemt vairāk materiāla, taču var būt nepieciešams atšķirīgs ātrums un padeve.
Using the right tool geometry for the job can enhance performance. Piemēram, dziļākas flautas ir labākas, lai nodrošinātu augstu materiāla noņemšanas ātrumu, savukārt stingrākas viļņas ir piemērotas precīziem uzdevumiem.
Mašīnas stingrības prasības
Mūsu CNC mašīnas stingrība ietekmē apstrādes stabilitāti un precizitāti. Stingrāka iestatīšana palīdz novērst vibrāciju griešanas procesā, kas var izraisīt sliktu apdari un instrumenta nodilumu.
Faktori, kas jāņem vērā:
- Mašīnas stāvoklis: Pārliecinieties, ka tas ir labi uzturēts.
- Armatūras stabilitāte: Izmantojiet skavas, kas droši notur apstrādājamo priekšmetu.
- Instrumentu turētāja kvalitāte: Uzticams turētājs efektīvi slāpē vibrācijas.
Lielāka stingrība nodrošina lielāku ātrumu un padevi, uzlabojot produktivitāti. Mums regulāri jāpārbauda mūsu mašīnas stāvoklis, lai tā būtu vislabākajā formā.
Dzesēšanas šķidruma un eļļošanas labākā prakse
Pareiza dzesēšanas šķidruma un eļļošanas izmantošana ir ļoti svarīga veiksmīgai rīvēšanas darbībai. Dzesēšanas šķidrums palīdz samazināt siltumu, nomazgāt skaidas un pagarināt instrumenta kalpošanas laiku.
Dzesēšanas šķidruma lietošanas labākā prakse:
- Dzesēšanas šķidruma veids: Izvēlieties, pamatojoties uz materiāla īpašībām.
- Pieteikšanās metode: Plūdu vai miglas dzesēšana var būt efektīva.
Izmantojot pārāk maz dzesēšanas šķidruma, var palielināties nodilums, savukārt pārāk daudz var radīt putas, samazinot efektivitāti. Izpratne par dzesēšanas šķidruma pareizu uzklāšanu var ievērojami uzlabot veiktspēju un novērst pārkaršanu.
Optimālo parametru aprēķināšana
Pareizo ātrumu un padeves atrašana karbīda rīvēm var mainīt mūsu darba efektivitāti. Aprēķinot optimālie parametri, mēs varam nodrošināt labāku instrumenta veiktspēju un ilgāku instrumenta kalpošanas laiku. Let’s break down the essential calculations.
Ātruma aprēķināšanas formula ar piemēriem
Lai aprēķinātu griešanas ātrums (SFM), mēs izmantojam formulu:
RPM = (SFM × 3,82) / rīka diametrs (collas)
Pieņemsim, ka mēs vēlamies izmantot karbīda rīvi ar diametru 0,5 collas un mērķa griešanas ātrumu 100 SFM. Plugging in the numbers gives us:
[ RPM = (100 reizes 3,82) / 0,5 aptuveni 764 RPM]
Dažādiem materiāliem ieteicamā SFM atšķiras. Piemēram:
- Alumīnijs: 200 SFM
- Nerūsējošais tērauds: 60 SFM
- Titāns: 40 SFM
Apgriezienu skaita aprēķināšana, pamatojoties uz šiem ātrumiem, palīdz mums atrasties konkrētajam uzdevumam pareizajā diapazonā.
Padeves ātruma noteikšana dažādiem scenārijiem
Barības ātrums ietekmē materiāla noņemšana un virsmas apdari. We can determine it with this formula:
Padeves ātrums (IPM) = RPM × skaidu slodze × zobu skaits
Here’s a practical example. Pieņemsim, ka mums ir:
- RPM: 764 (aprēķināts no iepriekšējās sadaļas)
- Šķembu slodze: 00,004 collas (parasti karbīda rīvēm)
- Zobu skaits: 2
Izmantojot formulu:
[ Padeves ātrums = 764 × 0,004 × 2 = 6,112 IPM]
Šķembu slodzes pielāgošana, pamatojoties uz tādiem faktoriem kā materiāls un instrumentu stāvoklis, var mums palīdzēt optimizēt padeves ātrumu, lai iegūtu vislabāko rezultātu.
Kā pielāgoties īpašām situācijām
Sometimes, we face unique situations that require adjustments. Šeit ir daži faktori, kas jāņem vērā:
- Materiāla veids: Mīkstākiem materiāliem var būt nepieciešams lielāks padeves ātrums, bet mazāks ātrums.
- Instrumenta stāvoklis: Lai izvairītos no turpmākiem bojājumiem, nolietotam instrumentam var būt nepieciešams lēnāks ātrums un samazināts padeves ātrums.
- Griešanas dziļums: Dziļāki griezumi var izraisīt paaugstinātu karstumu, tāpēc mums vajadzētu samazināt ātrumu, lai novērstu instrumenta nodilumu.
Vienmēr paturot prātā šos faktorus, mēs varēsim precīzi pielāgot mūsu parametrus konkrētiem scenārijiem.
Interaktīvā kalkulatora atsauce (ja attiecas uz jūsu platformu)
Ja jūsu platforma atbalsta rīkus, iesakām izmantot interaktīvu ātruma un plūsmu kalkulatoru. Many tools let us input parameters such as:
- Materiāla veids
- Instrumenta diametrs
- Vēlamā apdares kvalitāte
Šie kalkulatori var ātri nodrošināt optimālus RPM un padeves ātrumss, pamatojoties uz ievades datiem. Tehnoloģiju izmantošana racionalizē mūsu procesu un nodrošina, ka mēs pieņemam pārdomātus lēmumus, veicot katru rīvēšanas uzdevumu.
Visaptverošas ātruma un padeves diagrammas

Izvēloties pareizos ātrumus un padeves karbīda rīvēm, jāņem vērā dažādi faktori. Mūsu diagrammas koncentrējas uz materiālu veidi, diametra izmēri un īpašas lietojumprogrammas to ensure we get it right. Sadalīsim to katrai svarīgai sadaļai.
Materiāliem specifiski ieteikumi (sakārtoti pēc materiālu grupām)
Dažādiem materiāliem ir nepieciešams atšķirīgs ātrums un padeve. Šeit ir pamata saraksts:
- Tērauds: 100–150 SFM (virsmas pēdas minūtē), 0,002–0,006 IPR (collas vienā revolūcijā)
- Alumīnijs: 300-600 SFM, 0,005-0,01 IPR
- Čuguns: 100-200 SFM, 0,003-0,007 IPR
- Plastmasa: 200-400 SFM, 0,005-0,01 IPR
Pareiza ātruma izmantošana var palīdzēt novērst instrumenta nodilumu un panākt vienmērīgu apdari. Lai iegūtu labākus rezultātus, vienmēr pārskatiet tādas īpašības kā cietība un stiepes izturība.
Diametra regulējumi
Rvēres diametram ir nozīme ātruma un padeves noteikšanā. Lielākiem diametriem bieži ir jāpielāgo, jo palielinās griešanas malas garums. Šeit ir daži padomi:
- Small Reamers (Less than 0.25 inch): Use higher speeds, around 150-200 SFM.
- Medium Reamers (0.25 to 1 inch): Target speeds between 100-150 SFM.
- Large Reamers (Over 1 inch): Use lower speeds, around 50-100 SFM.
Higher feed rates are often suitable for larger tools, while smaller cutters require more precision and slower feeds. Adjust as necessary based on the specific application.
Application-Specific Modifications
In some cases, our applications may need specific modifications. Here’s how we can adapt our speeds and feeds:
- Through Holes: Generally, use higher speeds and feeds to speed up the process.
- Blind Holes: Use slower speeds to protect the cutting edges and ensure a smooth finish.
- Deep Holes: Consider coolant application and modify feeds to manage heat.
Noteiktām lietojumprogrammām var būt nepieciešams arī vairāk zobu uz rīves, lai nodrošinātu lielāku efektivitāti. Vienmēr pārbaudiet pielāgojumus atbilstoši mūsu īpašajām vajadzībām.
Īsā rokasgrāmata izplatītām lietojumprogrammām
Šeit ir vienkārša tabula, kas mums palīdzēs ātri veikt pielāgojumus:
| Pieteikums | Materiāls | Ātrums (SFM) | Plūsma (IPR) |
|---|---|---|---|
| Vispārējā tērauda griešana | Tērauds | 100-150 | 0.002-0.006 |
| Alumīnija apdare | Alumīnijs | 400-600 | 0.005-0.01 |
| Precīzijas urbšana | Čuguns | 150-200 | 0.003-0.007 |
| Plastmasas rīvēšana | Plastmasa | 250-400 | 0.005-0.01 |
Šajā tabulā ir sniegta ātra uzziņa par izplatītākajiem materiāliem un to ātruma/padeves iestatījumiem. Ievērojot šīs vadlīnijas, mēs varam ievērojami uzlabot mūsu apstrādes darbības un instrumenta kalpošanas laiku.
Traucējummeklēšana un veiktspējas optimizācija
Aplūkojot problēmu novēršanu un karbīda rīvripu veiktspējas optimizēšanu, ir vairākas galvenās jomas, kurām jāpievērš uzmanība. Tas ietver kopīgu problēmu noteikšanu, diagnostiku instrumentu nodilums, uzlabojas virsmas apdareun pārvaldīt mikroshēmu kontrole efektīvi.
Identifying And Solving Common Reaming Problems
Bieži sastopamās problēmas ar rīvēšanu bieži rodas nepareizas iestatīšanas vai darbības dēļ. Here are some problems to watch for:
- Pārāk liels instrumenta diametrs: Ja instrumenta diametrs ir pārāk liels, tas var izraisīt pārmērīgu griešanas spēki. Tas noved pie sliktas virsmas apdares un īsāka instrumenta kalpošanas laika.
- Excessive Cutting Speed/Feed: Liels ātrums var izraisīt vibrācijas vai pļāpāšanu. Ātruma uzturēšana ieteicamajos diapazonos palīdz uzlabot precizitāti. We recommend checking the manufacturer’s data for optimal settings.
- Spindle or Tool Runout: nepareiza izlīdzināšana var būtiski ietekmēt koncentriskumu. Pārliecinieties, vai vārpsta ir pareizi izlīdzināta, lai samazinātu noplūdi un uzlabotu veiktspēju.
- Short Cutting Chamfer: A chamfer that is too short may not guide the tool properly. Make sure the chamfer is suitable for the material being machined.
Tool Wear Diagnosis And Prevention
Instrumenta nodiluma uzraudzība ir ļoti svarīga veiktspējas uzturēšanai. Šeit ir daži veidi, kā to diagnosticēt un novērst:
- Vizuāla pārbaude: Meklējiet nodiluma pazīmes, piemēram, noslīpētas malas vai blāvas virsmas. Regularly inspect your tools and replace them as necessary.
- Squealing Noises: If we hear a squeal during operation, it often indicates issues with speed or feed rates. Adjusting these can prevent further damage.
- Chip Examination: Analyzing the chips produced can offer insights. Dark or burnt chips indicate high temperatures, often from excessive speed.
- Cooling Systems: Use proper cooling techniques to extend tool life. This includes using coolants or lubricants that suit the machining process.
Surface Finish Improvement Techniques
Achieving a superior surface finish can be a game-changer. Here are methods to enhance it:
- Feed Rate Adjustments: Slower feed rates can improve surface finish. Finding the right balance between speed and feed is essential.
- Jaunākās malas ģeometrija: Izvēloties rīves ar atbilstošu ģeometriju, var uzlabot apdares kvalitāti. Meklējiet tos, kas paredzēti jūsu konkrētajam materiālam.
- Regulāras rīku izmaiņas: Worn tools tend to produce rough finishes. Regulāri nomainot instrumentus, kad ir manāms nodilums, tiek saglabāta augsta kvalitāte.
- Apstrādes parametri: Vienmēr ievērojiet ražotāja ieteikumus. Konkrētu parametru ievērošana var nodrošināt labākus rezultātus.
Mikroshēmu kontroles stratēģijas
Efektīva mikroshēmu kontrole ir ļoti svarīga drošībai un efektivitātei. Here are some strategies:
- Mikroshēmas izmēra uzraudzība: Keep an eye on chip sizes. Larger chips can indicate a problem. Ideāls izmērs palīdz novērst aizsērēšanu un uzlabo evakuāciju.
- Dzesēšanas šķidruma lietošana: Pareiza dzesēšanas šķidruma lietošana var palīdzēt noņemt skaidas. Tas uztur darba zonu tīru un uztur stabilu temperatūru.
- Optimāli griešanas leņķi: Izmantojot pareizos griešanas leņķus, skaidas var novirzīt prom no griešanas vietas. This lowers the chance of re-cutting chips.
- Regulāra tīrīšana: Uzturot darba zonu tīru, tiek novērsti traucējumi rīvēšanas laikā. Regulāra apkope uzlabo vispārējo veiktspēju.
Koncentrējoties uz šīm jomām, mēs varam optimizēt rīvēšanas procesus, uzlabojot mūsu apstrādes uzdevumu efektivitāti un kvalitāti.
Uzlabotas metodes un lietojumprogrammas nozarē
Karbīda rīvēšanas pasaulē uzlabotas metodes un īpaši nozares pielietojumi ir būtiski, lai uzlabotu efektivitāti un produktu kvalitāti. Sīkāk apskatīsim, kā dažādās nozarēs tiek maksimāli palielināta karbīda rīvmetēju veiktspēja.
Aviācijas, automobiļu un precīzās ražošanas gadījumu izpēte
Aviācijas un kosmosa nozarē ļoti svarīgas ir precīzas pielaides. Pētījums parādīja, ka, izmantojot karbīda rīves ar īpašiem RPM iestatījumiem, caurumu precizitāte uzlabojās par 30%. Tāpat automobiļu rūpniecība gūst labumu no pielāgotām padevēm, ievērojami samazinot cikla laiku. Piemēram, kāds automobiļu ražotājs ziņoja par 25% efektivitātes pieaugumu, pielāgojot padeves ātrumu, pamatojoties uz reāllaika atgriezenisko saiti ar instrumentiem. In precizitātes ražošana, uzņēmumi bieži izmanto karbīda rīves, lai uzturētu kvalitāti lielos ražošanas periodos, demonstrējot instrumenta daudzpusību šajās svarīgajās jomās.
Augstas veiktspējas rīvēšanas stratēģijas
Mēs varam īstenot vairākas stratēģijas augstas veiktspējas rīvēšana. Konsekventi RPM iestatījumi ir vitāli svarīgi. Piemēram, strādājot ar aptuveni 1800 apgr./min., tiek palielināta efektivitāte, nemazinot kvalitāti. Savienojot to ar 0,002–0,004 collu padevi uz vienu zobu, tiek optimizēta skaidu noņemšana. Turklāt augstas kvalitātes smērvielu izmantošana var samazināt berzi, nodrošinot vienmērīgāku darbību. Pielāgošanas stratēģijas based on material properties is essential. Cietākiem materiāliem mums var būt nepieciešams lēnāks ātrums, lai novērstu instrumentu nodilumu. Šī pielāgotā pieeja nodrošina maksimālu efektivitāti katram unikālajam lietojumam.
Instrumenta kalpošanas laika maksimizēšanas paņēmieni
Lai maksimāli palielinātu karbīda rīves kalpošanas laiku, jāapsver vairākas metodes. Regulāra apkope is key; Regulāra nodiluma pārbaude var novērst priekšlaicīgas kļūmes. Pareizu dzesēšanas metožu ieviešana palīdz samazināt termisko deformāciju, kas var saīsināt instrumenta kalpošanas laiku. Izmantojot kvalitatīvu dzesēšanas šķidrumu, kas atbilst apstrādājamajam materiālam, darbība vēl vairāk uzlabojas. Jāatceras statistika, ka pareiza dzesēšanas šķidruma lietošana var pagarināt instrumenta kalpošanas laiku līdz pat 50%. Sekojot līdzi rīvēto caurumu skaitam, mēs varam izlemt, kad ir nepieciešama pārslīpēšana, lai saglabātu optimālu veiktspēju.
Izmaksu efektivitātes analīze
Izpratne par izmaksu efektivitāte karbīda rīvēm ir izšķiroša nozīme lēmumu pieņemšanā. Start by analyzing the izmaksas par vienu caurumu ražots. Aprēķinot kopējās instrumenta izmaksas, kas dalītas ar veiksmīgo urbumu skaitu, mēs varam gūt ieskatu rentabilitātē. Piemēram, dīkstāves laika samazināšana, izmantojot labāku padevi un ātrumu, var ievērojami samazināt darbības izmaksas. Turklāt ieguldījumi kvalitatīvos karbīda rīvējos sākotnēji var šķist dārgi, taču ilgtermiņā var ietaupīt naudu, jo tiek veikts mazāk nomaiņu un remontu.
Šo stratēģiju un ieskatu ieviešana var ievērojami uzlabot mūsu darbību un rezultātus dažādās nozarēs.
Nākotnes tendences karbīda rīvēšanas tehnoloģijā
As we look ahead in carbide reaming technology, several exciting trends are emerging. These advancements focus on improving efficiency, performance, and sustainability in machining processes. Izpētīsim dažus galvenos notikumus.
Jaunās pārklāšanas tehnoloģijas
Jauni pārklājumi maina karbīda rīvētāju spēli. Uzlaboti pārklājumi var palielināt instrumenta kalpošanas laiku un veiktspēju. Piemēram, Dimantam līdzīgs ogleklis (DLC) pārklājumi nodrošina paaugstinātu cietību un samazinātu berzi. Tas nodrošina lielāku griešanas ātrumu un ilgāku darbarīku kalpošanas laiku.
- Jauno pārklājumu priekšrocības:
- Paaugstināta izturība: Pagarina rīves kalpošanas laiku.
- Apakšējā berze: Uzlabo griešanas efektivitāti.
- Karstumizturība: Labi darbojas augstas temperatūras lietojumos.
Turklāt uzņēmumi eksperimentē ar daudzslāņu pārklājumi that combine several materials. Šie pārklājumi pielāgojas dažādiem materiāliem un apstrādes apstākļiem, uzlabojot daudzpusību. Attīstoties šīm tehnoloģijām, mēs varam sagaidīt vēl lielākus rīvēšanas darbību uzlabojumus.
Viedā apstrādes integrācija
Viedā apstrādes tehnoloģija ir vēl viena tendence, kas maina to, kā mēs izmantojam karbīda rīves. Līdz ar nozares 4.0 pieaugumu mēs redzam lielāku sensoru un datu analīzes integrāciju apstrādes procesos.
- Viedās apstrādes galvenās iezīmes:
- Prognozējošā apkope: Sensori var uzraudzīt instrumentu nodilumu un paredzēt, kad rīvripas ir jānomaina.
- Reāllaika korekcijas: Sistēmas var automātiski pielāgot ātrumu un padevi, pamatojoties uz griešanas apstākļiem.
- Datu vākšana: Datu vākšana palīdz optimizēt turpmākās darbības.
These advancements not only extend tool life but also improve overall process efficiency. By implementing smart technology, manufacturers can achieve better productivity and accuracy in reaming tasks.
Ilgtspējības apsvērumi
Sustainability is becoming crucial in manufacturing. As we look at future trends, the focus on eco-friendly practices in carbide reaming is intensifying. This includes the following:
- Recyclable Materials: Using materials that can be easily recycled after their life cycle ends.
- Reduced Waste: Techniques that minimize material waste during the machining process.
- Energy Efficiency: Developing machines and processes that consume less energy.
Ilgtspējība nav tikai tendence; tas ir būtiski ražošanas nākotnei. Uzņēmumi, kas pieņems šo praksi, gūs labumu ne tikai videi, bet arī piesaistīs augošu tirgu, kas novērtē videi draudzīgus produktus.
Šīs tendences liecina, ka karbīda rīvēšanas nākotni, visticamāk, iezīmēs jauninājumi, efektivitāte un atbildība.


