

Kada je u pitanju preciznost u mašinskoj obradi, razumevanje karbidni razvrtač brzina i pomaci su presudni. Ispravnost ovih parametara može značajno poboljšati performanse i životni vijek vašeg uređaja razvrtači, što rezultira glatkijim operacijama i boljim ukupnim rezultatima. Bilo da ste iskusan strojar ili tek počinjete, poznavanje odgovarajućih brzina i pomaka za razvrtanje može napraviti veliku razliku.
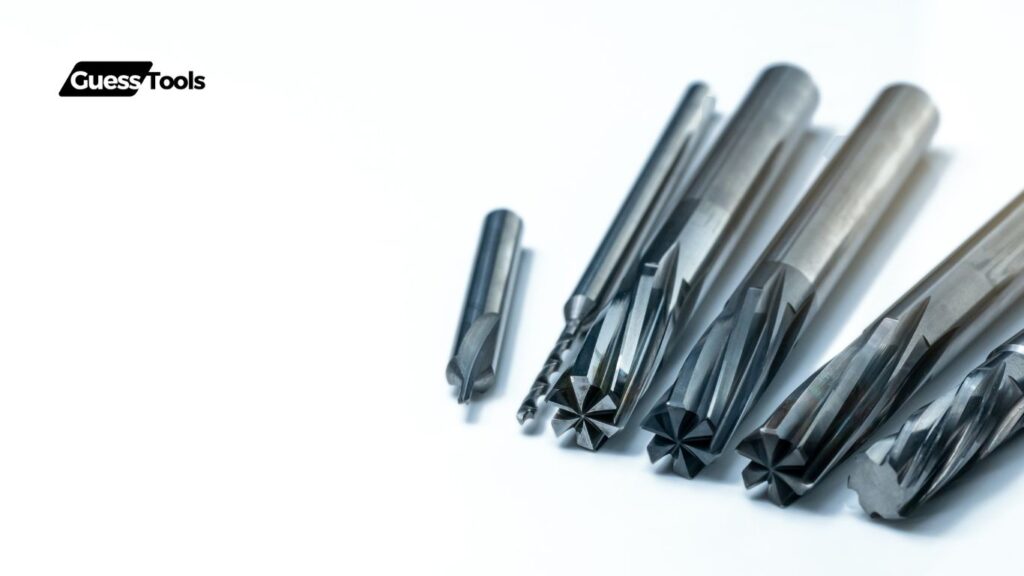
Razvrtanje je neophodna operacija koja poboljšava tačnost i završnu obradu rupa stvorenih bušenjem. Prave brzine i posmaci osiguravaju postizanje izvrsne završne obrade površine i održavanje integriteta alata. Faktori poput sposobnosti mašine, krutosti alata i primjene rashladne tekućine mogu utjecati na ove parametre. Korištenje preporučenih smjernica može nam pomoći da optimiziramo naše operacije razvrtanja i izbjegnemo skupe greške.
U ovom postu na blogu istražit ćemo različite preporuke za brzinu i dovod za razvrtače od karbida, na osnovu uvida u industriju i praktičnih primjera. Do kraja, nadamo se da ćemo vas opremiti znanjem za poboljšanje vaših procesa obrade i donošenje informiranih odluka u vašem sljedećem projektu.
Razumijevanje karbidnih razvrtača
Karbidni razvrtači su važni alati u mašinskoj obradi, nudeći posebne prednosti u odnosu na druge materijale kao što je HSS. Istražit ćemo šta su razvrtači od tvrdog metala, njihove vrste i primjene te kada je najbolje odabrati karbidne u odnosu na druge opcije.
Šta su karbidni razvrtači i njihove prednosti u odnosu na HSS
Karbidni razvrtači su Alati za rezanje napravljen od tvrdog materijala koji se zove karbid. Ovaj materijal je poznat po svojoj izdržljivosti i otpornosti na toplinu.
Prednosti karbidnih razvrtača:
- Duži vijek trajanja alata: Karbidni razvrtači traju duže od HSS alata (High-Speed Steel), često 2 do 3 puta duže.
- Veće brzine rezanja: Mogu raditi pri većim brzinama, smanjujući vrijeme obrade.
- Bolji kvalitet završne obrade: Karbidni razvrtači pružaju vrhunsku završnu obradu površine, što ih čini idealnim za precizan rad.
Ove prednosti čine karbid poželjnim izborom kada su tačnost i efikasnost potrebne u procesima obrade.
Vrste karbidnih razvrtača i njihova primjena
Karbidni razvrtači dolaze u nekoliko tipova, a svaki je pogodan za različite zadatke. Evo nekih uobičajenih tipova:
- Razvrtači od punog karbida: Najbolje za precizne rupe u tvrdim materijalima.
- Razvrtači sa karbidnim vrhom: Imaju vrhove napravljene od karbida, koji pružaju izdržljivost po nižoj cijeni.
- Podesivi razvrtači: Omogućuju nam promjenu veličine prema potrebi, fleksibilni za različite primjene.
Uobičajene aplikacije uključuju:
- Završne rupe: Postizanje prave veličine i glatkoće u različitim obrađenim dijelovima.
- Podešavanje veličine provrta: Fino prilagođavanje postojećih otvora.
- Specijaliteti: Specifični dizajni u koje standardni razvrtači ne mogu da stanu.
Ove vrste osiguravaju da imamo pravi alat za pravi posao, poboljšavajući naše mogućnosti obrade.
Kada odabrati karbid u odnosu na druge materijale za razvrtanje
Odabir karbida u odnosu na druge materijale kao što su HSS ili alatni čelik može ovisiti o nekoliko faktora. Evo nekoliko ključnih razmatranja:
- Materijal koji se obrađuje: Za tvrđe materijale, karbid pruža odličnu otpornost na habanje.
- Obim proizvodnje: U postavkama visoke proizvodnje, duži vijek trajanja karbida može dovesti do uštede troškova.
- Potrebna brzina rezanja: Ako posao zahtijeva velike brzine, karbidni alati mogu to bolje podnijeti bez gubitka performansi.
Kada odabrati karbid:
- visoka preciznost: Kada su potrebne fine tolerancije.
- Čvrsti materijali: Za metale i legure sa kojima je teško raditi.
- Visoke stope proizvodnje: U sredinama u kojima je vrijeme novac.
Razumijevanjem ovih tačaka možemo donijeti informirani izbor o pravom materijalu za razvrtanje za naše specifične potrebe.
Kritični faktori koji utiču na performanse
Kada koristite karbidne razvrtače, nekoliko ključnih faktora utiče na njihov učinak. Razumijevanje ovih elemenata pomaže nam da postignemo bolje rezultate i izbjegnemo izazove tokom obrade. Ovdje ćemo istražiti tvrdoću materijala, geometrija alata, krutost mašine i važnost rashladna tečnost.
Razmatranja materijalne tvrdoće
Tvrdoća materijala koji razvrtamo značajno utiče na performanse. Za tvrđe materijale, moramo prilagoditi našu brzinu i brzinu posmaka. Sporije brzine mogu pomoći u sprječavanju habanja ili oštećenja alata.
Preporučene brzine:
- Meki metali: 200-500 RPM
- srednji metali: 100-300 RPM
- tvrdi metali: 50-150 RPM
Odabir prave kombinacije brzine i posmaka pomaže u održavanju vijeka trajanja alata i poboljšanju završne obrade površine. Također trebamo uzeti u obzir specifična svojstva našeg materijala. To uključuje njegovu vlačnu čvrstoću i toplotnu provodljivost, što može uticati na ukupne performanse.
Geometrija alata i njen uticaj
Geometrija našeg karbidnog razvrtača igra ključnu ulogu u tome koliko efikasno seče. Značajke poput dizajna žljebova, kuta i promjera su važne.
Ključni aspekti geometrije alata:
- Dizajn flaute: Utječe uklanjanje strugotine i protok rashladne tečnosti.
- Ugao rezne ivice: Utiče na efikasnost rezanja.
- prečnik: Veći promjeri mogu ukloniti više materijala, ali mogu zahtijevati različite brzine i dodavanja.
Korištenje prave geometrije alata za posao može poboljšati performanse. Na primjer, dublje žljebove su bolje za visoke stope uklanjanja materijala, dok čvršće žljebove odgovaraju preciznim zadacima.
Zahtjevi za krutost mašine
Krutost naše CNC mašine utiče na stabilnost i tačnost obrade. Čvrsta postavka pomaže u sprečavanju vibracija tokom procesa rezanja, što može uzrokovati lošu završnu obradu i trošenje alata.
Faktori koje treba uzeti u obzir:
- Stanje mašine: Uvjerite se da je dobro održavan.
- Stabilnost učvršćenja: Koristite stezaljke koje sigurno drže radni komad.
- Kvalitet držača alata: Pouzdan držač efikasno prigušuje vibracije.
Veća krutost omogućava veće brzine i pomake, poboljšavajući produktivnost. Trebali bismo redovno provjeravati stanje naše mašine kako bismo je održali u vrhunskoj formi.
Najbolje prakse za rashladnu tečnost i podmazivanje
Korištenje odgovarajuće rashladne tekućine i podmazivanja je od vitalnog značaja za uspješne operacije razvrtanja. Rashladno sredstvo pomaže u smanjenju topline, ispiru strugotine i produžuje vijek trajanja alata.
Najbolje prakse za korištenje rashladne tekućine:
- Vrsta rashladne tečnosti: Birajte na osnovu svojstava materijala.
- Način primjene: Hlađenje poplavom ili maglom može biti efikasno.
Korištenje premalo rashladne tekućine može dovesti do povećanog habanja, dok previše može stvoriti pjenu, smanjujući učinkovitost. Razumijevanje pravilnog nanošenja rashladne tekućine može značajno poboljšati performanse i spriječiti pregrijavanje.
Izračunavanje optimalnih parametara
Pronalaženje pravih brzina i posmaka za razvrtače od tvrdog metala može promijeniti način na koji radimo efikasno. Izračunavanjem optimalni parametri, možemo osigurati bolje performanse alata i duži vijek trajanja alata. Hajde da razložimo osnovne proračune.
Formula za izračunavanje brzine sa primjerima
Da izračunam Brzina rezanja (SFM), koristimo formulu:
RPM = (SFM × 3,82) / Prečnik alata (inči)
Recimo da želimo koristiti karbidni razvrtač promjera 0,5 inča i ciljanu brzinu rezanja od 100 SFM. Uključivanjem brojeva dobijamo:
[ RPM = (100 \times 3.82) / 0.5 \approx 764 RPM ]
Za različite materijale, preporučeni SFM varira. na primjer:
- aluminijum: 200 SFM
- nehrđajući čelik: 60 SFM
- titanijum: 40 SFM
Izračunavanje broja obrtaja na osnovu ovih brzina pomaže nam da ostanemo u pravom rasponu za naš specifični zadatak.
Određivanje brzine protoka za različite scenarije
Brzina hrane utiče uklanjanje materijala i završnu obradu površine. Možemo to odrediti ovom formulom:
Brzina pomaka (IPM) = RPM × Opterećenje strugotine × Broj zubaca
Evo jednog praktičnog primjera. Pretpostavimo da imamo:
- RPM: 764 (izračunato iz prethodnog odjeljka)
- Opterećenje čipa: 0.004 inča (tipično za razvrtače od tvrdog metala)
- Broj zuba: 2
Koristeći formulu:
[ Brzina prijenosa = 764 × 0,004 × 2 = 6,112 IPM ]
Prilagođavanje našeg opterećenja strugotine na osnovu faktora kao što su materijal i stanje alata može nam pomoći da optimiziramo naše stope posmaka za najbolji rezultat.
Kako se prilagoditi za posebne situacije
Ponekad se suočavamo sa jedinstvenim situacijama koje zahtijevaju prilagođavanje. Evo nekoliko faktora koje treba uzeti u obzir:
- Vrsta materijala: Mekši materijali mogu zahtijevati veći protok, ali nižu brzinu.
- Stanje alata: Istrošeni alat može zahtijevati manje brzine i smanjene brzine pomaka kako bi se izbjegla daljnja oštećenja.
- Dubina rezanja: Dublji rezovi mogu dovesti do povećane topline, pa bi trebali smanjiti brzine kako bismo spriječili trošenje alata.
Uvijek imajući na umu ove faktore pomoći će nam da fino podesimo svoje parametre za specifične scenarije.
Referenca za interaktivni kalkulator (ako je primjenjivo za vašu platformu)
Ako vaša platforma podržava alate, preporučujemo korištenje interaktivnog kalkulatora brzina i feedova. Mnogi alati nam omogućavaju da unosimo parametre kao što su:
- Vrsta materijala
- Prečnik alata
- Željeni kvalitet završne obrade
Ovi kalkulatori mogu brzo da obezbede optimalni broj obrtaja i brzina hranes na osnovu ulaza. Upotreba tehnologije pojednostavljuje naš proces i osigurava da donosimo informirane odluke pri svakom zadatku razvrtanja.
Sveobuhvatni grafikoni brzine i feeda

Prilikom odabira pravih brzina i posmaka za karbidne razvrtače, moramo uzeti u obzir različite faktore. Naši grafikoni se fokusiraju na vrste materijala, veličine prečnika i specifične aplikacije kako bismo bili sigurni da ćemo to učiniti kako treba. Razdvojimo to za svaki važan odjeljak.
Preporuke za specifične materijale (organizirane po grupama materijala)
Različiti materijali zahtijevaju različite brzine i pomake. Evo osnovne liste:
- Čelik: 100-150 SFM (površinskih stopa u minuti), 0,002-0,006 IPR (inča po obrtaju)
- Aluminijum: 300-600 SFM, 0,005-0,01 IPR
- Liveno gvožđe: 100-200 SFM, 0,003-0,007 IPR
- Plastika: 200-400 SFM, 0,005-0,01 IPR
Korištenje ispravne brzine može spriječiti trošenje alata i postići glatku završnu obradu. Uvijek pregledajte svojstva poput tvrdoće i zatezne čvrstoće za bolje rezultate.
Podešavanja na osnovu prečnika
Promjer razvrtača igra ulogu u određivanju brzina i posmaka. Veći prečnici često zahtevaju podešavanja zbog povećane dužine rezne ivice. Evo nekoliko savjeta:
- Mali razvrtači (manje od 0,25 inča): Koristite veće brzine, oko 150-200 SFM.
- Srednji razvrtači (0,25 do 1 inča): Ciljane brzine između 100-150 SFM.
- Veliki razvrtači (preko 1 inča): Koristite manje brzine, oko 50-100 SFM.
Veće brzine pomaka su često prikladne za veće alate, dok manji rezači zahtijevaju veću preciznost i sporije pomake. Po potrebi prilagodite na osnovu specifične primjene.
Modifikacije specifične za aplikaciju
U nekim slučajevima, našim aplikacijama mogu biti potrebne posebne modifikacije. Evo kako možemo prilagoditi naše brzine i feedove:
- Kroz rupe: Generally, use higher speeds and feeds to speed up the process.
- Blind Holes: Use slower speeds to protect the cutting edges and ensure a smooth finish.
- Deep Holes: Consider coolant application and modify feeds to manage heat.
Certain applications may also require more teeth on the reamer for better efficiency. Always test adjustments according to our specific needs.
Quick-Reference Guide For Common Applications
Here’s a simple table to help us with quick adjustments:
| Application | Materijal | Brzina (SFM) | Feed (IPR) |
|---|---|---|---|
| General Steel Cutting | Čelik | 100-150 | 0.002-0.006 |
| Aluminum Finish | Aluminijum | 400-600 | 0.005-0.01 |
| Precision Drilling | Liveno gvožđe | 150-200 | 0.003-0.007 |
| Plastic Reaming | Plastika | 250-400 | 0.005-0.01 |
Ova tabela nudi brzu referencu za uobičajene materijale i njihove postavke brzine/uvlačenja. Slijedeći ove smjernice, možemo značajno poboljšati naše operacije obrade i vijek trajanja alata.
Rješavanje problema i optimizacija performansi
Kada pogledamo rješavanje problema i optimizaciju performansi karbidnih razvrtača, postoji nekoliko ključnih područja na koja se treba fokusirati. To uključuje prepoznavanje uobičajenih problema, dijagnosticiranje habanje alata, poboljšanje Površinski finiš, i upravljanje kontrola čipova efektivno.
Identificiranje i rješavanje uobičajenih problema razvrtanja
Uobičajeni problemi s razvrtanjem često proizlaze iz nepravilne postavke ili rada. Evo nekih problema na koje treba obratiti pažnju:
- Previsok prečnik alata: Ako je prečnik alata prevelik, to može uzrokovati prekomjerno sile rezanja. To dovodi do loše obrade površine i kraćeg vijeka trajanja alata.
- Prekomjerna brzina rezanja/pomak: Velike brzine mogu uzrokovati vibracije ili brbljanje. Održavanje brzina unutar preporučenih raspona pomaže u poboljšanju preciznosti. Preporučujemo da provjerite podatke proizvođača za optimalne postavke.
- Vreteno ili Runout alata: Neusklađenost može značajno uticati na koncentričnost. Uvjerite se da je vreteno pravilno poravnato kako biste smanjili ispadanje i poboljšali performanse.
- Short Cutting Chamfer: Prekratka ivica možda neće pravilno voditi alat. Uvjerite se da je kosina prikladna za materijal koji se obrađuje.
Dijagnostika i prevencija habanja alata
Praćenje trošenja alata je ključno za održavanje performansi. Evo nekoliko načina za dijagnosticiranje i prevenciju:
- Vizuelni pregled: Potražite znakove habanja poput okrnjenih ivica ili mat površina. Redovno pregledajte svoje alate i po potrebi ih zamijenite.
- Squealing Noises: Ako čujemo škripu tokom rada, to često ukazuje na probleme sa brzinom ili brzinama pomaka. Njihovo podešavanje može spriječiti dalja oštećenja.
- Chip Examination: Analiza proizvedenih čipova može dati uvid. Tamne ili izgorele strugotine ukazuju na visoke temperature, često zbog prevelike brzine.
- Rashladni sistemi: Koristite pravilno tehnike hlađenja to extend tool life. This includes using coolants or lubricants that suit the machining process.
Surface Finish Improvement Techniques
Achieving a superior surface finish can be a game-changer. Here are methods to enhance it:
- Feed Rate Adjustments: Slower feed rates can improve surface finish. Finding the right balance between speed and feed is essential.
- Cutting Edge Geometry: Choosing reamers with appropriate geometries can enhance finish quality. Look for those designed for your specific material.
- Regular Tool Changes: Worn tools tend to produce rough finishes. Regularly changing out tools when wear is noticeable keeps quality high.
- Machining Parameters: Always refer to the manufacturer’s recommendations. Following specific parameters can lead to better results.
Chip Control Strategies
Efikasna kontrola čipova je od vitalnog značaja za sigurnost i efikasnost. Evo nekoliko strategija:
- Praćenje veličine čipa: Pazite na veličine čipova. Veći čipovi mogu ukazivati na problem. Idealna veličina pomaže u sprječavanju začepljenja i poboljšava evakuaciju.
- Upotreba rashladne tečnosti: Pravilna upotreba rashladnog sredstva može pomoći u uklanjanju strugotine. Održava radni prostor čistim i održava stabilnu temperaturu.
- Optimalni uglovi rezanja: Korištenje pravih uglova rezanja može pomoći da strugotine odvedete dalje od područja rezanja. Ovo smanjuje mogućnost ponovnog rezanja strugotine.
- Redovno čišćenje: Održavanje radnog područja čistim sprečava smetnje tokom razvrtanja. Redovno održavanje poboljšava ukupne performanse.
Fokusirajući se na ova područja, možemo optimizirati naše procese razvrtanja, povećavajući efikasnost i kvalitet u našim zadacima obrade.
Napredne tehnike i primjene u industriji
U svijetu razvrtanja od karbida, napredne tehnike i specifične industrijske primjene su ključne za poboljšanje efikasnosti i kvaliteta proizvoda. Pogledajmo bliže kako različiti sektori maksimiziraju performanse karbidnih razvrtača.
Studije slučaja iz svemirske, automobilske i precizne proizvodnje
U sektoru vazduhoplovstva, precizne tolerancije su ključne. Studija je pokazala da upotreba karbidnih razvrtača sa specifičnim postavkama broja obrtaja poboljšava tačnost rupe za 30%. Slično tome, automobilska industrija ima koristi od prilagođenih feedova, značajno smanjujući vrijeme ciklusa. Na primjer, proizvođač automobila prijavio je povećanje efikasnosti od 25% prilagođavanjem brzina pomaka na osnovu povratnih informacija alata u realnom vremenu. U precizna proizvodnja, firme često koriste razvrtače od karbida za održavanje kvaliteta u velikim serijama proizvodnje, pokazujući svestranost alata u ovim kritičnim poljima.
Strategije razvrtanja visokih performansi
Možemo implementirati nekoliko strategija za razvrtanje visokih performansi. Dosljedne postavke broja okretaja su vitalni. Na primjer, rad na oko 1800 RPM maksimizira efikasnost bez ugrožavanja kvaliteta. Uparivanje ovoga sa uvlačenjem od 0,002-0,004 inča po zubu optimizira uklanjanje strugotine. Uz to, korištenje visokokvalitetnih maziva može smanjiti trenje, omogućavajući glatkije operacije. Prilagođavanje strategija na osnovu svojstava materijala je bitno. Za tvrđe materijale, možda će nam trebati sporije brzine kako bismo spriječili trošenje alata. Ovaj prilagođeni pristup osigurava maksimalnu učinkovitost za svaku jedinstvenu primjenu.
Tehnike maksimizacije vijeka trajanja alata
Da bismo maksimalno produžili vijek trajanja karbidnih razvrtača, trebali bismo razmotriti nekoliko tehnika. Redovno održavanje je ključ; Rutinska provjera istrošenosti može spriječiti preuranjene kvarove. Primjena ispravnih tehnika hlađenja pomaže u smanjenju toplinske deformacije, što može skratiti vijek trajanja alata. Upotreba kvalitetne rashladne tečnosti koja odgovara materijalu na kojem se radi dodatno poboljšava performanse. Statistički podaci koje treba zapamtiti je da pravilna primjena rashladnog sredstva može produžiti vijek trajanja alata do 50%. Praćenje broja izbušenih rupa nam također može pomoći da odlučimo kada je ponovno brušenje potrebno za održavanje optimalnih performansi.
Analiza troškovne efikasnosti
Razumevanje troškovna efikasnost karbidnih razvrtača je ključno za donošenje odluka. Započnite analizom cijena po rupi proizvedeno. Izračunavanjem ukupnog troška alata podijeljenog s brojem uspješnih rupa, možemo steći uvid u profitabilnost. Na primjer, smanjenje vremena zastoja putem boljih feedova i brzina može značajno smanjiti operativne troškove. Osim toga, ulaganje u kvalitetne karbidne razvrtače može izgledati skupo unaprijed, ali može dugoročno uštedjeti novac zbog manje zamjena i popravki.
Implementacija ovih strategija i uvida može drastično poboljšati naše poslovanje i rezultate u različitim industrijama.
Budući trendovi u tehnologiji razvrtanja karbida
Dok gledamo naprijed u tehnologiji razvrtanja karbida, pojavljuje se nekoliko uzbudljivih trendova. Ova poboljšanja se fokusiraju na poboljšanje efikasnosti, performansi i održivosti u procesima obrade. Hajde da istražimo neke od ključnih dešavanja.
Emerging Coating Technologies
Novi premazi mijenjaju igru karbidnih razvrtača. Napredni premazi mogu poboljšati vijek trajanja i performanse alata. na primjer, Ugljik nalik dijamantu (DLC) premazi osiguravaju povećanu tvrdoću i smanjeno trenje. To dovodi do većih brzina rezanja i dugotrajnijeg alata.
- Prednosti novih premaza:
- Povećana izdržljivost: Produžuje vijek trajanja razvrtača.
- niže trenje: Povećava efikasnost rezanja.
- Otpornost na toplinu: Dobro radi u aplikacijama na visokim temperaturama.
Additionally, companies are experimenting with multilayer coatings koji kombinuju nekoliko materijala. Ovi premazi se prilagođavaju različitim materijalima i uslovima obrade, poboljšavajući svestranost. Kako se ove tehnologije razvijaju, možemo očekivati još veća poboljšanja u operacijama razvrtanja.
Integracija pametne obrade
Pametna tehnologija obrade je još jedan trend koji mijenja način na koji koristimo karbidne razvrtače. Sa usponom industrije 4.0, vidimo više integracije senzora i analitike podataka u procesima obrade.
- Ključne karakteristike pametne obrade:
- Prediktivno održavanje: Senzori mogu pratiti trošenje alata i predvidjeti kada je potrebno zamijeniti razvrtače.
- Podešavanja u realnom vremenu: Sistemi mogu automatski podesiti brzine i pomake na osnovu uslova rezanja.
- Prikupljanje podataka: Prikupljanje podataka pomaže u optimizaciji budućih operacija.
These advancements not only extend tool life but also improve overall process efficiency. By implementing smart technology, manufacturers can achieve better productivity and accuracy in reaming tasks.
Razmatranja održivosti
Sustainability is becoming crucial in manufacturing. As we look at future trends, the focus on eco-friendly practices in carbide reaming is intensifying. This includes the following:
- Recyclable Materials: Using materials that can be easily recycled after their life cycle ends.
- Reduced Waste: Techniques that minimize material waste during the machining process.
- Energy Efficiency: Developing machines and processes that consume less energy.
Održivost nije samo trend; to je neophodno za budućnost proizvodnje. Kompanije koje usvoje ove prakse neće samo imati koristi za životnu sredinu, već će se obratiti i rastućem tržištu koje cijeni ekološki osviještene proizvode.
Ovi trendovi nam govore da će budućnost razvrtanja karbida vjerovatno biti obilježena inovacijama, efikasnošću i odgovornošću.


